
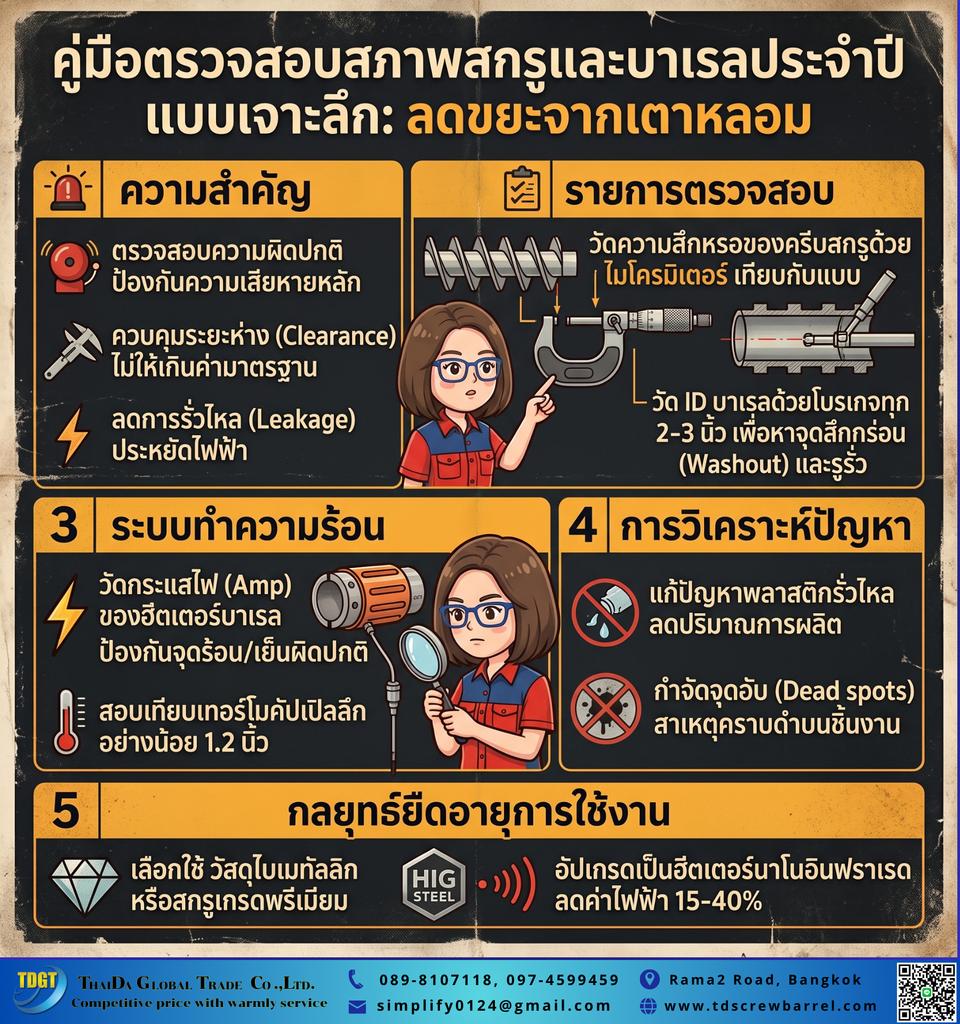
ในอุตสาหกรรมพลาสติกยุคปัจจุบัน การบำรุงรักษาเครื่องจักรเชิงรุกถือเป็นหัวใจสำคัญที่ช่วยยืดอายุการใช้งาน ดังนั้น การมี ตารางตรวจเช็กสภาพ Screw & Barrel ประจำปีที่ช่างต้องมี จึงเป็นสิ่งที่ผู้บริหารและช่างคุมเครื่องไม่ควรมองข้าม อย่างไรก็ตาม โรงงานหลายแห่งมักรอจนกว่าเครื่องจักรจะเกิดปัญหาหนักหรือผลิตงานเสียแล้วจึงค่อยดำเนินการซ่อมแซม นอกจากนี้ การละเลยการ ตรวจเช็กสภาพ Screw & Barrel อย่างสม่ำเสมอย่อมนำมาซึ่งปัญหากำลังการผลิตที่ตกต่ำลง ยิ่งไปกว่านั้น มอเตอร์ยังต้องรับภาระหนักและกินกระแสไฟฟ้ามากเกินความจำเป็น ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณไปเจาะลึกถึงรายการตรวจสอบเชิงช่างอย่างละเอียดและตรงไปตรงมา เพื่อช่วยปกป้องผลกำไรและเพิ่มขีดความสามารถในการแข่งขันของธุรกิจคุณครับ
ความสำคัญของการ ตรวจเช็กสภาพ Screw & Barrel เชิงรุก
การเฝ้าระวังความผิดปกติของเครื่องฉีดและเครื่องรีดพลาสติกช่วยป้องกันความเสียหายหลักแสนได้ ในความเป็นจริง ชิ้นส่วนภายในกระบอกสูบต้องเผชิญกับแรงเฉือนและความร้อนมหาศาลตลอดเวลา ดังนั้น การเสื่อมสภาพจึงมักเกิดขึ้นอย่างเงียบๆ โดยที่ช่างอาจไม่ทันสังเกตเห็นจากภายนอก
ผลกระทบจากการปล่อยให้ระยะ Clearance กว้างเกินสเปก
ระยะห่างระหว่างสันเกลียวสกรูและผนังกระบอกสูบ (Clearance) เป็นตัวแปรควบคุมแรงดันที่สำคัญที่สุด อย่างไรก็ตาม เมื่อชิ้นส่วนเกิดการสึกหรอแบบขัดถู (Abrasive Wear) ระยะห่างนี้จะกว้างขึ้นอย่างหลีกเลี่ยงไม่ได้ นอกจากนี้ พลาสติกหลอมเหลวจะเกิดการไหลย้อนกลับ (Leakage Flow) ผ่านสันเกลียวแทนที่จะถูกดันไปข้างหน้า ยิ่งไปกว่านั้น ปริมาณการสูบฉีดเนื้องานจะลดลงอย่างชัดเจน ท้ายที่สุด หากไม่มีการประเมินสภาพเป็นประจำ โรงงานจะสูญเสียต้นทุนค่าไฟให้กับการปั่นฟรีของมอเตอร์ไปโดยเปล่าประโยชน์
สาเหตุที่เครื่องจักรพังทลายอย่างรวดเร็วเมื่อขาดการดูแล
สารเติมแต่งและเม็ดพลาสติกรีไซเคิลมักมีเศษโลหะหรือวัสดุที่มีฤทธิ์กัดกร่อนปะปนมาด้วย ในทางกลับกัน การไม่มีระบบกรองสิ่งเจือปนที่ดีจะทำให้สิ่งแปลกปลอมเหล่านี้เข้าไปขูดขีดผนังกระบอกสูบ ด้วยเหตุนี้ รอยขีดข่วนลึกจะกลายเป็นจุดอับ (Dead Spots) ที่สะสมคราบพลาสติกไหม้ดำ เพราะฉะนั้น การวางแผนตรวจสอบอย่างเป็นระบบจะช่วยให้เราค้นพบรอยตามดและทำการซ่อมแซมได้ทันท่วงที
รายการ ตรวจเช็กสภาพ Screw & Barrel ขั้นพื้นฐานที่ห้ามมองข้าม
การประเมินสภาพหน้าเตาอย่างมืออาชีพต้องอาศัยการวัดขนาดที่แม่นยำและการจดบันทึกข้อมูลอย่างละเอียด ดังนั้น ทีมช่างซ่อมบำรุงควรมีขั้นตอนการทำงานที่ถูกกำหนดไว้อย่างชัดเจน
การตรวจสอบความสึกหรอของร่องเกลียวสกรู (Flight Wear)
ขั้นตอนแรกคือการทำความสะอาดพลาสติกที่ติดค้างอยู่บนสกรูให้หมดจดขณะที่โลหะยังมีความร้อน อย่างไรก็ตาม ห้ามใช้ไฟเผาโดยตรงหรือใช้เครื่องมือที่มีความแข็งขูดขีดผิวสกรูอย่างเด็ดขาด นอกจากนี้ การใช้ไมโครมิเตอร์ (Micrometer) วัดขนาดเส้นผ่านศูนย์กลางของสันเกลียวเปรียบเทียบกับแบบ Drawing ต้นฉบับคือวิธีที่ถูกต้อง ยิ่งไปกว่านั้น หากพบว่าเส้นผ่านศูนย์กลางลดลงจนถึงค่าวิกฤต ช่างควรพิจารณาส่งสกรูไปซ่อมบำรุงหรือทำ Hard-surfacing ใหม่ ท้ายที่สุด การบันทึกค่าความสึกหรอในแต่ละปีจะช่วยให้คาดการณ์อายุการใช้งานที่เหลืออยู่ได้อย่างแม่นยำ
การประเมินรอยตามดและจุดอับในกระบอกสูบ (Barrel ID Inspection)
การวัดขนาดเส้นผ่านศูนย์กลางภายในกระบอกสูบ (Bore Diameter) ต้องใช้เครื่องมือวัด Bore Gauge ที่ได้มาตรฐานอุตสาหกรรม ในความเป็นจริง ช่างควรสอดเครื่องมือวัดเข้าไปตลอดความยาวของกระบอกสูบและบันทึกค่าทุกๆ 2 ถึง 3 นิ้ว ดังนั้น ข้อมูลเหล่านี้จะชี้ให้เห็นถึงจุดที่เกิดการสึกหรอรุนแรงที่สุด หรือที่เรียกว่าย่าน “Washout” อย่างไรก็ตาม บริเวณที่มีรอยสึกหรอเป็นแอ่งลึกจะทำให้พลาสติกสูญเสียแรงดันและเกิดการไหม้เกรียม นอกจากนี้ การส่องกล้องดูภายในกระบอกสูบยังช่วยให้มองเห็นรอยแตกหรือรอยลอกของสารเคลือบผิวได้อย่างชัดเจน
ขั้นตอนการประเมินระบบความร้อนคู่กับการ ตรวจเช็กสภาพ Screw & Barrel
ความร้อนเป็นปัจจัยที่ควบคุมความหนืดของพลาสติกให้อยู่ในระดับที่พร้อมขึ้นรูป ดังนั้น การตรวจสอบอุปกรณ์ที่เกี่ยวข้องกับอุณหภูมิจึงมีความสำคัญไม่แพ้ความสมบูรณ์ของชิ้นส่วนทางกล
ตรวจสอบการทำงานของฮีทเตอร์รัดกระบอก (Heater Bands)
ฮีทเตอร์แบบดั้งเดิมมักเสื่อมสภาพเมื่อใช้งานหนักหรือสัมผัสกับไอพลาสติกที่ระเหยออกมา ในทางกลับกัน ฮีทเตอร์ที่ทำงานผิดปกติจะทำให้เกิดจุดร้อนจัด (Hot Spots) หรือจุดเย็นจัด (Cold Spots) บนผิวกระบอกสูบ ด้วยเหตุนี้ การใช้แคลมป์มิเตอร์วัดกระแสไฟฟ้า (Amp) ของฮีทเตอร์แต่ละตัวจึงเป็นสิ่งที่ช่างต้องทำเป็นประจำ นอกจากนี้ หากพบว่าฮีทเตอร์ตัวใดไม่กินกระแสไฟ แสดงว่าขดลวดขาดและต้องถูกเปลี่ยนใหม่ทันที ยิ่งไปกว่านั้น การปล่อยให้ฮีทเตอร์ตัวอื่นทำงานชดเชยจะทำให้พลาสติกได้รับความร้อนไม่สม่ำเสมอ ท้ายที่สุด การประเมินเพื่ออัปเกรดมาใช้ฮีทเตอร์นาโนจะช่วยกำจัดจุดอ่อนนี้ได้อย่างยั่งยืน
การทดสอบความแม่นยำของเทอร์โมคัปเปิล (Thermocouple)
เซนเซอร์วัดอุณหภูมิเปรียบเสมือนดวงตาของระบบควบคุมอุณหภูมิหน้าเตา อย่างไรก็ตาม หากปลายเทอร์โมคัปเปิลสัมผัสไม่สนิทกับเนื้อเหล็กของกระบอกสูบ ค่าที่หน้าจอจะผิดเพี้ยนไปจากความเป็นจริง ดังนั้น ช่างควรตรวจสอบให้แน่ใจว่ารูฝังเซนเซอร์ไม่มีคราบสกปรกอุดตัน และปลายโพรบอยู่ลึกเข้าไปในผนังอย่างน้อย 1.2 นิ้ว นอกจากนี้ การสอบเทียบ (Calibration) เครื่องควบคุมอุณหภูมิให้ตรงกับสภาพจริง จะช่วยป้องกันปัญหาอุณหภูมิพุ่งเกินพิกัด (Overshoot) เพราะฉะนั้น การดูแลเซนเซอร์ให้แม่นยำคือเกราะป้องกันไม่ให้พลาสติกสูญเสียคุณสมบัติทางเคมี
วิเคราะห์ปัญหาการผลิตหลังการ ตรวจเช็กสภาพ Screw & Barrel
เมื่อเราได้ข้อมูลขนาดความสึกหรอและสถานะการทำความร้อนครบถ้วนแล้ว ขั้นตอนต่อไปคือการนำข้อมูลเชิงตัวเลขมาเชื่อมโยงกับอาการผิดปกติหน้าเตา
ปัญหาพลาสติกไหลย้อนกลับ (Leakage Flow) และกำลังผลิตตก
หากเครื่องจักรของคุณมียอดการผลิตตกลงอย่างต่อเนื่องแม้มอเตอร์จะทำงานเต็มที่ นั่นคือสัญญาณเตือนที่ชัดเจน ในความเป็นจริง ข้อมูลจากการวัด Clearance จะเป็นตัวยืนยันได้ว่าระยะห่างหน้าเตากว้างเกินขีดจำกัดหรือไม่ ดังนั้น การที่พลาสติกไหลย้อนกลับผ่านช่องว่างนี้ จะทำให้แรงดันในการผลักเนื้อพลาสติกเข้าสู่ดาย (Die) ลดลงอย่างหนัก อย่างไรก็ตาม การแก้ปัญหาด้วยการเร่งความเร็วรอบสกรูเพื่อดันเนื้องาน มีแต่จะสร้างความร้อนสะสม (Shear Heat) ที่แผดเผาพลาสติก นอกจากนี้ การนำข้อมูลไปประเมินอย่างตรงไปตรงมาจะช่วยให้ผู้บริหารตัดสินใจเปลี่ยนอะไหล่ได้คุ้มค่ากว่า
อาการจุดดำและการสลายตัวของพลาสติกจากจุดอับ
เมื่อชิ้นงานพลาสติกมีรอยด่างดำหรือมีเส้นสีไหม้ปะปน ต้นตอมักมาจากความเสียหายทางกลที่ซ่อนอยู่ภายในกระบอกสูบ ในทางกลับกัน หากรายงานการตรวจสอบระบุว่ามีรอยตามดลึก พลาสติกหลอมเหลวจะเข้าไปขังตัวอยู่ในมุมอับเหล่านั้น ด้วยเหตุนี้ ความร้อนที่ส่งผ่านเข้ามาอย่างต่อเนื่องจะทำให้โครงสร้างโมเลกุลพังทลายและกลายเป็นก้อนคาร์บอน ยิ่งไปกว่านั้น เมื่อเศษคาร์บอนดำหลุดร่อนออกมา มันจะทำลายมาตรฐานความสะอาดของผลิตภัณฑ์ทั้งหมด ท้ายที่สุด การให้วิศวกรออกแบบ Drawing ใหม่เพื่อลบมุมหักศอกคือวิธีแก้ไขปัญหาที่ตรงจุดและคุ้มค่า (Reasonable Cost) มากที่สุด
กลยุทธ์ยืดอายุการใช้งานหลังจากการซ่อมบำรุง
การจัดสรรงบประมาณเปลี่ยนชิ้นส่วนใหม่ควรควบคู่ไปกับการนำเทคโนโลยีที่ทันสมัยมาประยุกต์ใช้ ดังนั้น การตัดสินใจเลือกสเปกวัสดุให้เหมาะสมกับชนิดของเม็ดพลาสติกจึงเป็นกุญแจสู่ความสำเร็จ
เลือกใช้วัสดุ ทนสึก / ทนกัดกร่อน
สำหรับโรงงานที่ต้องแปรรูปพลาสติกวิศวกรรมผสมไฟเบอร์กลาส การทนใช้เหล็กชุบแข็งทั่วไปย่อมไม่สามารถต้านทานการขีดข่วนได้นาน อย่างไรก็ตาม การเปลี่ยนไปใช้กระบอกสูบแบบ Bimetallic หรือการใช้สกรูเกรดพรีเมียม (PM10V) จะสร้างชั้นปกป้องที่ยอดเยี่ยม นอกจากนี้ การทำงานร่วมกับทีมผู้เชี่ยวชาญที่ยึด มาตรฐานระดับโลก จะช่วยรับประกันความแม่นยำในการผลิตชิ้นส่วน ยิ่งไปกว่านั้น โลหะที่ ทนสึก / ทนกัดกร่อน จะช่วยรักษาระยะ Clearance ให้คงที่และปกป้องมอเตอร์ไม่ให้ทำงานหนักเกินไป
อัปเกรดระบบความร้อนเป็น Nano Infrared Heater
การรักษาระดับความหนืดของพลาสติกให้นิ่งสนิทคือยุทธวิธีที่ช่วยลดแรงต้านทานทางกล ในความเป็นจริง การตัดสินใจอัปเกรดมาใช้ Nano Infrared Heater ที่เสริมด้วยฉนวน Airgel จะช่วยกักเก็บความร้อนให้อยู่แต่ภายในกระบอกสูบ ดังนั้น อุณหภูมิหลอมเหลวจะเสถียรและตอบสนองต่อการควบคุมได้อย่างไร้ที่ติ อย่างไรก็ตาม พลังงานอินฟราเรดยังช่วยส่งผ่านความร้อนลึกเข้าสู่แกนกลางเม็ดพลาสติก ลดภาระการสร้างแรงเฉือนของสกรูลงได้อย่างเห็นผล นอกจากนี้ โรงงานของคุณจะสามารถ ลดค่าไฟ ได้ถึง 15-40% ท้ายที่สุด การคืนทุนจากค่าพลังงานที่ประหยัดได้จะเกิดขึ้นอย่างรวดเร็ว พร้อมมี บริการติดตั้งและทดสอบเครื่อง (Commissioning) เพื่อให้ระบบเดินหน้าเต็มกำลังร้อยเปอร์เซ็นต์
คำถามที่พบบ่อย (FAQ)
Q1: ความถี่ที่เหมาะสมในการ ตรวจเช็กสภาพ Screw & Barrel คือเมื่อใด? A: ตามหลักวิศวกรรม ควรทำการตรวจสอบอย่างน้อยปีละ 1 ครั้งครับ อย่างไรก็ตาม หากโรงงานเดินเครื่องตลอด 24 ชั่วโมงและใช้พลาสติกผสมไฟเบอร์กลาส (Glass Fiber) หรือสารที่มีฤทธิ์กัดกร่อนสูง ควรลดระยะเวลาลงเหลือทุกๆ 6 เดือน นอกจากนี้ การเฝ้าระวังและเก็บสถิติอย่างสม่ำเสมอจะช่วยป้องกันปัญหาเครื่องจักรพังหยุดชะงักกะทันหันได้อย่างเด็ดขาด
Q2: สัญญาณเตือนใดที่บ่งบอกว่าระยะ Clearance เริ่มกว้างเกินมาตรฐาน? A: สัญญาณแรกสุดคือกำลังการผลิต (Throughput) ตกลงอย่างเห็นได้ชัดแม้จะตั้งความเร็วรอบสกรูเท่าเดิม ในทางกลับกัน มอเตอร์จะกินกระแสไฟฟ้า (Amp) สูงขึ้นเพื่อพยายามปั่นชดเชยแรงดันที่สูญเสียไปจากการไหลย้อนกลับ (Leakage Flow) ยิ่งไปกว่านั้น ชิ้นงานพลาสติกที่ฉีดหรือรีดออกมาอาจมีน้ำหนักไม่คงที่และมิติผิดเพี้ยนไม่ได้สเปกครับ
Q3: ทำไมรอยตามดในกระบอกสูบถึงส่งผลให้เกิดจุดดำบนชิ้นงาน? A: รอยตามดหรือหลุมบ่อที่เกิดจากการขัดถูจะทำหน้าที่เป็นจุดอับ (Dead Spots) ที่เก็บกักพลาสติกหลอมเหลวไว้ไม่ให้ไหลไปข้างหน้า ดังนั้น พลาสติกเหล่านี้จะถูกความร้อนแช่เผาอย่างต่อเนื่องจนสลายตัวและกลายเป็นคาร์บอนสีดำ ท้ายที่สุด คราบดำจะหลุดลอกออกมาผสมกับเนื้องานใหม่ทำให้เกิดของเสียที่ลูกค้าปฏิเสธการรับสินค้าครับ
Q4: การอัปเกรดมาใช้ฮีทเตอร์นาโนช่วยชะลอการสึกหรอของสกรูได้อย่างไร? A: นวัตกรรมฮีทเตอร์นาโนช่วยกักเก็บและล็อกอุณหภูมิหลอมเหลวให้นิ่งสนิท ไม่เกิดอาการสวิงตัวไปมา ในความเป็นจริง เมื่อความหนืดของพลาสติกคงที่และหลอมละลายสม่ำเสมอ มอเตอร์ก็ไม่ต้องออกแรงบิดมหาศาลเพื่อบดก้อนพลาสติกแข็ง นอกจากนี้ การลดภาระโหลดทางกลย่อมส่งผลให้การเสียดสีระหว่างสันเกลียวสกรูและกระบอกสูบลดลงตามไปด้วยครับ
Q5: TDGT มีบริการสนับสนุนทีมช่างในการตรวจสอบเครื่องจักรหน้าเตาหรือไม่? A: มีและพร้อมให้บริการเสมอครับ ทีมวิศวกรของเราเน้นการทำงานแบบ “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อวิเคราะห์สภาพปัญหาให้กับโรงงานพลาสติก อย่างไรก็ตาม เราจะช่วยจัดทำรายงานประเมินความสึกหรอและให้คำปรึกษาในการออกแบบ Drawing เพื่อแก้ปัญหาให้คุณอย่างตรงไปตรงมาและคุ้มค่าที่สุดครับ