
วิธีแก้ปัญหา สกรูเดิมหลอมพลาสติกไม่สมบูรณ์ ทำให้คุณภาพชิ้นงานตกต่ำ Focus Keyphrase: หลอมพลาสติกไม่สมบูรณ์ Keyphrase in meta description: การ แก้ ปัญหา หลอมพลาสติกไม่สมบูรณ์ จาก สกรู เดิม ช่วย ลด ของเสีย เพิ่ม ประสิทธิภาพ การ ผลิต ให้ โรงงาน พลาสติก ของ คุณ อย่าง ยั่งยืน และ คุ้มค่า ที่สุด เสมอ
ในอุตสาหกรรมพลาสติกยุคปัจจุบัน ปัญหา หลอมพลาสติกไม่สมบูรณ์ ถือเป็นอุปสรรคสำคัญที่ทำให้ผู้ประกอบการต้องสูญเสียต้นทุนไปกับชิ้นงานที่ไม่ได้สเปก อย่างไรก็ตาม อาการ สกรูเดิมหลอมพลาสติกไม่สมบูรณ์ ทำให้คุณภาพชิ้นงานตกต่ำ มักเกิดจากการใช้เครื่องจักรที่ไม่เหมาะสมกับพฤติกรรมการไหลของเรซิน นอกจากนี้ การฝืนเดินเครื่องโดยไม่แก้ไขที่ต้นตอย่อมนำไปสู่การสึกหรอที่รวดเร็วและใช้พลังงานไฟฟ้าเกินความจำเป็น ยิ่งไปกว่านั้น ก้อนพลาสติกแข็งที่ละลายไม่หมดจะเข้าไปอุดตันหน้าดาย สร้างความเสียหายต่อระบบขับเคลื่อน ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณเจาะลึกถึงสาเหตุและแนวทางอัปเกรดเครื่องจักรแบบตรงไปตรงมา เพื่อคืนประสิทธิภาพให้กับสายการผลิตครับ
สาเหตุทางวิศวกรรมที่ทำให้ หลอมพลาสติกไม่สมบูรณ์
การวิเคราะห์ปัญหาหน้าเตาต้องพิจารณาจากพฤติกรรมทางรีโอโลยี (Rheology) และกลศาสตร์ของไหลร่วมกัน ดังนั้น การทำความเข้าใจโครงสร้างทางกายภาพของสกรูกระบอกสูบจึงเป็นสิ่งสำคัญสูงสุด
ปัญหาจาก Compression Ratio ที่ไม่เหมาะสมกับชนิดเรซิน
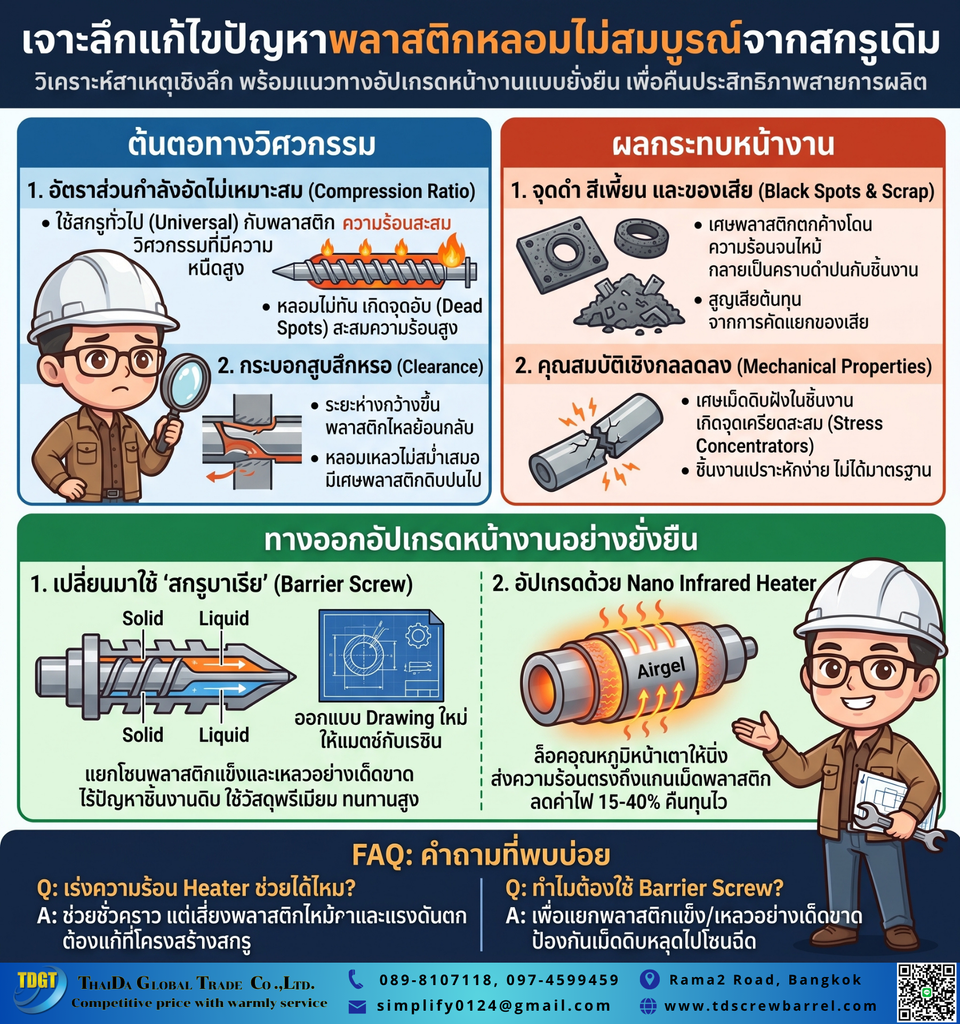
พลาสติกแต่ละชนิดมีความต้องการอัตราส่วนการบีบอัด (Compression Ratio) ที่แตกต่างกันอย่างสิ้นเชิง ในความเป็นจริง การใช้สกรูครอบจักรวาล (General Purpose) กับพลาสติกวิศวกรรมที่มีความหนืดสูงมักทำให้เกิดปัญหาคอขวด ด้วยเหตุนี้ เมื่อร่องเกลียวในโซนป้อน (Feed Zone) ตื้นเกินไป พลาสติกแข็งจึงละลายไม่ทันและก่อตัวเป็นเม็ดไม่สุก นอกจากนี้ หากการบีบอัดรุนแรงเกินไป มอเตอร์จะต้องทำงานหนักจนเกิดความร้อนสะสมเฉพาะจุด (Shear Heat) ที่แผดเผาโครงสร้างโมเลกุลพลาสติก
การสึกหรอของกระบอกสูบและสกรู (Clearance)
เมื่อสกรูกระบอกสูบผ่านการใช้งานอย่างหนัก ระยะห่าง (Clearance) ระหว่างสันเกลียวและผนังกระบอกจะกว้างขึ้น ในทางกลับกัน พลาสติกหลอมเหลวจะเกิดการไหลย้อนกลับ (Leakage Flow) แทนที่จะถูกดันไปข้างหน้า ยิ่งไปกว่านั้น การไหลวนซ้ำๆ นี้ทำให้พลาสติกบางส่วนสุกเกินไป ในขณะที่ก้อนพลาสติกใหม่บางส่วนยังดิบอยู่ ท้ายที่สุด การกระจายตัวของความร้อนที่ไม่สม่ำเสมอจึงเป็นต้นเหตุหลักที่ทำให้พลาสติกสุกๆ ดิบๆ และสูบฉีดเข้าสู่แม่พิมพ์ไม่ได้สัดส่วน
ผลกระทบเมื่อเครื่องจักร หลอมพลาสติกไม่สมบูรณ์ คาหน้าเตา
ความสูญเสียไม่ได้หยุดอยู่แค่กระบวนการผลิตหน้าเครื่องจักร แต่ทว่า มันยังลุกลามไปถึงความน่าเชื่อถือของผลิตภัณฑ์เมื่อถึงมือลูกค้า
ปัญหาจุดดำ สีเพี้ยน และของเสีย (Scrap)
เม็ดพลาสติกที่ละลายไม่หมดมักจะไปกระจุกตัวอยู่ตามจุดอับ (Dead Spots) ภายในร่องเกลียวสกรู อย่างไรก็ตาม พลาสติกที่ตกค้างเหล่านี้จะถูกแช่ความร้อนนานจนเสื่อมสภาพ (Degradation) และกลายเป็นคราบไหม้ดำ นอกจากนี้ เมื่อคราบคาร์บอนหลุดร่อนออกมาปะปนกับชิ้นงานใหม่ ชิ้นงานจะเกิดรอยเส้นสีด่างหรือจุดดำฝังลึก เพราะฉะนั้น โรงงานจึงต้องสูญเสียต้นทุนไปกับการคัดแยกของเสียทิ้งเป็นจำนวนมาก
คุณสมบัติทางกลของชิ้นงานลดลง
ความสมบูรณ์ของชิ้นงานพลาสติกขึ้นอยู่กับการคลุกเคล้าและการหลอมรวมเป็นเนื้อเดียวกันอย่างสมบูรณ์ ดังนั้น หากมีเม็ดพลาสติกดิบแทรกตัวอยู่ มันจะกลายเป็นจุดรวมความเค้น (Stress Concentrators) ในเนื้อวัสดุ ยิ่งไปกว่านั้น เมื่อชิ้นงานรับแรงกระแทกหรือแรงดึง รอยร้าวจะเริ่มต้นจากจุดที่ไม่สุกเหล่านี้อย่างรวดเร็ว ท้ายที่สุด สินค้าจะเปราะแตกง่ายและไม่ผ่านมาตรฐานการทดสอบคุณภาพทางวิศวกรรม
วิธีอัปเกรดหน้าเตาเพื่อแก้ปัญหา หลอมพลาสติกไม่สมบูรณ์ อย่างยั่งยืน
การพลิกวิกฤตหน้าเตาให้เป็นโอกาสสามารถทำได้ด้วยการอัปเกรดชิ้นส่วนเครื่องจักรหลักอย่างถูกต้อง โดยไม่จำเป็นต้องซื้อเครื่องอัดรีดหรือเครื่องฉีดใหม่ทั้งระบบ
การทำ Drawing ที่เที่ยงตรง และเปลี่ยนใช้ Barrier Screw
การประเมินหน้างานจริงคือจุดเริ่มต้นของการแก้ปัญหาเชิงรุก ทีมวิศวกรของเราพร้อมลงพื้นที่เพื่อ “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อตรวจเช็กรอยสึกหรออย่างตรงไปตรงมา หลังจากนั้น ข้อมูลทั้งหมดจะถูกนำมาสร้าง Drawing ที่เที่ยงตรง เพื่อออกแบบสกรูใหม่ให้แมตช์กับคุณสมบัติของเรซิน นอกจากนี้ การเปลี่ยนมาใช้ Barrier Screw จะช่วยแยกระยะการหลอมเหลว ป้องกันพลาสติกแข็งและพลาสติกเหลวปะปนกัน ช่วยกำจัดปัญหางานไม่สุกได้อย่างเด็ดขาด ยิ่งไปกว่านั้น การใช้วัสดุเหล็กเกรดพรีเมียมที่ ทนสึก / ทนกัดกร่อน จะช่วยรักษาระยะ Clearance ให้นานและคุ้มค่า (Reasonable Cost) ที่สุด
ล็อกความหนืดด้วยนวัตกรรม Nano Infrared Heater
ความร้อนที่แกว่งไปมาเป็นตัวการสำคัญที่ทำให้การหลอมเหลวสะดุดและขาดความเสถียร อย่างไรก็ตาม การอัปเกรดระบบให้ความร้อนมาใช้ Nano Infrared Heater ที่เสริมด้วย ฉนวน Airgel จะช่วยล็อกอุณหภูมิหน้าเตาให้นิ่งสนิท ในขณะเดียวกัน พลังงานอินฟราเรดจะส่งผ่านเข้าสู่แกนกลางเม็ดพลาสติกโดยตรง ช่วยให้พลาสติกสุกสม่ำเสมอและลดภาระการปั่นของมอเตอร์สกรู ท้ายที่สุด โรงงานจะสามารถ ลดค่าไฟ ได้ถึง 15-40% และถึง จุดคุ้มทุน ของการลงทุนอะไหล่ใหม่ได้อย่างรวดเร็ว
คำถามที่พบบ่อย (FAQ)
Q1: สัญญาณบ่งชี้ว่าสกรูหลอมพลาสติกไม่สมบูรณ์มีอะไรบ้าง? A: สัญญาณที่ชัดเจนที่สุดคือการพบเม็ดพลาสติกที่ไม่สุกหรือเป็นไตแข็งปะปนอยู่ในชิ้นงานครับ อย่างไรก็ตาม อาจพบอาการความดันหน้าดาย (Head Pressure) แกว่งไปมาอย่างรุนแรง นอกจากนี้ มอเตอร์สกรูอาจกินกระแสไฟ (Amp) สูงผิดปกติเนื่องจากต้องออกแรงบดก้อนพลาสติกแข็ง ท้ายที่สุด ชิ้นงานที่ออกมาจะมีผิวขรุขระและขนาดไม่ได้สเปก
Q2: การเพิ่มอุณหภูมิฮีทเตอร์ช่วยแก้อาการพลาสติกไม่สุกได้หรือไม่? A: การเร่งความร้อนช่วยได้เพียงชั่วคราวและมีความเสี่ยงสูงครับ ในความเป็นจริง การเร่งอุณหภูมิหน้าเตาให้สูงเกินไปอาจทำให้พลาสติกบริเวณผิวสัมผัสกระบอกสูบไหม้เสื่อมสภาพ (Degradation) ก่อนที่แกนกลางจะละลาย ยิ่งไปกว่านั้น มันยังทำให้ความหนืดของพลาสติกเหลวเกินไปจนสูญเสียแรงดันในการฉีด ท้ายที่สุด การแก้ปัญหาที่แท้จริงต้องมาจากการปรับปรุงโครงสร้างสกรูให้แมตช์กับเรซิน
Q3: ทำไม Barrier Screw จึงเหมาะกับงานที่ต้องการการหลอมละลายสูง? A: สกรูประเภทนี้มีร่องเกลียวรอง (Secondary Flight) ที่ออกแบบมาเพื่อแยกพลาสติกแข็งออกจากพลาสติกที่หลอมเหลวแล้วอย่างเด็ดขาดครับ ดังนั้น พลาสติกที่ยังไม่สุกจะถูกบังคับให้ข้ามสันเกลียวเพื่อรับความร้อนและแรงเฉือนจนละลายหมดจด นอกจากนี้ มันช่วยป้องกันไม่ให้มีเม็ดพลาสติกแข็งหลุดรอดเข้าไปในโซนสูบฉีด (Metering Zone) ได้อย่างมีประสิทธิภาพ
Q4: ฮีทเตอร์นาโนช่วยให้การหลอมพลาสติกดีขึ้นได้อย่างไร? A: ฮีทเตอร์นาโนปล่อยคลื่นรังสีอินฟราเรดที่สามารถแทรกซึมเข้าสู่เนื้อพลาสติกได้ลึกกว่าการนำความร้อนแบบเดิมครับ อย่างไรก็ตาม นวัตกรรมฉนวน Airgel ยังช่วยกักเก็บความร้อนไม่ให้สูญเสียสู่อากาศภายนอก นอกจากนี้ อุณหภูมิในกระบอกสูบจึงนิ่งสนิทและสม่ำเสมอ ท้ายที่สุด พลาสติกจะได้รับความร้อนอย่างคงที่ ลดภาระการทำงานของมอเตอร์สกรูได้อย่างมหาศาล
Q5: หากต้องการให้วิศวกรเข้าประเมินปัญหาหน้าเตา ต้องเตรียมข้อมูลใดบ้าง? A: ข้อมูลที่สำคัญได้แก่ ชนิดและเกรดของเม็ดพลาสติกที่ใช้ ปัญหาของเสียที่พบ อุณหภูมิที่ตั้งค่าไว้ และอัตรากำลังการผลิตปัจจุบันครับ ดังนั้น ทีมวิศวกรจะนำข้อมูลเหล่านี้มาวิเคราะห์ประกอบกับการเข้าวัดระยะความสึกหรอหน้างานจริง นอกจากนี้ เราจะนำเสนอแนวทางการวาดแบบสกรูใหม่ที่ตรงไปตรงมา เพื่อแก้ปัญหาคอขวดให้โรงงานของคุณได้อย่างตรงจุด