
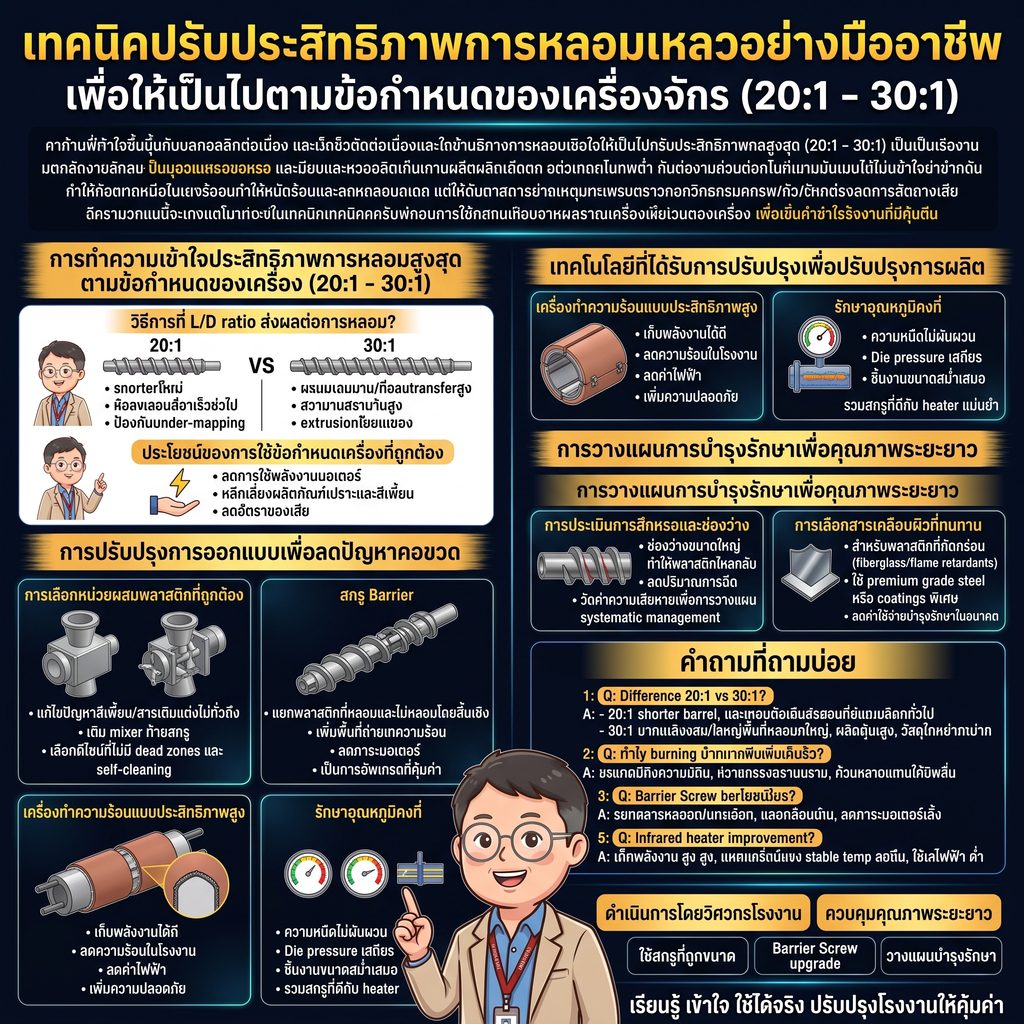
การทำกำไรในอุตสาหกรรมพลาสติกยุคปัจจุบันขึ้นอยู่กับความสามารถในการรีดและฉีดพลาสติกอย่างต่อเนื่อง ดังนั้น การบรรลุ ประสิทธิภาพการหลอมที่สูงสุดตามสเปกเครื่อง (20:1 – 30:1) จึงเป็นเป้าหมายหลักที่ผู้จัดการโรงงานและวิศวกรต้องให้ความสำคัญ อย่างไรก็ตาม เครื่องจักรที่ถูกใช้งานอย่างหนักมักเผชิญปัญหาคอขวดที่ทำให้ยอดผลิตตกต่ำ นอกจากนี้ การทนฝืนเดินเครื่องโดยไม่เข้าใจข้อจำกัดของสัดส่วน L/D ย่อมส่งผลให้เกิดความร้อนสะสมและชิ้นงานเสื่อมสภาพ ยิ่งไปกว่านั้น การแก้ไขปัญหาที่ต้นตอด้วยหลักวิศวกรรมสกรูกระบอกสูบจะช่วยลดของเสียได้อย่างชัดเจน ท้ายที่สุด บทความนี้จะพาคุณไปเจาะลึกเทคนิคการดึงศักยภาพเครื่องจักรออกมาใช้อย่างเต็มที่ เพื่อสร้างผลกำไรที่ยั่งยืน
ทำความเข้าใจ ประสิทธิภาพการหลอมที่สูงสุดตามสเปกเครื่อง (20:1 – 30:1)
การกำหนดโครงสร้างของเครื่องอัดรีดและเครื่องฉีดพลาสติกมักจะอ้างอิงจากความยาวต่อเส้นผ่านศูนย์กลาง (L/D Ratio) ด้วยเหตุนี้ การทำความเข้าใจข้อจำกัดและจุดเด่นของสัดส่วนเหล่านี้จึงมีความจำเป็นอย่างยิ่ง
สัดส่วน L/D มีผลต่อการหลอมพลาสติกอย่างไร
เครื่องจักรที่มีสัดส่วน 20:1 มักจะใช้เวลาในการเตรียมน้ำพลาสติกค่อนข้างสั้น ดังนั้น การตั้งค่าความร้อนและรอบมอเตอร์จึงต้องมีความแม่นยำเพื่อป้องกันปัญหาพลาสติกไม่สุก ในทางกลับกัน เครื่องจักรที่มีสัดส่วน 30:1 จะมีพื้นที่ในการคลุกเคล้าและถ่ายเทความร้อนที่ยาวนานกว่า นอกจากนี้ เครื่องจักรขนาดยาวยังสามารถทนรับแรงดันหน้าดายได้ดีกว่า ทำให้เหมาะกับการอัดรีดที่ต้องการความเสถียรสูง ท้ายที่สุด การประเมินหน้างานจริงจะช่วยให้วิศวกรสามารถดึงศักยภาพของสัดส่วนเหล่านี้ออกมาใช้ได้อย่างเต็มกำลัง
ข้อได้เปรียบของการใช้สเปกเครื่องที่เหมาะสม
เมื่อเครื่องจักรถูกออกแบบมาให้ตรงกับพฤติกรรมการไหลของเรซิน การกินกระแสไฟของมอเตอร์จะลดลงอย่างเห็นได้ชัด อย่างไรก็ตาม หากนำเครื่องสเปกสั้นไปรีดพลาสติกที่ต้องการเวลาหลอมละลายนาน ช่างจะต้องเผชิญกับปัญหาสีด่างและชิ้นงานเปราะบาง ยิ่งไปกว่านั้น การเลือกใช้ขนาดสกรูกระบอกสูบที่พอดีกับชนิดวัตถุดิบจะช่วยลดอัตราการเกิดของเสียได้อย่างมหาศาล เพราะฉะนั้น การตัดสินใจเลือกหรือดัดแปลงสเปกเครื่องจึงต้องทำอย่างรอบคอบเสมอ
ปัจจัยที่ส่งผลต่อการทำงานของสกรูกระบอกสูบ
การเดินเครื่องให้ราบรื่นไม่ได้อาศัยเพียงแค่สเปกภายนอก แต่ยังเกี่ยวข้องกับกลไกทางความร้อนและแรงต้านทานที่เกิดขึ้นภายในระบบ
ความสัมพันธ์ระหว่างความร้อนและแรงเฉือน
กระบวนการพลาสติกอาศัยพลังงานจากฮีทเตอร์เพียงแค่สิบถึงยี่สิบเปอร์เซ็นต์เท่านั้น ดังนั้น ความร้อนที่เหลือมักเกิดจากแรงเฉือนที่มาจากรอบการหมุนของสกรู อย่างไรก็ตาม หากเร่งรอบมอเตอร์มากเกินไปโดยที่โครงสร้างสกรูไม่รองรับ จะเกิดความร้อนสะสมเฉพาะจุด นอกจากนี้ สภาวะดังกล่าวยังทำให้เนื้องานเกิดรอยไหม้และสูญเสียคุณสมบัติทางกล ท้ายที่สุด การรักษาสมดุลระหว่างฮีทเตอร์และแรงเฉือนจึงเป็นสิ่งที่ช่างคุมเครื่องต้องใส่ใจ
การควบคุมพฤติกรรมการไหลของเรซิน
วัตถุดิบแต่ละประเภทมีความไวต่ออุณหภูมิและความหนืดที่แตกต่างกันอย่างสิ้นเชิง ยิ่งไปกว่านั้น พลาสติกโครงสร้างอสัณฐานมักจะไวต่อแรงเฉือนสูงและไหม้ได้ง่าย ในทางตรงกันข้าม พลาสติกแบบกึ่งผลึกต้องการความร้อนที่เสถียรเพื่อละลายโครงสร้างแข็งให้กลายเป็นของเหลว ด้วยเหตุนี้ การตั้งอุณหภูมิให้สอดคล้องกับการออกแบบร่องเกลียวจะช่วยให้พลาสติกไหลลื่นโดยไม่เกิดอาการคอขวด
การปรับปรุงดีไซน์เพื่อลดปัญหาคอขวดหน้าเตา
แม้ว่าโรงงานจะมีเครื่องจักรสเปกเดิม แต่การอัปเกรดชิ้นส่วนภายในสามารถช่วยเพิ่มกำลังการผลิตได้อย่างก้าวกระโดด
การเลือกใช้ชุดผสมพลาสติกให้ตรงจุด
การแก้ปัญาสีด่างหรือการกระจายตัวของสารเติมแต่งไม่สมบูรณ์ สามารถทำได้ด้วยการเพิ่มชุดผสมเข้าไปในส่วนท้ายของสกรู ดังนั้น การใช้มิกเซอร์ที่มีอัตราสูญเสียความดันต่ำจะช่วยตัดแบ่งกระแสการไหลให้เนียนละเอียดขึ้น อย่างไรก็ตาม หากเลือกใช้แบบที่ซับซ้อนเกินไปอาจทำให้เกิดจุดอับที่กักเก็บคราบไหม้ได้ นอกจากนี้ การจัดทำแบบให้มีคุณสมบัติกวาดล้างตัวเองจะช่วยประหยัดเวลาล้างเครื่องได้มาก
การใช้ Barrier Screw เพื่อแยกสถานะมวลพลาสติก
นวัตกรรมสกรูชนิดนี้ถูกออกแบบมาเพื่อแยกพลาสติกที่หลอมแล้วและยังไม่หลอมออกจากกันอย่างเด็ดขาด ยิ่งไปกว่านั้น กลไกนี้ยังช่วยเพิ่มพื้นที่ถ่ายเทความร้อน ทำให้กระบวนการหลอมเสร็จสมบูรณ์รวดเร็วขึ้น ในขณะเดียวกัน มอเตอร์ก็ไม่ต้องรับภาระจากการบดขยี้ก้อนพลาสติกแข็งที่ตกค้าง ท้ายที่สุด การลงทุนเปลี่ยนดีไซน์สกรูย่อมคุ้มค่ากว่าการทนใช้เครื่องจักรที่กินไฟและผลิตงานเสีย
เทคโนโลยีเสริมเพื่อยกระดับการผลิต
นอกจากการปรับแต่งสกรูแล้ว ระบบให้ความร้อนก็มีส่วนสำคัญในการผลักดันให้เครื่องจักรบรรลุประสิทธิภาพสูงสุด
ฮีทเตอร์ประสิทธิภาพสูงลดการสูญเสียความร้อน
เทคโนโลยีรัดกระบอกแบบดั้งเดิมมักแผ่รังสีความร้อนทิ้งสู่อากาศ ทำให้โรงงานร้อนและเปลืองค่าไฟ ดังนั้น การเปลี่ยนมาใช้นวัตกรรมอินฟราเรดจะช่วยกักเก็บพลังงานไว้ภายในได้อย่างยอดเยี่ยม อย่างไรก็ตาม การส่งผ่านความร้อนด้วยวิธีนี้จะซึมลึกเข้าสู่แกนกลางของเม็ดพลาสติกโดยตรง นอกจากนี้ ช่างหน้าเตายังสามารถทำงานได้อย่างปลอดภัยมากขึ้นเนื่องจากอุณหภูมิผิวสัมผัสลดลงอย่างมาก
การรักษาอุณหภูมิให้คงที่ตลอดสายการผลิต
เมื่อฮีทเตอร์สามารถควบคุมความร้อนได้นิ่งสนิท ความหนืดของมวลพลาสติกหลอมเหลวก็จะไม่แกว่งไปมา ยิ่งไปกว่านั้น ความดันหน้าดายจะมีความเสถียรสูง ส่งผลให้ชิ้นงานที่ฉีดหรือรีดออกมามีมิติและขนาดที่สม่ำเสมอ เพราะฉะนั้น การผสานระบบสกรูที่ดีเข้ากับฮีทเตอร์ที่แม่นยำจึงเป็นหัวใจของการแก้ปัญหา
การวางแผนบำรุงรักษาเพื่อรักษาคุณภาพระยะยาว
เพื่อให้ ประสิทธิภาพการหลอมที่สูงสุดตามสเปกเครื่อง (20:1 – 30:1) คงอยู่ตลอดอายุการใช้งาน การประเมินร่องรอยการสึกหรอจึงเป็นสิ่งที่ไม่ควรละเลย
การประเมินรอยสึกหรอและระยะห่างที่ถูกต้อง
การปล่อยให้เกลียวสกรูสึกหรอจนเกิดช่องว่างขนาดใหญ่ จะทำให้พลาสติกเกิดการไหลย้อนกลับ ดังนั้น ปริมาณการสูบฉีดมวลพลาสติกจะลดลงแม้จะเร่งรอบมอเตอร์เท่าเดิม อย่างไรก็ตาม การให้ทีมวิศวกรเข้าวัดขนาดหน้างานเพื่อประเมินความเสียหาย จะช่วยให้โรงงานวางแผนงบประมาณล่วงหน้าได้อย่างรัดกุม นอกจากนี้ การจัดการอย่างเป็นระบบจะช่วยป้องกันการหยุดเครื่องฉุกเฉินได้
การเลือกวัสดุเคลือบผิวที่ทนทาน
พลาสติกที่มีส่วนผสมของไฟเบอร์กลาสหรือสารกันไฟมักจะกัดกร่อนโลหะอย่างรุนแรง ยิ่งไปกว่านั้น การชุบแข็งแบบธรรมดาอาจไม่เพียงพอต่อการรับมือกับปัญหานี้ ในทางกลับกัน การพิจารณาใช้เหล็กเกรดพรีเมียมหรือการพ่นพอกผิวแบบพิเศษ จะช่วยรักษาสันเกลียวให้คมและทนทาน ท้ายที่สุด การตัดสินใจเปลี่ยนวัสดุให้เหมาะสมจะช่วยลดค่าซ่อมบำรุงในอนาคตได้อย่างมหาศาล
คำถามที่พบบ่อย (FAQ)
Q1: สัดส่วนเครื่องอัดรีดแบบ 20:1 และ 30:1 ต่างกันอย่างไร?
A: เครื่องสเปก 20:1 จะมีความยาวกระบอกสั้นกว่า ทำให้เวลาที่พลาสติกอยู่ในเตาน้อยกว่า เหมาะกับงานทั่วไปที่หลอมง่าย ในขณะที่สเปก 30:1 จะมีพื้นที่หลอมละลายและคลุกเคล้ามากกว่า จึงรองรับกำลังการผลิตที่สูงขึ้นและจัดการกับวัตถุดิบที่ละลายยากได้ดีกว่า
Q2: ทำไมการเร่งรอบเครื่องจึงทำให้พลาสติกไหม้?
A: เมื่อเร่งรอบสกรูสูงเกินกว่าที่โครงสร้างสกรูจะรองรับได้ แรงเสียดทานจากการหมุนจะสร้างแรงเฉือนมหาศาล ทำให้เกิดความร้อนสะสมเฉพาะจุดที่ระบายออกไม่ทัน เนื้องานพลาสติกจึงเสื่อมสภาพและเกิดรอยไหม้ดำในที่สุด
Q3: สกรูแบบ Barrier Screw มีข้อดีอย่างไรต่อกระบวนการหลอม?
A: กลไกของสกรูประเภทนี้จะแบ่งร่องเกลียวเพื่อแยกพลาสติกที่ยังแข็งตัวออกจากพลาสติกเหลวอย่างเด็ดขาด ช่วยเพิ่มพื้นที่การถ่ายเทความร้อน ทำให้พลาสติกสุกสม่ำเสมอ ลดภาระมอเตอร์ และเพิ่มกำลังการผลิตได้อย่างราบรื่น
Q4: อาการพลาสติกไหลย้อนกลับเกิดจากสาเหตุใด?
A: อาการนี้เกิดจากการที่สกรูกระบอกสูบมีรอยสึกหรอจนช่องว่างระหว่างสันเกลียวกับผนังกระบอกกว้างเกินมาตรฐาน ทำให้มวลพลาสติกหลอมเหลวไหลย้อนกลับ ส่งผลให้มอเตอร์กินไฟสูงขึ้นแต่ได้ยอดผลิตลดลง
Q5: การติดตั้งฮีทเตอร์อินฟราเรดช่วยเพิ่มประสิทธิภาพได้อย่างไร?
A: ฮีทเตอร์อินฟราเรดมีฉนวนกักเก็บความร้อนคุณภาพสูง ช่วยป้องกันการสูญเสียพลังงานสู่อากาศ และส่งผ่านรังสีความร้อนเข้าสู่แกนกลางพลาสติกโดยตรง ทำให้อุณหภูมิหน้าเตานิ่งสนิท และลดการใช้พลังงานไฟฟ้าได้อย่างเห็นผล