
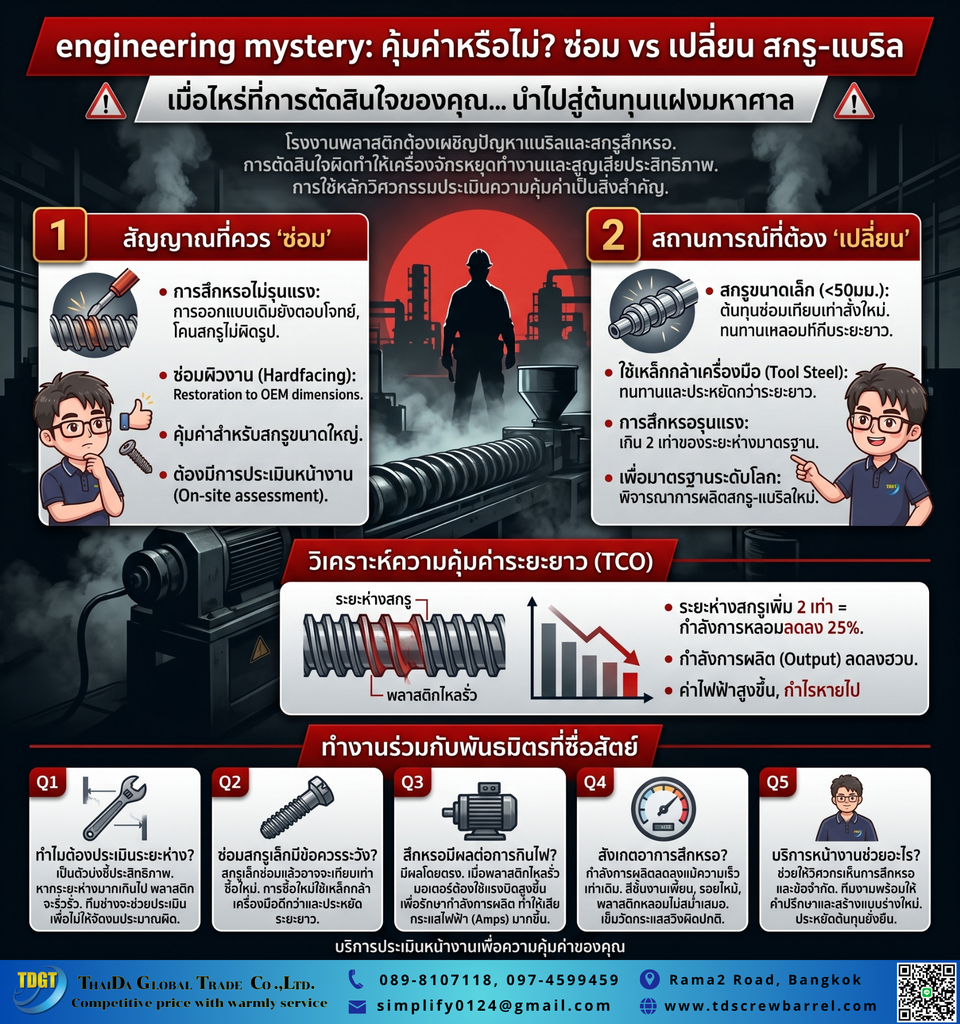
ในสายการผลิตอุตสาหกรรมพลาสติก การตัดสินใจว่าจะ ซ่อมหรือเปลี่ยน Screw Barrel ถือเป็นความท้าทายที่ผู้จัดการโรงงานและวิศวกรต้องเผชิญหน้าอย่างหลีกเลี่ยงไม่ได้ อย่างไรก็ตาม การตัดสินใจที่ผิดพลาดมักนำไปสู่ต้นทุนแฝงมหาศาลจากการหยุดเครื่องจักร (Downtime) หรือการสูญเสียประสิทธิภาพการหลอมพลาสติก ดังนั้น การใช้หลักเกณฑ์ทางวิศวกรรมเข้ามาประเมินความคุ้มค่าจึงเป็นสิ่งสำคัญ ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณไปเจาะลึกเกณฑ์การประเมินร่องรอยการสึกหรอ เพื่อให้คุณบริหารจัดการงบประมาณได้อย่างตรงไปตรงมาและเกิดประสิทธิภาพสูงสุด
เกณฑ์การประเมินเชิงวิศวกรรมเพื่อ ซ่อมหรือ เปลี่ยน Screw Barrel
การตรวจสอบระยะห่าง (Clearance) ระหว่างสกรูกับกระบอกสูบคือจุดเริ่มต้นที่สำคัญที่สุด นอกจากนี้ หากปล่อยให้ระยะห่างมีมากเกินไป พลาสติกหลอมเหลวจะเกิดการไหลย้อนกลับ (Leakage Flow) ยิ่งไปกว่านั้น มอเตอร์จะต้องดึงกระแสไฟสูงขึ้นและทำให้เครื่องจักรทำงานหนักเกินความจำเป็น
สัญญาณที่บ่งบอกว่าควร “ซ่อม”
หากดีไซน์ของสกรูเดิมยังตอบโจทย์การผลิตและร่องเกลียว (Root) ไม่ได้สึกหรอจนผิดรูป การส่งซ่อมถือเป็นทางเลือกที่ช่วยประหยัดงบประมาณ อย่างไรก็ตาม การซ่อมแซมจะใช้วิธีพอกผิวแข็งที่สันเกลียวให้กลับมาได้ขนาดมาตรฐาน (OEM) จากนั้นจึงนำไปชุบเคลือบผิวใหม่ นอกจากนี้ การซ่อมสกรูขนาดใหญ่มักจะมีความคุ้มค่ามากกว่าเมื่อเทียบกับการสั่งผลิตใหม่ ท้ายที่สุด การประเมินหน้างานจริงโดยผู้เชี่ยวชาญจะช่วยยืนยันได้ว่าโครงสร้างหลักยังคงแข็งแรงพอหรือไม่
สถานการณ์ที่บังคับให้ต้อง “เปลี่ยน”
ในทางกลับกัน หากเป็นการใช้งานสกรูขนาดเล็ก (เส้นผ่าศูนย์กลางต่ำกว่า 50 มม.) การสั่งผลิตสกรูใหม่จากวัสดุ Tool Steel พิเศษมักจะมีราคาใกล้เคียงหรือคุ้มค่ากว่าการส่งซ่อม ยิ่งไปกว่านั้น หากการสึกหรอเกิดขึ้นอย่างรุนแรงจนระยะห่างรวมเกินกว่า 2 เท่าของค่ามาตรฐาน การทนฝืนซ่อมเพียงจุดเดียวอาจไม่ช่วยให้ระบบกลับมาสมบูรณ์ ด้วยเหตุนี้ การพิจารณาผลิตสกรูกระบอกสูบใหม่ภายใต้มาตรฐานระดับโลกจาก Zhejiang Jinteng จึงเป็นทางออกที่เด็ดขาดกว่า
การวิเคราะห์ความคุ้มค่าของการ ซ่อมหรือ เปลี่ยน Screw Barrel ระยะยาว
การมองเพียงราคาค่าซ่อมหรือค่าอะไหล่อาจทำให้โรงงานมองข้ามความสูญเสียจากประสิทธิภาพที่ตกลง ดังนั้น การคำนวณต้นทุนรวม (Total Cost of Ownership) จึงเป็นกลยุทธ์ที่สำคัญที่สุด
ผลกระทบเมื่อทนฝืนใช้ชิ้นส่วนที่สึกหรอ
เมื่อระยะห่างของเกลียวสกรูเพิ่มขึ้นเป็นสองเท่า อัตราการหลอมละลายพลาสติกอาจลดลงถึงร้อยละ 25 นอกจากนี้ สำหรับเรซินที่มีความหนืดต่ำ กำลังการผลิตอาจตกลงอย่างน่าตกใจแม้จะใช้แรงดันหน้าดายเท่าเดิมก็ตาม ในขณะเดียวกัน ค่าไฟที่แพงขึ้นและปริมาณงานที่ลดลงย่อมทำให้ธุรกิจสูญเสียกำไรอย่างมหาศาล
การทำงานร่วมกับพาร์ทเนอร์ที่ตรงไปตรงมา
การตัดสินใจว่าจะ ซ่อมหรือเปลี่ยน Screw Barrel ไม่ควรทำด้วยการคาดเดา อย่างไรก็ตาม การทำงานร่วมกับพาร์ทเนอร์ที่พร้อมลงพื้นที่ประเมินรอยสึกหรอ จะช่วยให้โรงงานของคุณวางแผนได้อย่างแม่นยำ นอกจากนี้ การวาดแบบ Drawing ใหม่เพื่ออัปเกรดดีไซน์ให้ ทนสึก / ทนกัดกร่อน ยังช่วยเพิ่ม Output และแก้ไขปัญหาคอขวดที่ต้นเหตุ ท้ายที่สุด ความจริงใจในการให้คำแนะนำคือหัวใจหลักของบริการจาก TDGT
คำถามที่พบบ่อย (FAQ)
Q1: ทำไมจึงต้องประเมินระยะห่าง (Clearance) ก่อนตัดสินใจ ซ่อมหรือเปลี่ยน Screw Barrel?
A: ตามหลักวิศวกรรม ระยะห่างระหว่างสันเกลียวกับกระบอกสูบคือตัวชี้วัดประสิทธิภาพการรีดพลาสติก ดังนั้น หากปล่อยให้มีระยะห่างมากเกินไป พลาสติกจะเกิดการไหลย้อนกลับ (Leakage Flow) อย่างไรก็ตาม การให้ทีมช่างเข้าประเมินรอยสึก จะช่วยบอกได้ว่าความเสียหายอยู่ในระดับที่ควรซ่อมหรือต้องเปลี่ยนใหม่ ท้ายที่สุด ข้อมูลนี้จะช่วยป้องกันการจัดสรรงบประมาณที่ผิดพลาด
Q2: สกรูขนาดเล็กมีข้อควรระวังในการพิจารณาส่งซ่อมอย่างไร? A: สำหรับสกรูที่มีเส้นผ่าศูนย์กลางต่ำกว่า 50 มิลลิเมตร ค่าใช้จ่ายในการส่งซ่อมมักจะใกล้เคียงกับการสั่งผลิตใหม่ นอกจากนี้ การซื้อสกรูใหม่ที่ใช้วัสดุเกรด Tool Steel มักจะให้ความทนทานและคุ้มค่ากว่าในระยะยาว ยิ่งไปกว่านั้น การเปลี่ยนดีไซน์ให้รับกับวัตถุดิบใหม่ก็สามารถทำได้ทันที ท้ายที่สุด วิศวกรจึงมักแนะนำให้เปลี่ยนใหม่สำหรับเครื่องจักรกลุ่มนี้
Q3: การสึกหรอบนสกรูกระบอกสูบส่งผลต่อการกินไฟของมอเตอร์หรือไม่?
A: ส่งผลโดยตรงและอย่างชัดเจน ในทางกลับกัน เมื่อเกิดการรั่วไหลของพลาสติก มอเตอร์จำเป็นต้องใช้แรงบิดที่สูงขึ้นเพื่อรักษากำลังการผลิตให้เท่าเดิม ด้วยเหตุนี้ กระแสไฟ (Amp) จึงถูกดึงมาใช้มากขึ้นอย่างสูญเปล่า นอกจากนี้ การปล่อยให้เครื่องจักรฝืนทำงานหนักย่อมทำให้อะไหล่ชิ้นอื่นเสื่อมสภาพตามไปด้วย
Q4: สามารถสังเกตอาการผิดปกติที่บ่งบอกว่าสกรูเริ่มเสื่อมสภาพได้อย่างไร?
A: สัญญาณเตือนแรกคืออัตราการผลิต (Output) ที่ตกลงแม้จะตั้งค่าความเร็วรอบเท่าเดิม อย่างไรก็ตาม หากพบว่าชิ้นงานมีสีเพี้ยน มีรอยไหม้ดำ หรือพลาสติกหลอมไม่สม่ำเสมอ นั่นแสดงว่าเกลียวสกรูเสื่อมสภาพ นอกจากนี้ หากเข็มวัดกระแสไฟแกว่งไม่นิ่ง ควรรีบทำการหยุดเครื่องเพื่อประเมินความเสียหายทันที
Q5: บริการลงพื้นที่หน้างานมีส่วนช่วยในการตัดสินใจได้อย่างไร?
A: การประเมินจากหน้าเตาจริงช่วยให้วิศวกรได้เห็นสภาพการสึกหรอและข้อจำกัดของเครื่องจักรอย่างถ่องแท้ ดังนั้น การพูดคุยกับช่างผู้คุมเครื่องจะทำให้ทราบปัญหาคอขวด ยิ่งไปกว่านั้น ทีมงานพร้อมให้คำปรึกษาและทำแบบ Drawing ใหม่ด้วยความตรงไปตรงมา ท้ายที่สุด การวิเคราะห์อย่างมืออาชีพจะช่วยให้คุณประหยัดต้นทุนได้อย่างยั่งยืน