
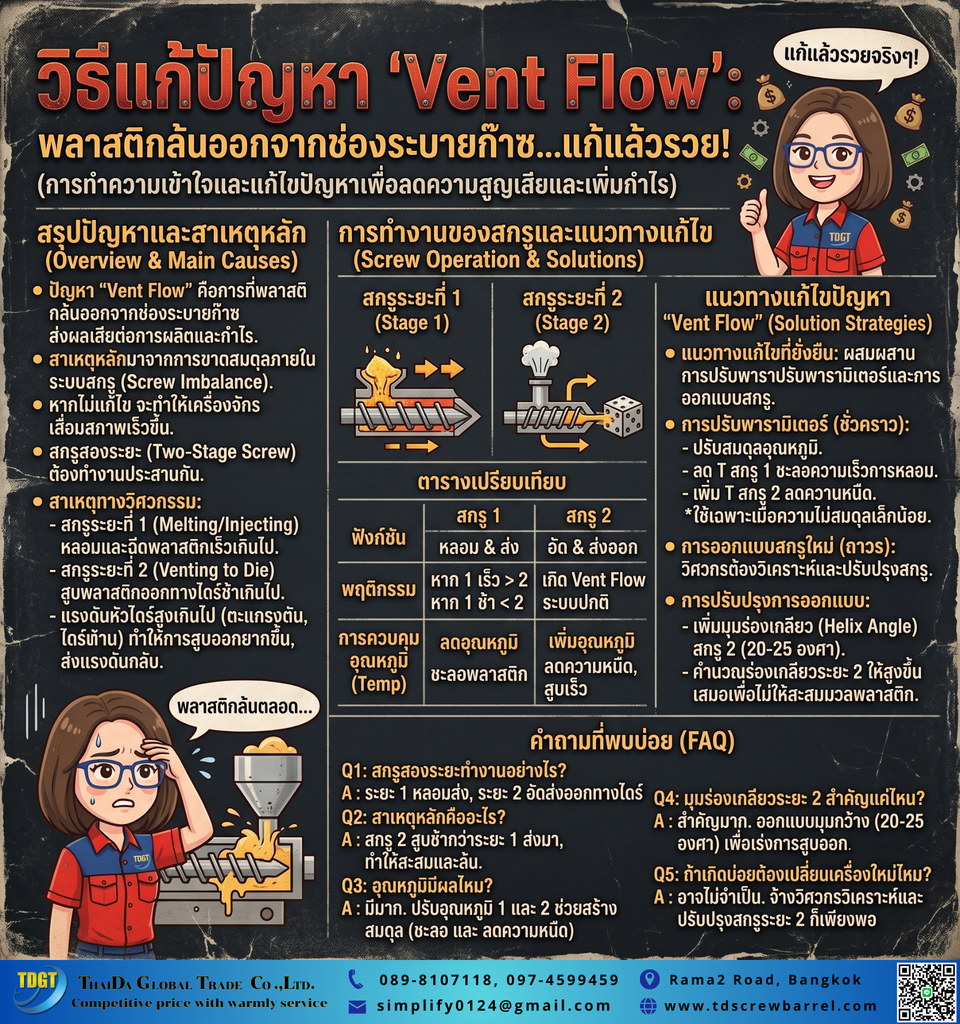
ในอุตสาหกรรมพลาสติกที่ใช้เครื่องอัดรีดแบบมีช่องระบายก๊าซ (Vented Extruder) การพบ ปัญหา “Vent Flow” พลาสติกทะลักช่องระบายอากาศ ถือเป็นความท้าทายที่สร้างความสูญเสียอย่างมาก อย่างไรก็ตาม หากคุณสามารถทำความเข้าใจและแก้ไขข้อบกพร่องนี้ได้ กำไรและประสิทธิภาพการผลิตจะเพิ่มขึ้นอย่างมหาศาล หรือที่เรียกกันว่าแก้แล้วรวยนั่นเอง นอกจากนี้ การปล่อยให้พลาสติกหลอมเหลวไหลล้นออกมาสะท้อนถึงความไม่สมดุลของระบบภายในสกรูกระบอกสูบ ยิ่งไปกว่านั้น หากปล่อยทิ้งไว้โดยไม่แก้ไขอาจส่งผลให้เครื่องจักรเสื่อมสภาพเร็วขึ้น ด้วยเหตุนี้ บทความนี้จะพาคุณไปเจาะลึกถึงต้นตอทางวิศวกรรมที่แท้จริง ท้ายที่สุด คุณจะสามารถนำแนวทางไปปรับปรุงสายการผลิตให้เดินเครื่องได้อย่างสมบูรณ์แบบ
สาเหตุทางวิศวกรรมของ ปัญหา ” Vent Flow” พลาสติกทะลักช่องระบายอากาศ
กระบวนการกำจัดสารระเหยหรือความชื้นจำเป็นต้องใช้สกรูแบบสองสเตจ (Two-Stage Screw) ดังนั้น การทำงานของสกรูประเภทนี้จึงถูกแบ่งออกเป็นสองส่วนหลักอย่างชัดเจน ในทางกลับกัน หากการทำงานของอัตราการสูบฉีดทั้งสองส่วนไม่สอดคล้องกัน ปัญหาการทะลักย่อมเกิดขึ้นอย่างหลีกเลี่ยงไม่ได้
ความไม่สมดุลของอัตราการสูบฉีดพลาสติก
ในสเตจแรกของสกรูมีหน้าที่หลอมละลายและสูบฉีดพลาสติกเข้าสู่โซนลดแรงดัน (Decompression Zone) ที่อยู่ตรงกับช่องระบายก๊าซพอดี อย่างไรก็ตาม สเตจที่สองจะต้องรับช่วงต่อและสูบฉีดพลาสติกเหล่านั้นออกไปยังหน้าดายให้ทันท่วงที นอกจากนี้ หากสเตจที่สองระบายพลาสติกออกไปได้ช้ากว่าปริมาตรที่สเตจแรกส่งมา มวลพลาสติกหลอมเหลวจะเกิดการสะสมตัวและเอ่อล้น ท้ายที่สุด แรงดันที่เพิ่มขึ้นจะดันให้พลาสติกไหลทะลักออกทางช่องระบายก๊าซจนกลายเป็น ปัญหา ” Vent Flow” พลาสติก ทะลักช่องระบายอากาศ ในที่สุด
อิทธิพลของแรงดันหน้าดาย (Head Pressure)
แรงดันต้านทานที่บริเวณหน้าดายมีผลโดยตรงต่อการระบายพลาสติกของสเตจที่สอง ยิ่งไปกว่านั้น หากตะแกรงกรอง (Screen Pack) เริ่มอุดตันหรือหน้าดายมีความต้านทานสูงเกินไป การไหลของพลาสติกจะถูกชะลอตัวลงอย่างรวดเร็ว ด้วยเหตุนี้ แรงดันย้อนกลับจะถูกส่งผ่านกลับมายังโซนลดแรงดันโดยตรง ดังนั้น พลาสติกจึงไม่สามารถเดินทางไปข้างหน้าได้อย่างสะดวกและหาทางออกที่ง่ายที่สุดนั่นคือการล้นออกทางช่องระบายก๊าซ
วิธีแก้ ปัญหา “Vent Flow” พลาสติกทะลัก ช่องระบายอากาศ อย่างยั่งยืน
การแก้ไขปัญหาหน้าเตาต้องอาศัยทั้งการปรับพารามิเตอร์และการออกแบบชิ้นส่วนทางวิศวกรรมเข้าด้วยกัน อย่างไรก็ตาม การวิเคราะห์และแก้ปัญหาที่ต้นเหตุจะช่วยให้เครื่องจักรกลับมาทำงานได้อย่างมีเสถียรภาพที่สุด
การปรับจูนอุณหภูมิ (Heat Profile) ให้สมดุล
การควบคุมอุณหภูมิที่ถูกต้องเป็นก้าวแรกในการรักษาสมดุลของความหนืดพลาสติก นอกจากนี้ ช่างคุมเครื่องสามารถลองลดอุณหภูมิในสเตจแรกเพื่อชะลออัตราการหลอมและการป้อนพลาสติกเข้าสู่โซนกลาง ในทางกลับกัน การเพิ่มอุณหภูมิในสเตจที่สองจะช่วยลดความหนืดของพลาสติกและทำให้การสูบฉีดออกหน้าดายทำได้รวดเร็วขึ้น ท้ายที่สุด การปรับแต่งอุณหภูมิเช่นนี้สามารถช่วยบรรเทาปัญหาชั่วคราวได้หากความไม่สมดุลของสกรูมีไม่มากนัก
การอัปเกรดดีไซน์สกรูกระบอกสูบ
หากการปรับพารามิเตอร์หน้าเตาไม่เป็นผล การพิจารณาออกแบบเกลียวสกรูใหม่คือทางออกที่ยั่งยืนที่สุด ยิ่งไปกว่านั้น วิศวกรสามารถเพิ่มประสิทธิภาพการสูบฉีดของสเตจที่สองได้โดยการออกแบบให้มีมุมเกลียว (Helix Angle) ที่กว้างขึ้น เช่น 20 ถึง 25 องศา แทนที่จะเป็นมุมสแควร์พิตช์มาตรฐาน ดังนั้น การคำนวณร่องเกลียวในสเตจที่สองให้มีความสามารถในการสูบฉีด (Pumping Rate) มากกว่าสเตจแรกเสมอ จะช่วยป้องกันการสะสมตัวของมวลพลาสติกได้อย่างเด็ดขาด ด้วยเหตุนี้ การลงทุนปรับปรุงดีไซน์สกรูกระบอกสูบเพื่อขจัด ปัญหา “Vent Flow” พลาสติก ทะลักช่องระบายอากาศ จะช่วยคืนทุนให้โรงงานของคุณได้อย่างรวดเร็วผ่านอัตราของเสียที่ลดลง
คำถามที่พบบ่อย (FAQ)
Q1: สกรูแบบสองสเตจ (Two-Stage Screw) ทำงานอย่างไรในการระบายก๊าซ? A: อย่างไรก็ตาม สกรูชนิดนี้ถูกแบ่งการทำงานเป็นสองช่วง โดยช่วงแรกจะหลอมพลาสติกและดันเข้าสู่โซนลดแรงดัน (Decompression Zone) ตรงบริเวณช่องระบายก๊าซ เพื่อให้สารระเหยหลุดออก จากนั้นสเตจที่สองจะบีบอัดพลาสติกอีกครั้งและดันออกสู่หน้าดาย
Q2: สาเหตุหลักที่พลาสติกไหลทะลักออกทางช่อง Vent คืออะไร? A: ปัญหานี้มักเกิดจากการที่สกรูสเตจที่สองไม่สามารถระบายพลาสติกออกไปที่หน้าดายได้เร็วเท่ากับปริมาณที่สเตจแรกส่งมา ดังนั้น มวลพลาสติกจึงสะสมตัวและล้นออกทางช่องระบายอากาศในที่สุด
Q3: การตั้งอุณหภูมิฮีทเตอร์มีผลต่อการแก้ปัญหานี้หรือไม่? A: มีผลอย่างมาก ในทางกลับกัน การลดอุณหภูมิในสเตจแรกเพื่อลดปริมาณการป้อนพลาสติก และการเพิ่มอุณหภูมิในสเตจที่สองเพื่อลดความหนืดให้พลาสติกไหลออกหน้าดายได้เร็วขึ้น จะช่วยรักษาสมดุลระบบได้ดียิ่งขึ้น
Q4: มุมเกลียว (Helix Angle) ในสเตจที่สองสำคัญอย่างไร? A: ยิ่งไปกว่านั้น การออกแบบมุมเกลียวในสเตจที่สองให้กว้างขึ้น (เช่น 20-25 องศา) จะช่วยเร่งความเร็วในการลำเลียงพลาสติกหลอมเหลวไปข้างหน้าให้รวดเร็วยิ่งขึ้น ซึ่งเป็นกลไกหลักในการป้องกันพลาสติกล้นช่องระบาย
Q5: หากเจอปัญหา Vent Flow บ่อยครั้ง ควรเปลี่ยนเครื่องจักรใหม่หรือไม่?
A: ท้ายที่สุด การเปลี่ยนเครื่องจักรใหม่อาจเป็นการลงทุนที่สูงเกินความจำเป็น การให้วิศวกรเข้าไปวัดขนาดและประเมินพฤติกรรมการไหล เพื่อดัดแปลงหรือผลิตสกรูกระบอกสูบชุดใหม่ให้มีสเตจที่สมดุล ถือเป็นทางออกที่คุ้มค่ากว่ามหาศาล