
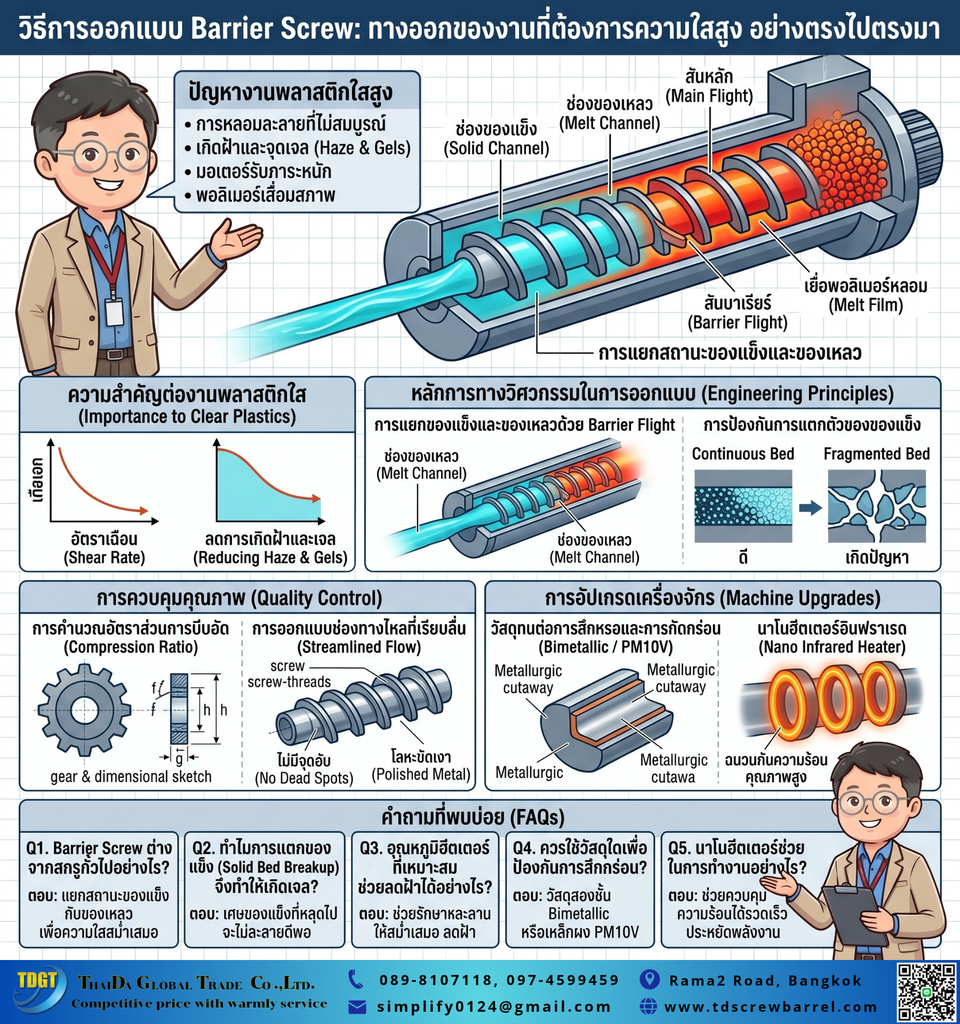
ในอุตสาหกรรมการผลิตฟิล์มและชิ้นงานพลาสติก การออกแบบ Barrier Screw ถือเป็นกุญแจสำคัญที่วิศวกรและช่างหน้าเตาต้องให้ความใส่ใจอย่างยิ่ง อย่างไรก็ตาม การผลิตชิ้นงานที่ต้องการความใสสูงมักเผชิญกับปัญหาเม็ดพลาสติกละลายไม่สมบูรณ์และเกิดความขุ่นมัว (Haze) นอกจากนี้ การทนใช้สกรูแบบครอบจักรวาล (General Purpose) ย่อมทำให้มอเตอร์ต้องทำงานหนักและสร้างความร้อนสะสมที่ทำลายโครงสร้างพอลิเมอร์ ยิ่งไปกว่านั้น หากปล่อยให้ก้อนพลาสติกแข็งหลุดรอดไปถึงหน้าดาย ชิ้นงานจะเกิดรอยตำหนิและสูญเสียความสวยงาม ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณเจาะลึกถึงหลักการทางวิศวกรรมในการอัปเกรดเครื่องจักร เพื่อยกระดับความใสของชิ้นงานและลดอัตราของเสียอย่างยั่งยืนครับ
ความสำคัญของ การออกแบบ Barrier Screw ต่องานพลาสติกใส
การทำความเข้าใจพฤติกรรมการหลอมเหลวของเรซินคือจุดเริ่มต้นของการแก้ปัญหาความขุ่นมัวหน้าเตา ในความเป็นจริง พลาสติกแต่ละชนิดมีความต้องการแรงเฉือนและระยะเวลาในการหลอมละลายที่แตกต่างกัน ดังนั้น การควบคุมตัวแปรเหล่านี้จึงเป็นสิ่งสำคัญสูงสุด
ปัญหาการหลอมละลายที่ทำให้ความใสลดลง (Haze & Gels)
ชิ้นงานพลาสติกใสต้องการความสม่ำเสมอของเนื้อพลาสติกหลอมเหลว (Melt Homogeneity) ในระดับสูงสุด อย่างไรก็ตาม หากร่องเกลียวสกรูไม่สามารถบีบอัดและหลอมพลาสติกได้ทัน จะเกิดเม็ดพลาสติกดิบหรือเจล (Gels) ปะปนอยู่ในเนื้องาน นอกจากนี้ สิ่งเจือปนเหล่านี้จะทำหน้าที่เป็นจุดหักเหแสง ทำให้ชิ้นงานสูญเสียความใสและเกิดความขุ่นมัว ยิ่งไปกว่านั้น การเกิดเจลยังทำให้คุณสมบัติทางกลของฟิล์มหรือชิ้นงานเปราะบางลง ด้วยเหตุนี้ การประยุกต์ใช้เทคโนโลยีสกรูที่เหมาะสมจึงเป็นทางออกที่เด็ดขาด
บทบาทของอุณหภูมิและแรงเฉือนต่อความใส
ความร้อนจากแรงเฉือน (Shear Heat) ที่มากเกินไปคือศัตรูตัวร้ายของงานพลาสติกใส ในทางกลับกัน หากตั้งค่าอุณหภูมิฮีทเตอร์ต่ำเกินไป สกรูจะต้องออกแรงบิดมหาศาลเพื่อบดก้อนพลาสติกแข็ง ดังนั้น การเสียดสีอย่างรุนแรงจะสร้างความร้อนสะสมที่แผดเผาพลาสติกให้เหลืองหรือไหม้เกรียม นอกจากนี้ โครงสร้างโมเลกุลที่ถูกทำลายจะทำให้ความเงางาม (Gloss) ของผิวชิ้นงานลดลง เพราะฉะนั้น การควบคุมแรงเฉือนให้อยู่ในระดับที่สมดุลจึงเป็นสิ่งที่ขาดไม่ได้
หลักการทางวิศวกรรมใน การออกแบบ Barrier Screw
การพลิกวิกฤตหน้าเตาให้เป็นโอกาสสามารถทำได้ด้วยการปรับเปลี่ยนโครงสร้างสกรูให้สอดคล้องกับพฤติกรรมของวัสดุ ในทางตรงกันข้าม การพยายามเร่งความเร็วรอบสกรูเดิมมีแต่จะสร้างของเสียเพิ่มขึ้น
การแยกระยะการหลอมเหลว (Solid and Melt Separation)
สกรูแบบมาตรฐานมักจะปล่อยให้พลาสติกแข็งและน้ำพลาสติกผสมปนเปกันในโซนหลอมละลาย (Transition Zone) อย่างไรก็ตาม สกรูบาร์ริเออร์ถูกออกแบบมาให้มีสันเกลียวรอง (Barrier Flight) เพื่อแยกช่องทางเดินของพลาสติกทั้งสองสถานะออกจากกันอย่างชัดเจน นอกจากนี้ เมื่อพลาสติกแข็งหลอมละลาย มันจะไหลข้ามสันเกลียวรองเข้าไปสะสมในช่องน้ำพลาสติก (Melt Channel) ยิ่งไปกว่านั้น กลไกนี้ช่วยให้พลาสติกแข็งที่เหลืออยู่ถูกดันติดผนังกระบอกสูบและรับความร้อนอย่างต่อเนื่อง ท้ายที่สุด การหลอมละลายจะเกิดขึ้นอย่างสมบูรณ์แบบร้อยเปอร์เซ็นต์
การป้องกันการแตกตัวของก้อนพลาสติกแข็ง (Solid Bed Breakup)
ปัญหาคลาสสิกของสกรูทั่วไปคือการที่ก้อนพลาสติกแข็งแตกตัวออกเป็นชิ้นเล็กๆ และลอยคว้างอยู่ในน้ำพลาสติก ในความเป็นจริง เมื่อก้อนแข็งเหล่านี้ถูกล้อมรอบด้วยน้ำพลาสติกที่เป็นฉนวนกันความร้อน การหลอมละลายจะทำได้ยากมาก ดังนั้น การมีสันเกลียวรองจะช่วยกั้นไม่ให้ก้อนพลาสติกแข็งเหล่านี้หลุดรอดไปยังโซนสูบฉีด (Metering Zone) ได้ อย่างไรก็ตาม พลาสติกทั้งหมดจะถูกบังคับให้รับความร้อนและแรงเฉือนจนกว่าจะเปลี่ยนสถานะเป็นของเหลวอย่างสมบูรณ์ ด้วยเหตุนี้ ชิ้นงานใสจึงปราศจากเม็ดด่างและรอยตำหนิ
การควบคุมคุณภาพด้วย การออกแบบ Barrier Screw
การลงทุนปรับแต่งชิ้นส่วนหัวใจหลักให้ตอบโจทย์การทำงาน ถือเป็นการลดต้นทุนแฝงที่คุ้มค่าที่สุด ดังนั้น การจัดทำแบบ Drawing ที่เที่ยงตรงจึงเป็นขั้นตอนที่สำคัญยิ่ง
การกำหนดอัตราส่วนการบีบอัด (Compression Ratio)
อัตราส่วนการบีบอัดต้องถูกคำนวณให้สัมพันธ์กับความหนาแน่นและชนิดของเรซิน ในทางกลับกัน หากบีบอัดน้อยเกินไป อากาศที่แทรกอยู่ระหว่างเม็ดพลาสติกจะไม่ถูกรีดย้อนกลับไปที่คอเครื่อง (Feed Throat) นอกจากนี้ ฟองอากาศเหล่านี้จะแทรกซึมเข้าสู่ชิ้นงาน ทำให้ความใสลดลงและเกิดรอยทางน้ำ ยิ่งไปกว่านั้น หากบีบอัดรุนแรงเกินไปก็จะเกิดความร้อนสะสมที่ทำลายเนื้อพลาสติก เพราะฉะนั้น การให้ทีมวิศวกรเข้า “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อปรับแต่งสเปกจึงเป็นวิธีที่ปลอดภัยที่สุด
การสร้างทางไหลที่ราบรื่น (Streamlined Flow)
จุดอับ (Dead Spots) ในร่องเกลียวคือแหล่งสะสมความร้อนที่ทำให้พลาสติกเสื่อมสภาพ ในความเป็นจริง การออกแบบสกรูที่ดีต้องลบเหลี่ยมมุมหักศอกทั้งหมด เพื่อให้การไหลของพลาสติกเป็นไปอย่างราบรื่น ดังนั้น พลาสติกจะไม่เข้าไปตกค้างและไหม้ดำ อย่างไรก็ตาม การขัดเงาผิวโลหะให้เรียบเนียนยังช่วยลดแรงต้านทานการไหลและลดความฝืด ท้ายที่สุด ชิ้นงานที่ผลิตออกมาจะมีความใสกระจ่างและเงางามตามมาตรฐานระดับโลก
การอัปเกรดเครื่องจักรควบคู่กับ การออกแบบ Barrier Screw
แม้ดีไซน์สกรูจะสมบูรณ์แบบ แต่หากวัสดุที่ใช้ผลิตไม่ได้มาตรฐาน เครื่องจักรก็ย่อมเสื่อมสภาพอย่างรวดเร็ว ในทางตรงกันข้าม การเลือกใช้เทคโนโลยีที่ถูกต้องจะช่วยยืดอายุการใช้งานและลดค่าใช้จ่ายระยะยาว
การเลือกใช้วัสดุ ทนสึก / ทนกัดกร่อน
การสึกหรอของกระบอกสูบทำให้เกิดช่องว่าง (Clearance) ที่กว้างเกินสเปกกำหนด ดังนั้น พลาสติกหลอมเหลวจะเกิดการไหลย้อนกลับ (Leakage Flow) และถูกปั่นด้วยแรงเฉือนซ้ำแล้วซ้ำเล่า นอกจากนี้ พลาสติกจะเกิดอาการโอเวอร์ฮีทและสูญเสียความใส ยิ่งไปกว่านั้น การเปลี่ยนมาใช้วัสดุเคลือบผิวเกรดพรีเมียมแบบ Bimetallic หรือสกรูเหล็กกล้า (PM10V) จะช่วยให้ชิ้นส่วน ทนสึก / ทนกัดกร่อน ได้อย่างยอดเยี่ยม ท้ายที่สุด การล็อกระยะห่างให้เป๊ะจะช่วยรักษากำลังผลิตและคุณภาพความใสให้เสถียรยาวนาน
ล็อกความหนืดด้วย ฮีทเตอร์นาโน (Nano Infrared Heater)
ความร้อนที่แกว่งไปมาเป็นตัวเร่งให้พลาสติกสูญเสียความใสและเกิดความขุ่นมัว ในความเป็นจริง การติดตั้ง Nano Infrared Heater ที่มาพร้อมกับ ฉนวน Airgel จะช่วยกักเก็บและล็อกอุณหภูมิหลอมเหลวให้นิ่งสนิท อย่างไรก็ตาม คลื่นอินฟราเรดจะส่งความร้อนลึกเข้าสู่แกนเม็ดพลาสติกโดยตรง ช่วยให้ละลายสม่ำเสมอ นอกจากนี้ ยังป้องกันอาการความร้อนพุ่งเกินพิกัด (Overshoot) ที่มักจะเผาพลาสติกจนไหม้ ยิ่งไปกว่านั้น โรงงานของคุณจะสามารถ ลดค่าไฟ ได้ถึง 15-40% และถึง จุดคุ้มทุน ได้อย่างรวดเร็ว พร้อมมี บริการติดตั้งและทดสอบเครื่อง (Commissioning) เพื่อให้ระบบเดินหน้าทำกำไรได้อย่างเต็มกำลังครับ
คำถามที่พบบ่อย (FAQ)
Q1: สกรูบาร์ริเออร์แตกต่างจากสกรูมาตรฐานอย่างไรในการผลิตงานใส? A: สกรูบาร์ริเออร์มีสันเกลียวรอง (Barrier Flight) ที่ช่วยแยกพลาสติกแข็งและน้ำพลาสติกออกจากกันอย่างเด็ดขาดครับ ในทางกลับกัน สกรูมาตรฐานจะปล่อยให้พลาสติกทั้งสองสถานะปะปนกัน ดังนั้น สกรูบาร์ริเออร์จึงป้องกันไม่ให้ก้อนพลาสติกดิบหลุดรอดไปถึงหน้าดาย ช่วยลดปัญหาความขุ่นมัว (Haze) และเจลได้อย่างสมบูรณ์แบบครับ
Q2: อาการก้อนพลาสติกแข็งแตกตัว (Solid Bed Breakup) ส่งผลเสียอย่างไร? A: เมื่อก้อนพลาสติกแข็งแตกตัวเป็นชิ้นเล็กๆ และถูกล้อมรอบด้วยน้ำพลาสติกที่เป็นฉนวนความร้อน การหลอมละลายส่วนที่เหลือจะทำได้ยากมากครับ นอกจากนี้ เม็ดพลาสติกที่ไม่สุกเหล่านี้จะสร้างแรงต้านทานหน้าดาย ทำให้เกิดรอยตำหนิและลดทอนความเงางาม (Gloss) ของชิ้นงานใสอย่างรุนแรงครับ
Q3: การตั้งอุณหภูมิฮีทเตอร์สูงเกินไปช่วยให้งานใสขึ้นได้หรือไม่? A: การเร่งอุณหภูมิให้สูงเกินขีดจำกัดไม่ได้ช่วยให้งานใสขึ้นเสมอไปครับ อย่างไรก็ตาม ความร้อนที่มากเกินไปจะทำให้พลาสติกโอเวอร์ฮีทและเริ่มเสื่อมสภาพ (Degradation) ยิ่งไปกว่านั้น มันจะทำให้ชิ้นงานเกิดสีเหลืองด่างหรือมีคราบไหม้ปะปน ท้ายที่สุด การแก้ปัญหาที่ถูกต้องคือการปรับดีไซน์สกรูให้เหมาะสมกับความหนืดของเรซินครับ
Q4: รอยสึกหรอของกระบอกสูบทำให้ความใสของฟิล์มลดลงได้อย่างไร? A: เมื่อกระบอกสูบสึกหรอ พลาสติกหลอมเหลวจะเกิดการไหลย้อนกลับ (Leakage Flow) ผ่านสันเกลียวครับ ในความเป็นจริง การไหลวนซ้ำๆ นี้ทำให้พลาสติกได้รับความร้อนจากแรงเฉือน (Shear Heat) นานเกินความจำเป็น ด้วยเหตุนี้ โครงสร้างโมเลกุลจึงถูกทำลาย ส่งผลให้ชิ้นงานสูญเสียความใสและเกิดความขุ่นมัวครับ
Q5: นวัตกรรมฮีทเตอร์นาโนช่วยยกระดับคุณภาพงานใสได้อย่างไร? A: ฮีทเตอร์นาโนใช้นวัตกรรมฉนวน Airgel เพื่อกักเก็บความร้อนและล็อกอุณหภูมิให้นิ่งสนิทครับ ดังนั้น ความหนืดของพลาสติกจึงเสถียรและไหลลื่นไม่มีสะดุด นอกจากนี้ คลื่นอินฟราเรดยังช่วยลดภาระการปั่นของมอเตอร์ ป้องกันปัญหาความร้อนพุ่งเกินพิกัด (Overshoot) ที่ทำลายความใส พร้อมช่วยโรงงานประหยัดพลังงานได้อย่างเป็นรูปธรรมครับ