
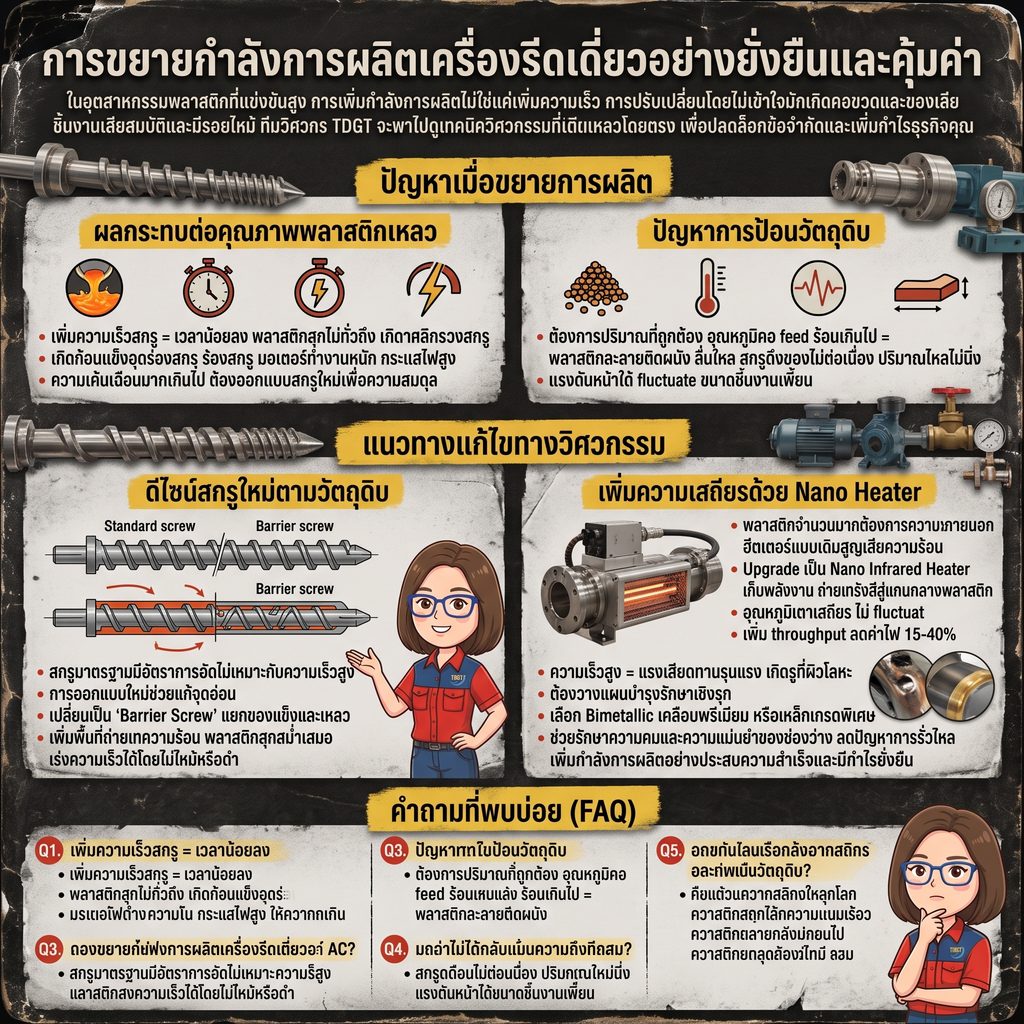
ในอุตสาหกรรมพลาสติกที่มีการแข่งขันสูง การขยายขนาดการผลิต (Scale Up) ใน Single Screw Extrusion ถือเป็นเป้าหมายสำคัญที่ทุกโรงงานต้องการก้าวไปให้ถึง อย่างไรก็ตาม การเพิ่มยอดผลิตไม่ได้ทำได้ง่ายๆ เพียงแค่การเร่งรอบมอเตอร์ของเครื่องจักรให้เร็วขึ้น นอกจากนี้ การดัดแปลงหน้าเตาโดยขาดความเข้าใจถึงพฤติกรรมการไหลของเรซิน มักจะนำไปสู่ปัญหาคอขวดและทำให้อัตราของเสียพุ่งสูงขึ้น ยิ่งไปกว่านั้น ชิ้นงานที่ผลิตออกมาอาจสูญเสียคุณสมบัติทางกลและมีรอยไหม้ดำปะปน ด้วยเหตุนี้ ทีมวิศวกรของ TDGT จะพาคุณเจาะลึกเทคนิคทางวิศวกรรมที่จะช่วยเพิ่มสมรรถนะการหลอมพลาสติกอย่างตรงไปตรงมา ท้ายที่สุด การประยุกต์ใช้โซลูชันที่ถูกต้องจะช่วยปลดล็อกข้อจำกัดและเพิ่มกำไรให้ธุรกิจของคุณได้อย่างเป็นรูปธรรม
อุปสรรคเมื่อทำ การขยายขนาดการผลิต (Scale Up) ใน Single Screw Extrusion
เมื่อผู้ผลิตพยายามเพิ่มปริมาณผลผลิต (Throughput) มักจะพบกับความท้าทายเรื่องความร้อนสะสมที่ควบคุมไม่ได้ ดังนั้น การทำความเข้าใจข้อจำกัดของกระบอกสูบจึงเป็นสิ่งสำคัญลำดับแรก
ผลกระทบต่อคุณภาพการหลอมเหลว
การเร่งรอบสกรูให้หมุนเร็วขึ้นทำให้ระยะเวลาที่พลาสติกตกค้างอยู่ในกระบอกสูบสั้นลง อย่างไรก็ตาม หากเวลาไม่เพียงพอต่อการหลอมละลาย พลาสติกจะเกิดอาการไม่สุกและจับตัวเป็นก้อนแข็ง นอกจากนี้ ก้อนพลาสติกเหล่านี้จะเข้าไปอุดตันในร่องเกลียว ทำให้มอเตอร์ต้องออกแรงบิดมหาศาลและกินกระแสไฟสูงขึ้น ยิ่งไปกว่านั้น มวลพลาสติกที่ถูกบดขยี้จะสร้างแรงเฉือน (Shear) ที่มากเกินความจำเป็น ด้วยเหตุนี้ การทำ การขยายขนาดการผลิต (Scale Up) ใน Single Screw อย่างปลอดภัยจึงต้องพึ่งพาการปรับดีไซน์สกรูใหม่เพื่อรักษาสมดุลการหลอมเหลวอย่างแท้จริง
ปัญหาการป้อนวัตถุดิบ (Feeding Issues)
การเพิ่มกำลังการผลิตต้องอาศัยการป้อนเม็ดพลาสติกเข้าสู่ระบบในปริมาณที่สัมพันธ์กัน ในทางกลับกัน หากอุณหภูมิที่คอเครื่อง (Feed Throat) ร้อนเกินไป พลาสติกจะละลายและเคลือบติดผนังกระบอกจนลื่น ดังนั้น สกรูจึงไม่สามารถดึงวัตถุดิบไปข้างหน้าได้อย่างต่อเนื่อง นอกจากนี้ อาการที่วัตถุดิบไหลไม่ทันจะส่งผลให้แรงดันหน้าดาย (Head Pressure) แกว่งไปมา ท้ายที่สุด มิติและขนาดของชิ้นงานก็จะคลาดเคลื่อนจากมาตรฐาน
ทางออกทางวิศวกรรมเพื่อเพิ่มกำลังการผลิต
การอัปเกรดชิ้นส่วนเครื่องจักรหลักคือทางเลือกที่คุ้มค่ากว่าการทุ่มงบประมาณซื้อเครื่องอัดรีดใหม่ทั้งหมด ดังนั้น การวิเคราะห์ปัญหาหน้าเตาและดัดแปลงดีไซน์ให้รับกับงานจึงเป็นสิ่งที่วิศวกรแนะนำ
การออกแบบสกรูใหม่ (Re-Design) ให้ตรงกับวัตถุดิบ
สกรูมาตรฐานทั่วไปมักมีสัดส่วนการบีบอัด (Compression Ratio) ที่ไม่สัมพันธ์กับการอัดรอบผลิตสูงๆ อย่างไรก็ตาม การให้วิศวกรผู้เชี่ยวชาญเข้า “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อจัดทำแบบ Drawing ที่เที่ยงตรง จะช่วยลบจุดอ่อนตรงนี้ได้ นอกจากนี้ การเปลี่ยนมาใช้ Barrier Screw จะช่วยแยกพลาสติกแข็งและของเหลวออกจากกันอย่างเด็ดขาด ยิ่งไปกว่านั้น กลไกนี้ยังช่วยเพิ่มพื้นที่การถ่ายเทความร้อน ทำให้พลาสติกสุกสม่ำเสมอ ท้ายที่สุด ช่างคุมเครื่องจะสามารถเร่งรอบได้เต็มที่โดยที่พลาสติกไม่เกิดคราบไหม้ดำ
ยกระดับเสถียรภาพด้วย Nano Infrared Heater
ความร้อนจากภายนอกมีส่วนสำคัญอย่างยิ่งในการช่วยหลอมพลาสติกปริมาณมหาศาล ระบบฮีทเตอร์แบบเดิมมักแผ่รังสีสูญเสียไปในอากาศทำให้ให้ความร้อนได้ไม่ทันตามเป้า อย่างไรก็ตาม การอัปเกรดมาใช้นวัตกรรม Nano Infrared Heater ช่วยกักเก็บพลังงานไว้ด้านในและส่งผ่านรังสีเข้าสู่แกนกลางเม็ดพลาสติกโดยตรง นอกจากนี้ อุณหภูมิหน้าเตาจะนิ่งสนิทและไม่มีการแกว่งตัว ด้วยเหตุนี้ นอกจากจะได้ปริมาณงานที่มากขึ้นแล้ว โรงงานยังสามารถลดค่าไฟลงได้ถึง 15-40%
การป้องกันการสึกหรอเพื่อความเสถียรระยะยาว
การเดินเครื่องด้วยอัตราการผลิตที่สูงขึ้นย่อมทำให้สกรูกระบอกสูบรับภาระหนักและเกิดการขัดถูรุนแรง ดังนั้น การวางแผนซ่อมบำรุงเชิงรุกจึงเป็นสิ่งจำเป็น
การเลือกใช้วัสดุ ทนสึก / ทนกัดกร่อน
มวลพลาสติกที่ไหลด้วยความเร็วสูงมักจะสร้างรอยตามดบนผิวโลหะได้อย่างรวดเร็ว ในทางกลับกัน การพิจารณาใช้วัสดุเคลือบผิวเกรดพรีเมียมแบบ Bimetallic หรือเหล็กเกรดเฉพาะทาง จะช่วยรักษาสันเกลียวให้คมและรักษาระยะห่าง (Clearance) ให้แม่นยำยาวนาน ยิ่งไปกว่านั้น เมื่อไม่มีปัญหาพลาสติกไหลย้อนกลับ (Leakage Flow) ยอดการผลิตก็จะไม่ตกลง ท้ายที่สุด ความพยายามใน การขยายขนาดการผลิต (Scale Up) ใน Single Screw ก็จะประสบความสำเร็จและสร้างผลกำไรได้อย่างยั่งยืน
คำถามที่พบบ่อย (FAQ)
Q1: ทำไมการเร่งรอบสกรูเพียงอย่างเดียวถึงทำให้พลาสติกไหม้เมื่อต้องการเพิ่มยอดผลิต?
A: การหมุนของสกรูที่เร็วเกินกว่าโครงสร้างร่องเกลียวจะรองรับได้ จะสร้างแรงเสียดทานทางกลมหาศาล อย่างไรก็ตาม แรงเสียดทานนี้ทำให้เกิดความร้อนสะสมเฉพาะจุด (Shear Heat) ที่ไม่สามารถระบายออกได้ทัน ดังนั้น เนื้อเรซินจึงเสื่อมสภาพและกลายเป็นคราบไหม้ดำ ท้ายที่สุด ชิ้นงานจะสูญเสียคุณสมบัติทางกลอย่างรุนแรง
Q2: การเพิ่มกำลังการผลิตจำเป็นต้องลงทุนซื้อเครื่องจักรใหม่ทั้งระบบหรือไม่?
A: ไม่จำเป็นเสมอไป ในทางกลับกัน การอัปเกรดชิ้นส่วนหัวใจหลักอย่างสกรูกระบอกสูบให้มีดีไซน์ที่แมตช์กับวัตถุดิบ มักให้ผลลัพธ์ที่คุ้มค่ากว่ามหาศาล นอกจากนี้ การประเมินหน้างานเพื่อวาดแบบ Drawing ใหม่ที่เที่ยงตรง จะช่วยลบจุดอับและปัญหาคอขวด ทำให้เครื่องจักรเดิมทำงานได้เต็มกำลัง
Q3: Barrier Screw ช่วยสนับสนุนการผลิตปริมาณมากได้อย่างไร?
A: กลไกของสกรูประเภทนี้ถูกออกแบบให้มีร่องเกลียวรองเพื่อแยกระหว่างพลาสติกที่ละลายแล้วและพลาสติกที่ยังแข็งตัวอย่างชัดเจน ดังนั้น มวลพลาสติกจึงถูกบังคับให้รับความร้อนอย่างทั่วถึง ยิ่งไปกว่านั้น มันช่วยป้องกันปัญหางานไม่สุกหลุดรอดไปที่หน้าดายเมื่อต้องเดินเครื่องด้วยความเร็วสูง
Q4: อุณหภูมิหน้าเตาที่แกว่งไปมามีผลต่อการเดินเครื่องรอบสูงอย่างไร?
A: เมื่ออุณหภูมิไม่นิ่ง ความหนืดของพลาสติกหลอมเหลวจะเปลี่ยนไปมาตลอดเวลา อย่างไรก็ตาม ความหนืดที่ผันผวนจะทำให้แรงดันหน้าดาย (Head Pressure) แกว่งตามไปด้วย นอกจากนี้ ชิ้นงานที่ถูกฉีดหรือรีดออกมาจะมีมิติและขนาดที่ผิดเพี้ยนไม่ได้มาตรฐาน ท้ายที่สุด การใช้นวัตกรรมฮีทเตอร์นาโนจะช่วยล็อกความร้อนให้นิ่งและแก้ปัญหานี้ได้
Q5: หากพลาสติกผสมไฟเบอร์กลาส การเพิ่มอัตราการผลิตจะส่งผลเสียต่อสกรูไหม?
A: ส่งผลโดยตรงแน่นอน เนื่องจากเส้นใยแก้วมีฤทธิ์ขัดถูที่รุนแรงมาก ดังนั้น การเร่งปริมาณการไหลจะยิ่งเร่งการสึกหรอของร่องเกลียวให้เร็วกว่าปกติ ยิ่งไปกว่านั้น การเลือกใช้สเปกเหล็กและการเคลือบผิวที่ ทนสึก / ทนกัดกร่อน จึงเป็นเกราะป้องกันเดียวที่จะช่วยยืดอายุการใช้งานเครื่องจักรไม่ให้พังก่อนกำหนด