
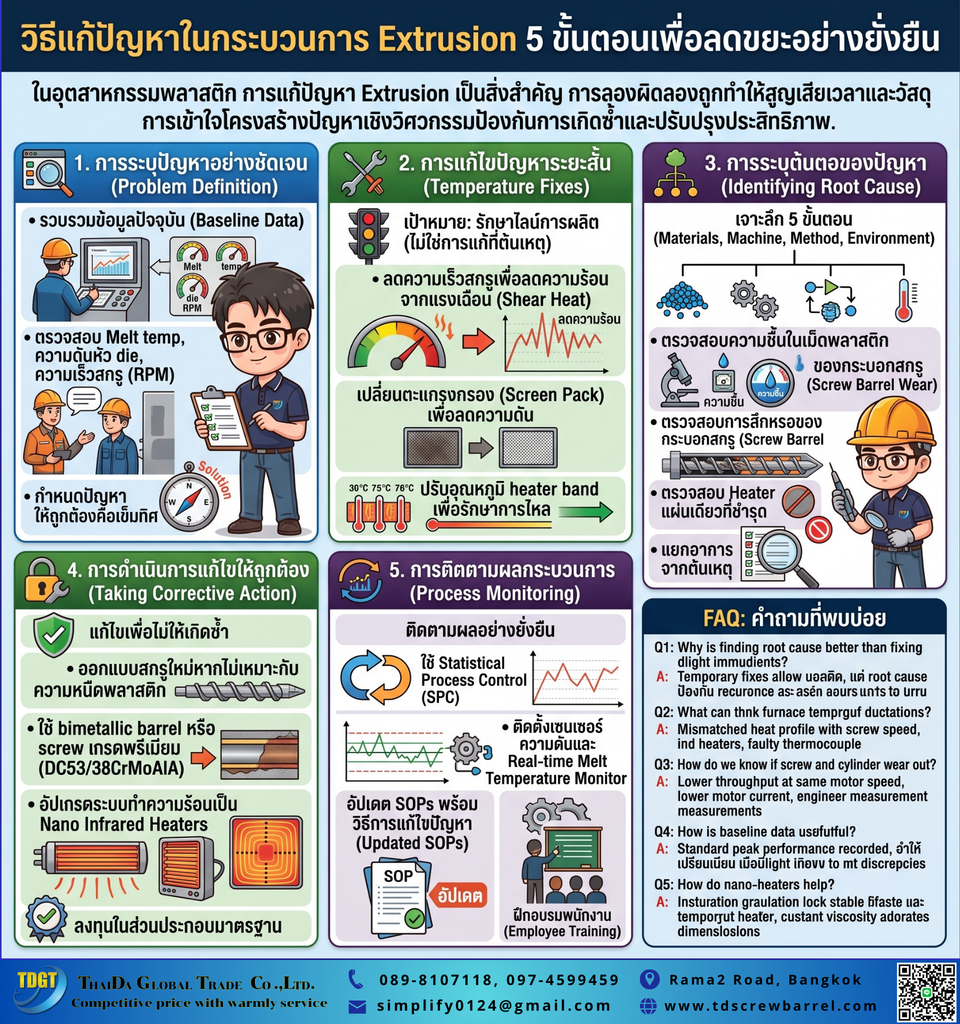
ในอุตสาหกรรมพลาสติก การแก้ไขปัญหาใน กระบวนการเอ็กซ์ทรูชัน 5 ขั้นตอน ถือเป็นหัวใจสำคัญที่ช่วยให้วิศวกรและช่างคุมเครื่องสามารถรับมือกับความผิดปกติหน้าเตาได้อย่างเป็นระบบ อย่างไรก็ตาม การใช้วิธีลองผิดลองถูก (Trial and Error) มักจะนำไปสู่การสูญเสียทั้งเวลาและวัตถุดิบมหาศาล นอกจากนี้ การทำความเข้าใจโครงสร้างของปัญหาอย่างแท้จริงจะช่วยป้องกันไม่ให้ข้อบกพร่องเดิมกลับมาเกิดซ้ำ ยิ่งไปกว่านั้น การนำหลักการทางวิศวกรรมมาประยุกต์ใช้ในการวิเคราะห์จะช่วยเพิ่มประสิทธิภาพการผลิตได้อย่างชัดเจน ท้ายที่สุด บทความนี้จะพาคุณไปเจาะลึกกระบวนการคิดและตีกรอบการแก้ปัญหาอย่างตรงไปตรงมา เพื่อยกระดับมาตรฐานโรงงานของคุณ
1. การระบุปัญหาให้ชัดเจน (Problem Definition)
ก้าวแรกของกระบวนการคือการระบุสิ่งที่ผิดปกติให้ได้อย่างแม่นยำ ดังนั้น การเก็บข้อมูลสถานะปัจจุบันของเครื่องจักรจึงเป็นสิ่งจำเป็นสูงสุด อย่างไรก็ตาม ช่างหน้าเตามักจะมองข้ามการจดบันทึกค่าพารามิเตอร์ต่างๆ เมื่อเครื่องจักรทำงานปกติ นอกจากนี้ หากไม่มีข้อมูลอ้างอิง (Baseline Data) การเปรียบเทียบหาความผิดปกติจะทำได้ยากมาก ยิ่งไปกว่านั้น สิ่งที่ควรตรวจสอบเบื้องต้นได้แก่ อุณหภูมิหลอมเหลว (Melt Temperature) ความดันหน้าดาย (Head Pressure) และความเร็วรอบสกรู (RPM) ในทางกลับกัน การสอบถามพนักงานคุมเครื่องถึงความเปลี่ยนแปลงที่เพิ่งเกิดขึ้นจะช่วยให้เห็นภาพรวมของปัญหาได้ชัดเจนขึ้น ด้วยเหตุนี้ การตีกรอบและระบุปัญหาที่ถูกต้องจึงเป็นเข็มทิศนำทางสู่การแก้ไขที่ตรงจุด
2. การแก้ไขปัญหาเฉพาะหน้า (Fix the Problem)
เมื่อทราบความผิดปกติแล้ว การทำให้สายการผลิตเดินหน้าต่อไปได้คือเป้าหมายระยะสั้น อย่างไรก็ตาม การแก้ไขเฉพาะหน้าไม่ใช่การกำจัดต้นตอของปัญหา ดังนั้น วิศวกรอาจต้องปรับลดความเร็วรอบสกรูลงเพื่อลดความร้อนสะสม (Shear Heat) เป็นการชั่วคราว นอกจากนี้ การเปลี่ยนตะแกรงกรอง (Screen Pack) ชุดใหม่สามารถช่วยลดความดันหน้าดายที่พุ่งสูงผิดปกติได้ทันที ยิ่งไปกว่านั้น การปรับอุณหภูมิฮีทเตอร์รัดกระบอก (Heater Band) ในบางโซนอาจช่วยประคองให้พลาสติกไหลออกหน้าดายได้สม่ำเสมอขึ้น ในทางกลับกัน การฝืนเดินเครื่องโดยไม่ทำการปรับแก้ใดๆ ย่อมทำให้เกิดของเสีย (Scrap) กองโต ท้ายที่สุด การแก้ไขระยะสั้นนี้จะซื้อเวลาให้ทีมงานได้วิเคราะห์หาสาเหตุเชิงลึกในลำดับถัดไป
3. การค้นหาสาเหตุที่แท้จริง (Identify the Root Cause)
การหาต้นตอคือแก่นแท้ของ การแก้ไขปัญหาใน กระบวนการเอ็กซ์ทรูชัน 5 ขั้นตอน อย่างแท้จริง ดังนั้น ทีมงานต้องตั้งคำถามว่าทำไมปัญหาถึงเกิดขึ้นซ้ำแล้วซ้ำเล่า อย่างไรก็ตาม สาเหตุมักมาจากตัวแปรหลัก 4 ประการ ได้แก่ วัตถุดิบ เครื่องจักร วิธีการทำงาน และสภาพแวดล้อม นอกจากนี้ การตรวจสอบว่าเม็ดพลาสติกมีความชื้นสะสมหรือไม่ ถือเป็นข้อควรระวังอันดับต้นๆ ยิ่งไปกว่านั้น ทางด้านเครื่องจักร ควรตรวจสอบร่องรอยการสึกหรอของสกรูกระบอกสูบอย่างละเอียด ในทางตรงกันข้าม บางครั้งปัญหาอาจเกิดจากฮีทเตอร์ทำงานผิดปกติเพียงจุดเดียว ด้วยเหตุนี้ การวิเคราะห์อย่างเป็นระบบจะช่วยแยกแยะอาการของปัญหาออกจากสาเหตุที่แท้จริงได้อย่างเด็ดขาด
4. การดำเนินการแก้ไขขั้นเด็ดขาด (Take Corrective Action)
หลังจากพบต้นตอแล้ว การลงมือแก้ไขเพื่อไม่ให้ปัญหาเกิดซ้ำคือภารกิจสำคัญ ดังนั้น หากปัญหาเกิดจากการออกแบบสกรูที่ไม่รองรับความหนืดของพลาสติก การออกแบบสกรูใหม่ (Re-Design) จึงเป็นทางออกที่ยั่งยืน อย่างไรก็ตาม การเปลี่ยนมาใช้วัสดุกระบอกสูบแบบ Bimetallic หรือสกรูเกรดพรีเมียม จะช่วยสู้กับปัญหาการสึกหรอจากไฟเบอร์กลาสได้อย่างตรงจุด นอกจากนี้ การอัปเกรดระบบความร้อนมาใช้นวัตกรรม Nano Infrared Heater จะช่วยแก้ปัญหาอุณหภูมิหน้าเตาแกว่งได้อย่างสมบูรณ์แบบ ยิ่งไปกว่านั้น การลงทุนในชิ้นส่วนที่ได้มาตรฐานวิศวกรรมจะช่วยลดเวลาหยุดเครื่อง (Downtime) ในระยะยาว ท้ายที่สุด การแก้ไขในขั้นตอนนี้คือการยกระดับขีดความสามารถของการผลิตอย่างแท้จริง
5. การติดตามและควบคุมกระบวนการ (Process Monitoring)
ความสำเร็จของ การแก้ไขปัญหาใน กระบวนการเอ็กซ์ทรูชัน 5 ขั้นตอน จะสมบูรณ์ไม่ได้เลยหากขาดการติดตามผล ดังนั้น การเฝ้าระวังกระบวนการผลิตด้วยระบบควบคุมทางสถิติ (SPC) จึงเป็นเครื่องมือที่ทรงพลัง อย่างไรก็ตาม การติดตั้งเซนเซอร์วัดความดันและเทอร์โมคัปเปิลวัดอุณหภูมิน้ำพลาสติกแบบเรียลไทม์ จะช่วยแจ้งเตือนก่อนที่ปัญหาจะลุกลาม นอกจากนี้ การจัดทำคู่มือปฏิบัติงานมาตรฐาน (SOP) ใหม่ที่อัปเดตวิธีการแก้ไขปัญหา จะช่วยให้ช่างกะต่อไปทำงานได้ราบรื่นขึ้น ยิ่งไปกว่านั้น การฝึกอบรมพนักงานให้เข้าใจถึงความสัมพันธ์ระหว่างพารามิเตอร์ต่างๆ จะสร้างทีมงานที่แข็งแกร่ง ด้วยเหตุนี้ การเฝ้าระวังอย่างต่อเนื่องจึงเป็นการปิดประตูความเสี่ยงของสายการผลิตพลาสติกได้อย่างถาวร
คำถามที่พบบ่อย (FAQ)
Q1: ทำไมการหาสาเหตุที่แท้จริง (Root Cause) ถึงสำคัญกว่าการแก้ปัญหาเฉพาะหน้า? A: การแก้ปัญหาเฉพาะหน้าช่วยให้สายการผลิตเดินหน้าต่อได้ชั่วคราวเท่านั้น อย่างไรก็ตาม หากไม่กำจัดต้นตอ ปัญหาเดิมจะวนกลับมาเกิดซ้ำและสร้างความสูญเสียสะสม ดังนั้น การวิเคราะห์เจาะลึกถึงโครงสร้างเครื่องจักรหรือวัตถุดิบจึงเป็นการลดต้นทุนในระยะยาวได้อย่างแท้จริง
Q2: อาการอุณหภูมิหน้าเตาแกว่ง (Temperature Fluctuation) เกิดจากอะไรได้บ้าง? A: ส่วนใหญ่มักเกิดจากการตั้งค่า Heat Profile ที่ไม่สัมพันธ์กับความเร็วรอบสกรู ทำให้เกิดความร้อนสะสมจากแรงเฉือน (Shear Heat) นอกจากนี้ อาจเกิดจากฮีทเตอร์แบบเก่าระบายความร้อนไม่ทัน ยิ่งไปกว่านั้น เทอร์โมคัปเปิลที่ชำรุดก็เป็นอีกหนึ่งสาเหตุที่ส่งค่าความร้อนผิดเพี้ยนไปที่ระบบควบคุม
Q3: เราจะรู้ได้อย่างไรว่าสกรูและกระบอกสูบเริ่มมีอาการสึกหรอ? A: สัญญาณแรกคือปริมาณผลผลิต (Throughput) ลดลงแม้จะตั้งความเร็วรอบมอเตอร์เท่าเดิม อย่างไรก็ตาม การที่มอเตอร์กินกระแสไฟสูงขึ้นแต่ได้งานน้อยลง เป็นตัวบ่งชี้ว่าพลาสติกเกิดการไหลย้อนกลับ (Leakage Flow) ภายในกระบอกสูบ ท้ายที่สุด การให้วิศวกรเข้าวัดขนาด (Clearance) จะให้คำตอบที่แน่ชัดที่สุด
Q4: ข้อมูลอ้างอิง (Baseline Data) มีประโยชน์อย่างไรในการแก้ไขปัญหา? A: ข้อมูลเหล่านี้คือมาตรฐานที่บันทึกไว้เมื่อเครื่องจักรทำงานได้สมบูรณ์แบบที่สุด ดังนั้น เมื่อเกิดปัญหา ช่างสามารถนำค่าปัจจุบันไปเทียบกับ Baseline เพื่อหาจุดที่ผิดเพี้ยนไป เช่น ความดันที่สูงผิดปกติ หรือแอมป์มอเตอร์ที่ตกกะทันหัน ซึ่งช่วยลดเวลาการคลำหาปัญหาได้อย่างมหาศาล
Q5: การนำนวัตกรรมฮีทเตอร์นาโนมาใช้ ช่วยแก้ปัญหาในกระบวนการเอ็กซ์ทรูชันได้อย่างไร? A: ฮีทเตอร์นาโนมีฉนวนกักเก็บความร้อนคุณภาพสูง ช่วยล็อกอุณหภูมิผิวสัมผัสและอุณหภูมิหลอมเหลวให้นิ่งสนิท อย่างไรก็ตาม เมื่อความร้อนไม่แกว่ง ความหนืดของพลาสติกก็จะคงที่ นอกจากนี้ ยังช่วยลดปัญหาของเสียที่เกิดจากชิ้นงานมีมิติไม่สม่ำเสมอได้อย่างเด็ดขาด