
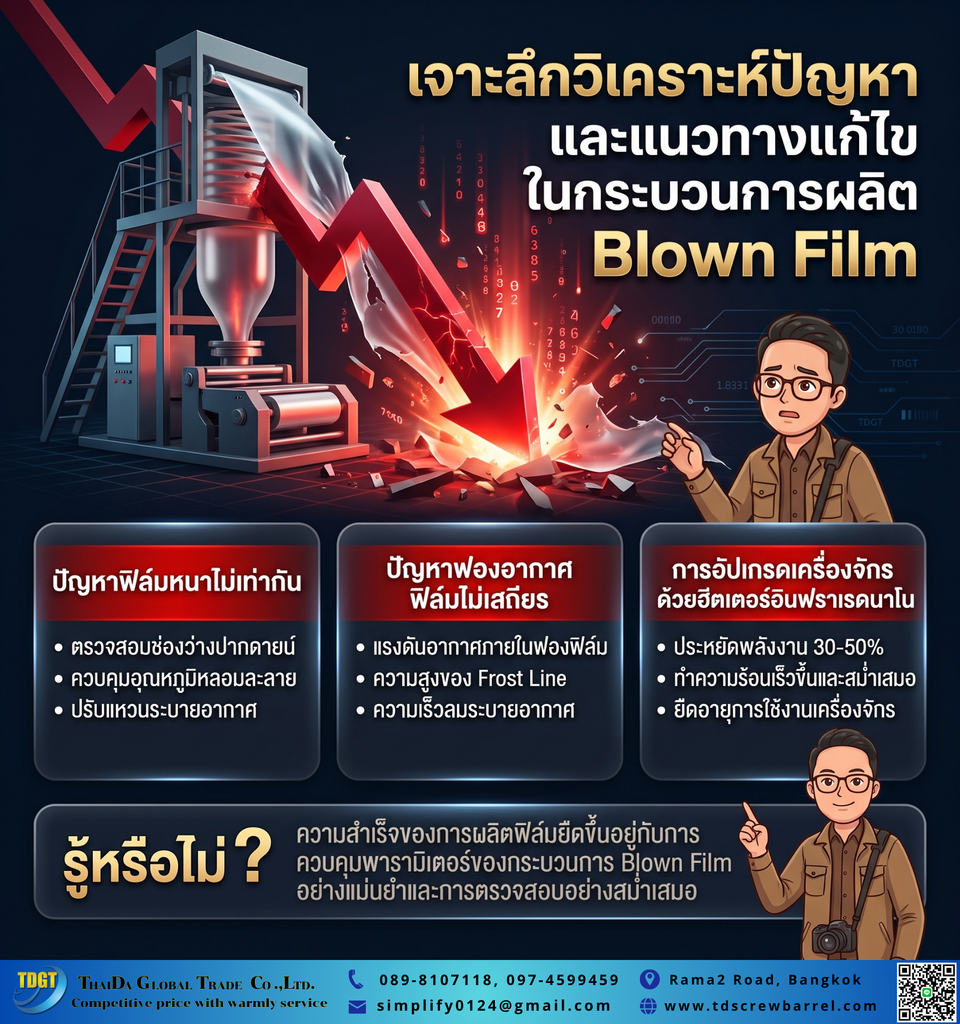
ในอุตสาหกรรมพลาสติกยุคปัจจุบัน การค้นหา ปัญหาและทางแก้ไข การผลิตฟิล์มเป่า ถือเป็นหัวใจสำคัญที่ผู้บริหารและช่างคุมเครื่องต้องเผชิญอยู่เสมอ อย่างไรก็ตาม กระบวนการเป่าฟิล์มมีความซับซ้อนและละเอียดอ่อนอย่างมาก นอกจากนี้ การควบคุมความเสถียรของลูกโป่งฟิล์มเพื่อให้ได้ความหนาที่สม่ำเสมอนั้นต้องอาศัยปัจจัยหลายด้าน ยิ่งไปกว่านั้น หากเครื่องจักรทำงานไม่เต็มประสิทธิภาพ ย่อมส่งผลให้อัตราของเสียพุ่งสูงขึ้นอย่างหลีกเลี่ยงไม่ได้ ด้วยเหตุนี้ บทความนี้จากทีมวิศวกร TDGT จะพาคุณไปเจาะลึกถึงสาเหตุที่แท้จริงหน้าเตา ท้ายที่สุด การประยุกต์ใช้หลักวิศวกรรมที่ถูกต้องจะช่วยปลดล็อกข้อจำกัดและเพิ่มกำไรให้โรงงานของคุณได้อย่างยั่งยืน
ต้นตอของ ปัญหาและทางแก้ไข การผลิตฟิล์มเป่า ที่พบบ่อยหน้าเตา
การทำความเข้าใจพฤติกรรมการไหลของเรซินและข้อจำกัดของเครื่องจักรคือจุดเริ่มต้นที่ดีที่สุด ดังนั้น การวิเคราะห์อาการผิดปกติอย่างเป็นระบบจะช่วยให้เราสามารถกำจัดปัญหาได้อย่างหมดจด
ปัญหาความหนาฟิล์มไม่สม่ำเสมอ (Gauge Variation)
ความหนาของแผ่นฟิล์มที่แกว่งไปมาเป็นปัญหาคลาสสิกที่สร้างความสูญเสียอย่างมหาศาล ในทางกลับกัน ปัญหานี้มักมีสาเหตุมาจากการกระจายตัวของลมเย็นที่วงแหวนลม (Air Ring) ไม่สมดุล นอกจากนี้ ความผันผวนของอุณหภูมิหลอมเหลว (Melt Temperature) ยังทำให้ความหนืดของพลาสติกเปลี่ยนไปมาตลอดเวลา ยิ่งไปกว่านั้น การสึกหรอของสกรูกระบอกสูบจนเกิดช่องว่าง (Clearance) ที่กว้างเกินมาตรฐาน จะทำให้พลาสติกเกิดการไหลย้อนกลับ ท้ายที่สุด การสูบฉีดพลาสติกเข้าสู่หัวดายจึงไม่สม่ำเสมอ ส่งผลให้ฟิล์มมีขนาดผิดเพี้ยนไปจากสเปก
ปัญหาลูกโป่งฟิล์มไม่นิ่ง (Bubble Instability)
เสถียรภาพของลูกโป่งฟิล์มมีผลโดยตรงต่อการควบคุมหน้ากว้างและรอยย่น (Wrinkles) อย่างไรก็ตาม หากเส้นเยือกแข็ง (Frost-line Height) อยู่สูงเกินไป ลูกโป่งฟิล์มในสถานะหลอมเหลวจะแกว่งและขาดความมั่นคง ในความเป็นจริง สาเหตุหลักมักมาจากการตั้งอุณหภูมิหน้าเตาที่สูงเกินไป หรือการใช้สกรูที่สร้างความร้อนจากแรงเฉือน (Shear Heat) มากเกินความจำเป็น เพราะฉะนั้น การทำ ปัญหาและทางแก้ไข การผลิตฟิล์มเป่า ในจุดนี้จึงต้องมุ่งเน้นไปที่การควบคุมอุณหภูมิและอัตราการเป่าขยาย (Blow-up Ratio) ให้สัมพันธ์กับค่าความแข็งแรงของสารหลอม (Melt Strength)
ปัญหารอยเส้นและจุดดำบนแผ่นฟิล์ม (Die Lines and Black Specks)
รอยเส้นตามแนวยาวมักเกิดจากคราบสกปรกหรือพลาสติกไหม้ที่เกาะติดอยู่บริเวณปากดาย ดังนั้น การหมั่นทำความสะอาดจึงเป็นสิ่งจำเป็น อย่างไรก็ตาม จุดดำที่ฝังอยู่ในเนื้อฟิล์มมักมีจุดเริ่มต้นมาจาก “จุดอับ” ภายในร่องเกลียวสกรูหรือตัวแปลง (Adapter) ยิ่งไปกว่านั้น พลาสติกที่ตกค้างในจุดอับจะถูกแช่ความร้อนจนสลายตัวและหลุดร่อนออกมาปะปนกับชิ้นงานใหม่ ด้วยเหตุนี้ การปรับปรุงดีไซน์ช่องทางไหลให้ราบรื่นจึงเป็นวิธีแก้ปัญหาที่ยั่งยืนที่สุด
แนวทาง ปัญหาและทางแก้ไข การผลิตฟิล์มเป่า ด้วยการอัปเกรดเครื่องจักร
การเปลี่ยนข้อจำกัดให้กลายเป็นความได้เปรียบ ไม่จำเป็นต้องรื้อเครื่องอัดรีดใหม่ทั้งระบบ นอกจากนี้ การอัปเกรดชิ้นส่วนหัวใจหลักให้ตอบโจทย์วัตถุดิบ มักจะให้ผลลัพธ์ที่คุ้มค่ากว่าเสมอ
การสร้าง Drawing ที่เที่ยงตรง เพื่อการหลอมที่สมบูรณ์
การแก้ปัญหาพลาสติกไม่สุกหรือการเกิดความร้อนสะสม ต้องเริ่มจากการออกแบบสกรูที่ถูกต้อง ดังนั้น ทีมวิศวกรของเราจึงให้ความสำคัญกับการลงพื้นที่ “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อเก็บข้อมูลเชิงลึก อย่างไรก็ตาม ข้อมูลเหล่านี้จะถูกนำมาคำนวณและวาดแบบ “Drawing ที่เที่ยงตรง” ระดับมิลลิเมตร ยิ่งไปกว่านั้น การเปลี่ยนมาใช้ Barrier Screw จะช่วยแยกพลาสติกแข็งออกจากพลาสติกเหลว เพิ่มพื้นที่ถ่ายเทความร้อนและลดภาระของมอเตอร์ได้อย่างเด็ดขาด
เลือกใช้วัสดุ ทนสึก / ทนกัดกร่อน เพื่อรักษาระยะห่าง
หากโรงงานของคุณต้องเดินเครื่องด้วยรอบสูง การสึกหรอของกระบอกสูบย่อมเกิดขึ้นอย่างรวดเร็ว ในทางกลับกัน การปล่อยให้ระยะห่าง (Clearance) ผิดเพี้ยนจะทำให้แรงดันหน้าดายตกและเกิดปัญหาความหนาฟิล์มแกว่ง ด้วยเหตุนี้ การเลือกใช้กระบอกสูบแบบ Bimetallic หรือสกรูที่ “ทนสึก / ทนกัดกร่อน” จึงเป็นเกราะป้องกันที่ดีเยี่ยม นอกจากนี้ การใช้ชิ้นส่วน “มาตรฐานระดับโลก (Zhejiang Jinteng)” จะช่วยรับประกันอายุการใช้งานที่ยาวนาน ทำให้คุณผลิตงานได้อย่างต่อเนื่องไร้กังวล
ล็อกอุณหภูมิด้วย Nano Infrared Heater
ความร้อนที่แกว่งไปมาคือศัตรูตัวร้ายของกระบวนการเป่าฟิล์ม อย่างไรก็ตาม ฮีทเตอร์รัดกระบอกแบบเดิมมักมีการสูญเสียความร้อนสู่อากาศภายนอก ดังนั้น การติดตั้ง “Nano Infrared Heater” จึงเข้ามาช่วยแก้ปัญหานี้ได้อย่างสมบูรณ์แบบ ยิ่งไปกว่านั้น ด้วยนวัตกรรม “ฉนวน Airgel” ที่กักเก็บความร้อนได้อย่างยอดเยี่ยม อุณหภูมิผิวสัมผัสภายนอกจึงลดลงเหลือเพียง 40-70 องศาเซลเซียส ในขณะเดียวกัน ความร้อนจะถูกส่งผ่านเข้าสู่แกนกลางพลาสติกโดยตรง ท้ายที่สุด โรงงานจะสามารถ “ลดค่าไฟ” ได้ถึง 15-40% และถึง “จุดคุ้มทุน” ได้อย่างรวดเร็ว
บทสรุปความคุ้มค่าของการแก้ปัญหาที่ต้นเหตุ
การเดินหน้าสายการผลิตด้วยความมั่นใจ เกิดจากการมีพาร์ทเนอร์เชิงวิศวกรรมที่พร้อมให้คำปรึกษาอย่าง “ตรงไปตรงมา” ดังนั้น การค้นหา ปัญหาและทางแก้ไข การผลิตฟิล์มเป่า จึงไม่ใช่การคาดเดา แต่เป็นการใช้ข้อมูลหน้าเตามาวิเคราะห์เพื่อหาทางออกที่ “คุ้มค่า (Reasonable Cost)” ที่สุด ท้ายที่สุด การใส่ใจในรายละเอียดทางวิศวกรรมจะช่วยยกระดับคุณภาพฟิล์มพลาสติก ลดของเสีย และสร้างผลกำไรให้ธุรกิจของคุณเติบโตได้อย่างมั่นคง
คำถามที่พบบ่อย (FAQ)
Q1: ทำไมลูกโป่งฟิล์มถึงมีอาการแกว่งหรือไม่เสถียร (Bubble Instability)? A: โดยส่วนใหญ่แล้ว ปัญหานี้เกิดจากการตั้งเส้นเยือกแข็ง (Frost-line) ไว้สูงเกินไป อย่างไรก็ตาม หากอุณหภูมิหลอมเหลวร้อนเกินไป ค่าความแข็งแรงของสารหลอม (Melt Strength) จะต่ำลง ดังนั้น ลูกโป่งฟิล์มจึงแกว่งตัวและควบคุมความกว้างได้ยาก นอกจากนี้ การปรับความเร็วลมเย็นที่ Air Ring ให้สมดุลจะช่วยประคองให้ลูกโป่งนิ่งขึ้น
Q2: ปัญหาความหนาฟิล์มเป่าไม่สม่ำเสมอ (Gauge Variation) เกิดจากอะไร? A: ในความเป็นจริง ความหนาที่ผันผวนมักมาจากการกระจายตัวของลมเย็นที่ไม่สม่ำเสมอ นอกจากนี้ การสึกหรอของสกรูกระบอกสูบจนมีระยะห่างเกินมาตรฐานก็เป็นอีกสาเหตุสำคัญ ยิ่งไปกว่านั้น เมื่อเกิดการไหลย้อนกลับ (Leakage Flow) แรงดันหน้าดายจะตกและสูบฉีดพลาสติกไม่สม่ำเสมอ ด้วยเหตุนี้ ฟิล์มที่ออกมาจึงมีขนาดผิดเพี้ยนไม่ได้สเปก
Q3: วิธีแก้ไขรอยเส้นหรือจุดดำบนแผ่นฟิล์มทำได้อย่างไร? A: แน่นอนว่า รอยเส้นยาวมักเกิดจากสิ่งสกปรกหรือพลาสติกไหม้เกาะติดที่ปากดาย อย่างไรก็ตาม หากเป็นจุดดำฝังในเนื้อฟิล์ม ต้นตอมักมาจากจุดอับ (Dead Spots) ในร่องเกลียวสกรู ดังนั้น การแก้ไขที่ยั่งยืนคือการปรับดีไซน์สกรูใหม่เพื่อลบมุมอับ ท้ายที่สุด การหมั่นทำความสะอาดหน้าดายอย่างสม่ำเสมอจะช่วยป้องกันปัญหานี้ได้
Q4: การตั้งอุณหภูมิหน้าเตามีผลต่อกระบวนการผลิตฟิล์มเป่าอย่างไร? A: ตามหลักวิศวกรรมแล้ว อุณหภูมิมีผลโดยตรงต่อความหนืดของพลาสติกหลอมเหลว ในทางกลับกัน หากความร้อนหน้าเตาแกว่งไปมา ความดันในการรีดพลาสติกเข้าหัวดายจะไม่คงที่ นอกจากนี้ ปัญหาฟิล์มหนาบางไม่เท่ากันจะตามมาทันที เพราะฉะนั้น การใช้เทคโนโลยีที่ล็อกอุณหภูมิให้นิ่งสนิทจึงเป็นเรื่องที่ต้องให้ความสำคัญ
Q5: สกรูที่สึกหรอส่งผลกระทบต่อการเป่าฟิล์มมากน้อยแค่ไหน? A: ส่งผลโดยตรงอย่างหลีกเลี่ยงไม่ได้ เนื่องจากการสึกหรอทำให้ระยะ Clearance กว้างขึ้น ดังนั้น มอเตอร์จึงต้องทำงานหนักขึ้นแต่ได้ปริมาณงานลดลง ยิ่งไปกว่านั้น พลาสติกที่ไหลย้อนกลับจะถูกแช่ความร้อนนานขึ้นจนเสื่อมสภาพ ท้ายที่สุด ชิ้นงานจะสูญเสียความเหนียวและฉีกขาดได้ง่ายขึ้น
Q6: นวัตกรรมฮีทเตอร์นาโนช่วยแก้ปัญหาอุณหภูมิแกว่งได้อย่างไร? A: เทคโนโลยีนี้ ใช้ฉนวน Airgel เพื่อกักเก็บความร้อนไว้ภายในแกนกลางอย่างสมบูรณ์แบบ ดังนั้น จึงไม่มีการสูญเสียความร้อนออกสู่อากาศภายนอก นอกจากนี้ อุณหภูมิผิวสัมผัสจึงลดลงและปลอดภัยต่อช่างหน้างาน ท้ายที่สุด ฮีทเตอร์นาโนช่วยล็อกอุณหภูมิหลอมเหลวให้นิ่งสนิท ซึ่งแก้ปัญหาฟิล์มหนาบางได้อย่างตรงจุด