
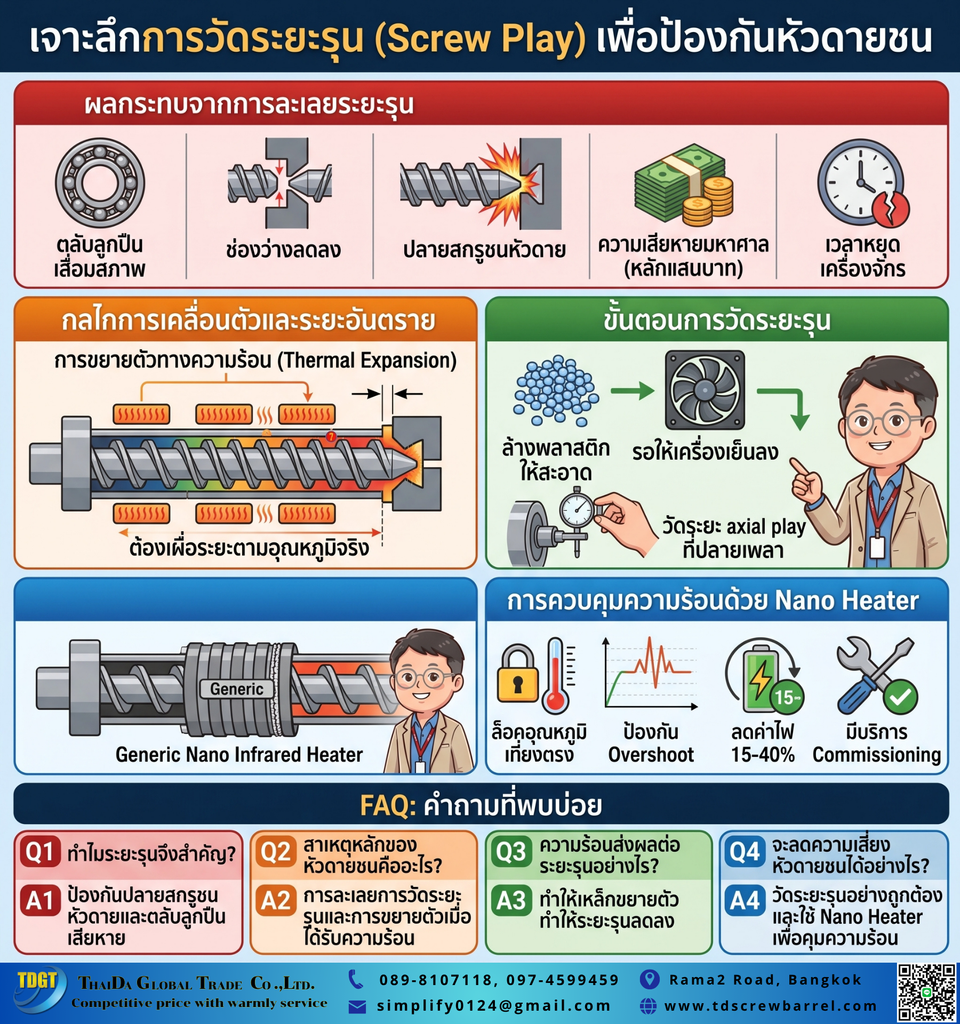
ในอุตสาหกรรมพลาสติก วิธีวัดระยะรุนของสกรู ถือเป็นขั้นตอนทางวิศวกรรมที่สำคัญอย่างยิ่งเพื่อป้องกันความเสียหายร้ายแรงหน้าเตา อย่างไรก็ตาม ช่างคุมเครื่องหลายคนมักมองข้ามการตรวจสอบระยะช่องว่างนี้จนทำให้เกิดปัญหาการชนหน้าดาย (Die Collision) หรือปลายสกรูเสียดสีกับชุดสวมหัว นอกจากนี้ เมื่อสกรูพุ่งชนหน้าดายหรือ End Cap จะทำให้เกิดการแตกหักของปลายสกรูและสร้างความเสียหายหลักแสนบาท ยิ่งไปกว่านั้น เศษเหล็กที่แตกหักอาจหลุดรอดเข้าไปในแม่พิมพ์หรือชิ้นงาน ทำให้ต้องหยุดสายการผลิตและคัดแยกของเสียทั้งหมด ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณไปเจาะลึกเทคนิคและขั้นตอนการตรวจสอบระยะรุนอย่างตรงไปตรงมา เพื่อปกป้องเครื่องจักรของคุณให้ทำงานได้อย่างปลอดภัยและเต็มประสิทธิภาพสูงสุดครับ
ความสำคัญและผลกระทบหากละเลย วิธีวัดระยะรุนของสกรู
ตามหลักวิศวกรรมแล้ว สกรูในเครื่องฉีดและเครื่องอัดรีดพลาสติกจะต้องรับแรงดันย้อนกลับ (Back Pressure) มหาศาลขณะดันพลาสติกหลอมเหลว ดังนั้น ตลับลูกปืนกันรุน (Thrust Bearing) และชุดประกอบส่วนปลายจึงต้องรักษาระยะให้อยู่ในค่ามาตรฐาน อย่างไรก็ตาม เมื่อผ่านการใช้งานอย่างหนัก ชิ้นส่วนเหล่านี้ย่อมเกิดการสึกหรอและทำให้ระยะการเคลื่อนที่ผิดเพี้ยนไป นอกจากนี้ หากไม่มี วิธีวัดระยะรุนของสกรู ที่ถูกต้อง ระยะห่างระหว่างปลายสกรูและหน้าดายอาจลดลงจนเกิดการเสียดสีรุนแรง ยิ่งไปกว่านั้น การชนเพียงครั้งเดียวสามารถทำลายร่องเกลียวสกรูและทำให้ผนังกระบอกสูบเสียหายอย่างหนัก ท้ายที่สุด โรงงานจะต้องแบกรับต้นทุนการซ่อมบำรุงราคาแพงและเสียโอกาสจากเวลาเครื่องจักรหยุดทำงาน (Downtime) อย่างหลีกเลี่ยงไม่ได้
กลไกการเคลื่อนที่และระยะอันตรายหน้าเตา
ในความเป็นจริง สกรูไม่ได้หมุนอยู่กับที่เพียงอย่างเดียว แต่ยังมีการให้ตัวในแนวแกน (Axial Movement) หรือระยะรุนเล็กน้อยเมื่อรับแรงกระแทก ในทางกลับกัน สำหรับเครื่องฉีดพลาสติก สกรูจะต้องเดินหน้าและถอยหลังเพื่อฉีดพลาสติกเข้าแม่พิมพ์ตลอดเวลา ด้วยเหตุนี้ การตั้งค่าระยะจุดหยุด (Stop Position) และการตรวจสอบระยะช่องว่างปลายสกรูจึงเป็นเรื่องที่ต้องทำด้วยความละเอียดอ่อน นอกจากนี้ หากตั้งระยะประชิดเกินไป เมื่อเหล็กเกิดการขยายตัวจากความร้อน (Thermal Expansion) ในสภาวะการผลิต ปลายสกรูจะยืดตัวเข้าไปชนกับหน้าดายพอดี เพราะฉะนั้น ช่างเทคนิคจึงต้องเผื่อระยะการขยายตัวของโลหะตามอุณหภูมิการทำงานจริงเสมอ
ขั้นตอนและ วิธีวัดระยะรุนของสกรู เชิงช่างอย่างมืออาชีพ
การป้องกันปัญหาเครื่องจักรพังต้องเริ่มต้นจากการประเมินและใช้เครื่องมือที่แม่นยำ ดังนั้น การให้ทีมวิศวกรเข้า “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” จึงเป็นทางออกที่ปลอดภัยที่สุด อย่างไรก็ตาม หากโรงงานต้องการตรวจสอบและปรับตั้งระยะเบื้องต้น สามารถทำตามกระบวนการทางวิศวกรรมดังต่อไปนี้ได้
ประการแรก ต้องเคลียร์พลาสติกออกจากสกรูกระบอกสูบและชิ้นส่วนส่วนปลายให้หมดจด นอกจากนี้ ต้องรอให้เครื่องจักรเย็นตัวลงหรืออยู่ในอุณหภูมิที่ปลอดภัยต่อการถอดประกอบ ยิ่งไปกว่านั้น การใช้ไดอัลเกจ (Dial Gauge) ติดตั้งที่ปลายเพลาขับและดันสกรูไปข้างหน้าจนสุด จะช่วยให้สามารถอ่านค่าระยะฟรี (Play) ในแนวแกนได้อย่างแม่นยำระดับไมครอน ท้ายที่สุด ข้อมูลที่วัดได้นี้จะถูกนำมาเปรียบเทียบกับค่ามาตรฐานของตัวเครื่อง เพื่อประเมินความเสี่ยงในการพุ่งชนและตัดสินใจซ่อมบำรุงชุดตลับลูกปืนกันรุนต่อไป
การสร้าง Drawing ที่เที่ยงตรง ป้องกันปัญหาถาวร
การแก้ปัญหาด้วยการปรับตั้งระยะเพียงอย่างเดียวอาจไม่เพียงพอในระยะยาว ในทางตรงกันข้าม การจัดทำ “Drawing ที่เที่ยงตรง” เพื่อคำนวณและออกแบบสเปกความยาวสกรูให้สัมพันธ์กับกระบอกสูบคือทางออกที่ยั่งยืน ดังนั้น เมื่อสั่งทำสกรูใหม่ ทีมวิศวกรจะต้องคำนวณระยะเผื่อการขยายตัวทางความร้อนอย่างรัดกุม นอกจากนี้ การเลือกใช้วัสดุที่ “ทนสึก / ทนกัดกร่อน” เช่น เหล็กเกรดพรีเมียมตาม “มาตรฐานระดับโลก (Zhejiang Jinteng)” จะช่วยรักษามิติของชิ้นส่วนไม่ให้สึกหรอหรือเสียรูปเร็วเกินไป ยิ่งไปกว่านั้น สกรูที่ได้มาตรฐานและผ่านการอบชุบที่ถูกต้องจะไม่เกิดการยืดตัวผิดรูปเมื่อเจอความร้อนสะสม ท้ายที่สุด โรงงานจะหมดความกังวลเรื่องปลายสกรูพุ่งชนหน้าดายได้อย่างเด็ดขาด
การควบคุมความร้อนเพื่อลดความเสี่ยงหน้าดาย
อุณหภูมิที่แกว่งไปมามีผลโดยตรงต่อการขยายตัวและหดตัวของชิ้นส่วนโลหะทุกชิ้น ดังนั้น การควบคุมระบบความร้อนให้เสถียรจึงเป็นองค์ประกอบที่เกื้อหนุน วิธีวัดระยะรุนของสกรู อย่างแยกไม่ออก อย่างไรก็ตาม หากฮีทเตอร์รัดกระบอกทำงานผิดปกติหรือเกิดความร้อนสูงเกินพิกัด (Overshoot) ปลายสกรูจะขยายตัวยาวขึ้นกว่าที่วิศวกรคำนวณไว้ นอกจากนี้ ความหนืดของพลาสติกที่สวิงไปมายังสร้างแรงกระแทกและแรงต้านที่ไม่สม่ำเสมอให้กับชุดขับเคลื่อน ยิ่งไปกว่านั้น แรงกระแทกเหล่านี้จะเร่งให้ตลับลูกปืนกันรุนเสื่อมสภาพและเกิดระยะฟรีที่กว้างขึ้น ท้ายที่สุด การล็อกอุณหภูมิหน้าเตาให้อยู่หมัดจึงเป็นมาตรการป้องกันเครื่องจักรพังที่คุ้มค่า (Reasonable Cost) ที่สุด
นวัตกรรมฮีทเตอร์นาโนเพื่อความเสถียรสูงสุด
การเปลี่ยนมาใช้ Nano Infrared Heater ถือเป็นการอัปเกรดเครื่องจักรที่แก้ปัญหาความร้อนแกว่งได้อย่างสมบูรณ์แบบ ในความเป็นจริง ฮีทเตอร์ชนิดนี้มาพร้อมกับนวัตกรรม “ฉนวน Airgel” ระดับเดียวกับโครงการอวกาศ ที่ช่วยกักเก็บความร้อนไม่ให้สูญเสียออกสู่อากาศภายนอก ดังนั้น อุณหภูมิในกระบอกสูบจึงนิ่งสนิทและมีความแม่นยำสูง ในทางกลับกัน การขยายตัวของสกรูกระบอกสูบจะอยู่ในขอบเขตระยะปลอดภัยเสมอ นอกจากนี้ รังสีอินฟราเรดยังซึมลึกเข้าสู่แกนพลาสติกโดยตรง ช่วยลดภาระการปั่นของมอเตอร์และลดแรงกระชากที่กระทำต่อตลับลูกปืน ท้ายที่สุด โรงงานของคุณไม่เพียงแต่ลดความเสี่ยงชิ้นส่วนแตกหัก แต่ยังสามารถ “ลดค่าไฟ” ได้ถึง 15-40% และบรรลุ “จุดคุ้มทุน” ได้อย่างรวดเร็ว พร้อมมี “บริการติดตั้งและทดสอบเครื่อง (Commissioning)” ดูแลระบบให้สมบูรณ์ร้อยเปอร์เซ็นต์ครับ
คำถามที่พบบ่อย (FAQ)
Q1: วิธีวัดระยะรุนของสกรู ที่ถูกต้องควรเริ่มต้นอย่างไร? A: อันดับแรกต้องเคลียร์พลาสติกออกจากเครื่องให้หมดและรอให้เครื่องอยู่ในอุณหภูมิที่เหมาะสมสำหรับการซ่อมบำรุง ดังนั้น การใช้ไดอัลเกจ (Dial Gauge) จับที่ปลายเพลาขับเพื่อวัดระยะการเคลื่อนที่ (Play) ในแนวแกน จะทำให้ได้ค่าที่แม่นยำที่สุด อย่างไรก็ตาม หากไม่มั่นใจในขั้นตอน ควรให้วิศวกรผู้เชี่ยวชาญเข้าประเมินและตั้งระยะเพื่อความปลอดภัยครับ
Q2: สาเหตุหลักที่ทำให้สกรูพุ่งชนหน้าดายเกิดจากอะไร? A: สาเหตุหลักมาจากการสึกหรออย่างรุนแรงของตลับลูกปืนกันรุน (Thrust Bearing) และแหวนล็อคเพลา นอกจากนี้ การตั้งระยะเผื่อการขยายตัวทางความร้อน (Thermal Expansion) ระหว่างปลายสกรูและหน้าดายที่ไม่ถูกต้อง ก็เป็นอีกปัจจัยที่ทำให้ปลายสกรูยืดตัวไปกระแทกชิ้นส่วนหน้าเตาเมื่อเดินเครื่องด้วยความร้อนสูง
Q3: การขยายตัวทางความร้อนของเหล็กมีผลต่อระยะหน้าดายจริงหรือ? A: มีผลโดยตรงและรุนแรงมากครับ ในความเป็นจริง เหล็กทุกชนิดจะเกิดการยืดตัวเมื่ออุณหภูมิสูงขึ้น ยิ่งสกรูมีความยาวมาก (L/D Ratio สูง) ระยะการยืดตัวในแนวแกนก็จะยิ่งเพิ่มขึ้น ด้วยเหตุนี้ การออกแบบโครงสร้างและการปรับตั้งหน้าดายจึงต้องคำนวณเผื่อการขยายตัวนี้ไว้เสมอเพื่อหลีกเลี่ยงการเสียดสี
Q4: ฮีทเตอร์นาโนช่วยป้องกันปัญหาสกรูชนหน้าดายได้อย่างไร? A: นวัตกรรม Nano Infrared Heater มีฉนวน Airgel ที่กักเก็บความร้อนได้อย่างยอดเยี่ยมและล็อกอุณหภูมิได้แม่นยำ ดังนั้น อุณหภูมิหน้าเตาจึงนิ่งสนิทและไม่มีอาการพุ่งเกินพิกัด (Overshoot) ยิ่งไปกว่านั้น เมื่อความร้อนคงที่ การขยายตัวของเหล็กก็จะอยู่ในระยะมาตรฐานที่ควบคุมได้ ท้ายที่สุด ปัญหาความยาวสกรูยืดผิดปกติจนไปชนหน้าดายจึงลดลงอย่างเด็ดขาด
Q5: การทำ Drawing ใหม่สามารถช่วยแก้ปัญหาเครื่องจักรได้อย่างไร? A: ถาวรและตรงจุดที่สุดครับ ในความเป็นจริง การให้วิศวกรลงพื้นที่ “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อออกแบบ Drawing ที่เที่ยงตรง จะช่วยกำหนดมิติความยาวและระยะเผื่อการขยายตัวของสกรูให้แมตช์กับกระบอกสูบพอดี ท้ายที่สุด การประกอบชิ้นส่วนจะสมบูรณ์แบบร้อยเปอร์เซ็นต์ไร้รอยต่อหรือการกระแทกครับ