
ในอุตสาหกรรมพลาสติกยุคปัจจุบัน การ เจาะลึก Compression Ratio หรืออัตราส่วนการบีบอัด ถือเป็นกุญแจสำคัญที่ชี้วัดความสำเร็จของกระบวนการหลอมพลาสติก อย่างไรก็ตาม ผู้ประกอบการหลายรายมักละเลยรายละเอียดทางวิศวกรรมในจุดนี้จนเกิดปัญหาหน้าเตา นอกจากนี้ การใช้สกรูที่ไม่ได้ออกแบบอัตราส่วนให้สอดคล้องกับชนิดของเรซิน ย่อมนำไปสู่ปัญหาการหลอมละลายที่ไม่สมบูรณ์และเกิดของเสียสะสม ยิ่งไปกว่านั้น อากาศที่ตกค้างอยู่ในระบบจะทำให้ชิ้นงานเกิดรูพรุนและสูญเสียความแข็งแรงทางกล ท้ายที่สุด บทความนี้จะพาคุณไปทำความเข้าใจโครงสร้างเชิงลึกของการบีบอัด เพื่อช่วยเพิ่มประสิทธิภาพการทำงานของเครื่องอัดรีดและเครื่องฉีดพลาสติกอย่างตรงไปตรงมา
ความสำคัญของการ เจาะลึก Compression Ratio ในงานวิศวกรรมพลาสติก
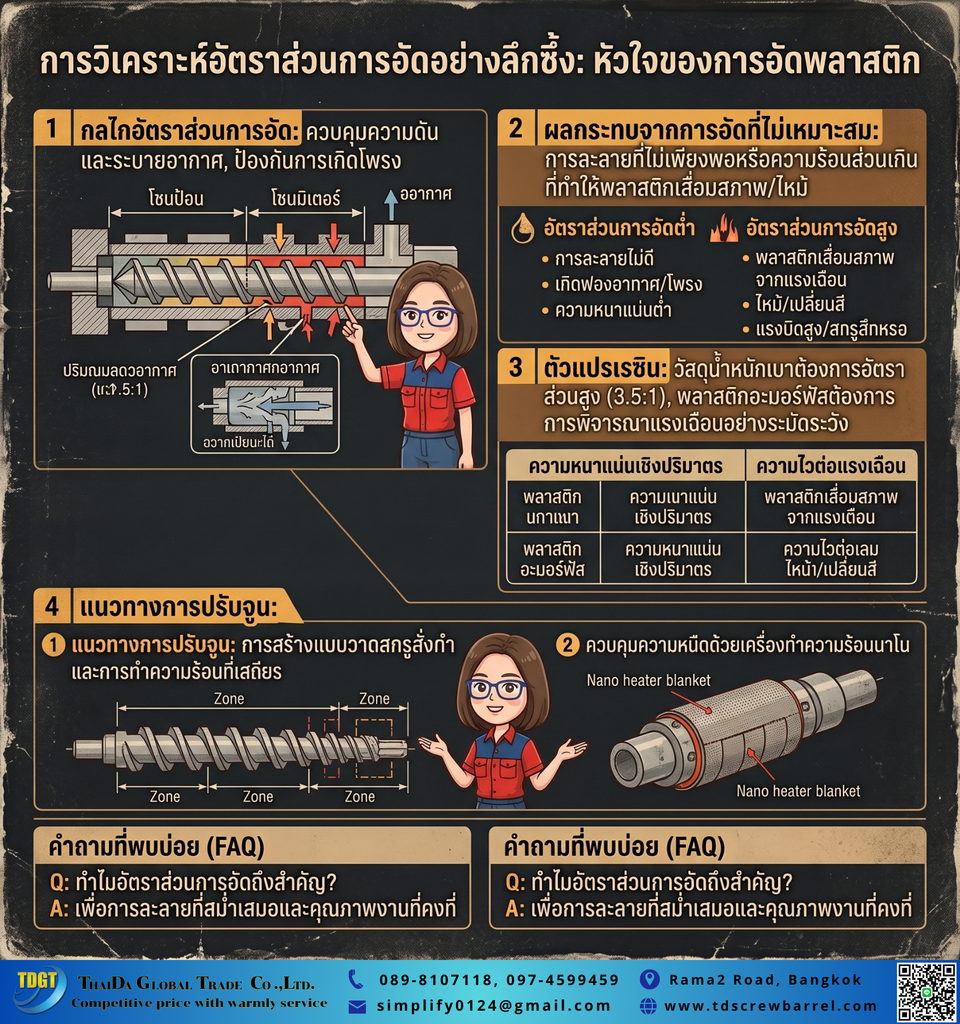
การทำความเข้าใจอัตราส่วนการบีบอัดคือพื้นฐานของการควบคุมแรงดันและการไล่อากาศในกระบอกสูบ ดังนั้น การวิเคราะห์กลไกนี้จะช่วยลดปัญหาคอขวดได้อย่างเด็ดขาด
กลไกของอัตราส่วนการบีบอัดต่อการหลอมเหลว
โดยหลักการทางวิศวกรรม อัตราส่วนการบีบอัด คืออัตราส่วนระหว่างปริมาตรช่องว่างของร่องเกลียวในโซนป้อน (Feed Zone) เทียบกับปริมาตรในโซนตวง (Metering Zone) ในความเป็นจริง พลาสติกในสถานะของแข็งมักจะมีความหนาแน่นรวม (Bulk Density) ต่ำกว่าพลาสติกในสถานะหลอมเหลว ด้วยเหตุนี้ กระบอกสูบจึงต้องมีกลไกในการบีบอัดมวลพลาสติกเพื่อชดเชยปริมาตรที่หายไป นอกจากนี้ การบีบอัดที่ดียังช่วยดันอากาศที่แทรกตัวอยู่ระหว่างเม็ดพลาสติกให้ย้อนกลับออกไปทางช่องป้อนวัตถุดิบ ท้ายที่สุด กระบวนการนี้จะช่วยป้องกันไม่ให้มีฟองอากาศหลุดรอดเข้าไปในชิ้นงานได้อย่างสมบูรณ์
ผลกระทบเมื่อใช้อัตราส่วนการบีบอัดที่ไม่เหมาะสม
หากร่องเกลียวมีการออกแบบอัตราส่วนที่ต่ำเกินไป พลาสติกจะละลายไม่ทันและอัดแน่นไม่เพียงพอ ในทางกลับกัน หากอัตราส่วนการบีบอัดสูงเกินไป มอเตอร์จะต้องทำงานหนักและเกิดความร้อนสะสมจากแรงเฉือน (Shear Heat) อย่างรุนแรง อย่างไรก็ตาม ความร้อนที่มากเกินไปนี้สามารถทำลายโครงสร้างโมเลกุลของพอลิเมอร์ ทำให้พลาสติกเสื่อมสภาพ (Degradation) ยิ่งไปกว่านั้น ชิ้นงานที่ผลิตออกมาจะมีรอยด่างดำและเปราะแตกง่าย เพราะฉะนั้น การ เจาะลึกค่า Compression Ratio ให้พอดีกับวัตถุดิบจึงเป็นสิ่งที่ไม่ควรมองข้าม
ตัวแปรที่ต้องพิจารณาเมื่อ เจาะลึกค่า Compression Ratio ให้แมตช์กับเรซิน
พลาสติกแต่ละชนิดมีพฤติกรรมการไหลและการทนความร้อนที่แตกต่างกัน ดังนั้น การออกแบบสกรูจึงต้องอ้างอิงจากคุณสมบัติของเรซินเป็นหลัก
ความหนาแน่นรวมของวัสดุ (Bulk Density)
พลาสติกที่มีความหนาแน่นรวมต่ำหรือมีลักษณะฟูเบา จะต้องการร่องเกลียวในโซนป้อนที่ลึกเป็นพิเศษ ดังนั้น อัตราส่วนการบีบอัดจึงอาจต้องสูงถึง 3.5:1 หรือมากกว่า เพื่อให้สามารถไล่อากาศและอัดเนื้อพลาสติกได้อย่างหมดจด อย่างไรก็ตาม หากเป็นพลาสติกที่มีความหนาแน่นสูง อัตราส่วนที่เหมาะสมมักจะอยู่ระหว่าง 2.5:1 ถึง 3.0:1 นอกจากนี้ สารเติมแต่งบางชนิดยังสามารถปรับเปลี่ยนพฤติกรรมความหนาแน่นนี้ได้ ท้ายที่สุด วิศวกรจึงต้องประเมินหน้างานจริงเพื่อหาค่าที่แมตช์ที่สุด
พฤติกรรมการทนความร้อน (Shear Sensitivity)
เรซินที่เป็นชนิดอสัณฐาน (Amorphous) มักจะมีความอ่อนไหวต่อแรงเฉือนสูง ในทางตรงกันข้าม เรซินกึ่งผลึก (Crystalline) สามารถทนต่อแรงเฉือนและการบีบอัดที่รุนแรงได้ดีกว่า ยิ่งไปกว่านั้น การใช้สกรูที่มีอัตราส่วนการบีบอัดสูงกับพลาสติกอสัณฐานจะทำให้เกิดความร้อนสะสมจนเนื้องานไหม้คาเตา ด้วยเหตุนี้ การปรับความยาวของโซนเปลี่ยนผ่าน (Transition Zone) ให้ยาวขึ้นและลดอัตราส่วนการบีบอัดลง จะช่วยให้พลาสติกค่อยๆ หลอมละลายอย่างปลอดภัย ท้ายที่สุด การวิเคราะห์อย่างละเอียดจะช่วยปกป้องคุณภาพของชิ้นงานได้อย่างสมบูรณ์
แนวทางการปรับจูนเพื่อเพิ่มประสิทธิภาพและลดของเสีย
การแก้ไขปัญหาหน้าเตาต้องอาศัยทั้งการปรับโครงสร้างทางกลและการควบคุมความร้อนควบคู่กันไป
การทำ Drawing สร้างสกรูเฉพาะทาง
การเลิกฝืนใช้สกรูครอบจักรวาล (General Purpose) คือทางออกที่ดีที่สุด ดังนั้น การให้ทีมวิศวกรเข้าวัดขนาดหน้างานเพื่อทำ Drawing ที่เที่ยงตรง จะช่วยให้ได้อัตราส่วนการบีบอัดที่ตรงกับพลาสติก 100% อย่างไรก็ตาม การปรับโครงสร้างร่องเกลียวนี้จะช่วยลดภาระการปั่นของมอเตอร์ นอกจากนี้ ยังช่วยลดปัญหาเรซินละลายไม่ทันเมื่อเร่งรอบผลิต ท้ายที่สุด กำลังการผลิตรวมของโรงงานจะเพิ่มสูงขึ้นอย่างเสถียร
ล็อกความหนืดด้วยฮีทเตอร์นาโน
การรักษาอุณหภูมิหลอมเหลวให้นิ่งสนิท จะช่วยสนับสนุนกระบวนการบีบอัดได้อย่างยอดเยี่ยม ยิ่งไปกว่านั้น การเปลี่ยนมาใช้ Nano Infrared Heater ที่มีฉนวน Airgel จะช่วยกักเก็บความร้อนไม่ให้สูญเสียออกสู่อากาศ ในทางกลับกัน เมื่อความร้อนไม่แกว่ง ความหนืดของพลาสติกก็จะคงที่ ทำให้การรีดอากาศในโซนบีบอัดทำงานได้อย่างมีประสิทธิภาพ เพราะฉะนั้น นอกจากจะได้ชิ้นงานที่แข็งแรงแล้ว โรงงานยังสามารถลดค่าไฟได้ถึง 15-40% ทันที
คำถามที่พบบ่อย (FAQ)
Q1: อัตราส่วนการบีบอัดมีความสำคัญต่อคุณภาพชิ้นงานอย่างไร? A: อัตราส่วนนี้ทำหน้าที่สำคัญในการบีบอัดมวลพลาสติกที่กำลังหลอมละลายให้รวมเป็นเนื้อเดียวกัน อย่างไรก็ตาม กลไกนี้ยังช่วยไล่อากาศและไอน้ำย้อนกลับไปทางคอเครื่อง นอกจากนี้ หากบีบอัดได้สมบูรณ์ ชิ้นงานจะมีความแข็งแรงทนทาน ท้ายที่สุด มันช่วยป้องกันปัญหางานเป็นรูพรุนและเพิ่มความหนาแน่นให้เนื้อพลาสติกได้อย่างยอดเยี่ยม
Q2: หากใช้สกรูที่มีการบีบอัดสูงเกินไปจะเกิดผลเสียอย่างไร? A: การบีบอัดที่รุนแรงเกินไปจะสร้างความร้อนจากแรงเฉือนสูงมาก ดังนั้น พลาสติกอาจเสื่อมสภาพและไหม้ดำได้ ยิ่งไปกว่านั้น มอเตอร์จะต้องออกแรงบิดมหาศาลจนกินกระแสไฟสูงผิดปกติ ท้ายที่สุด หากเป็นพลาสติกที่อ่อนไหวต่อความร้อน ชิ้นงานจะสูญเสียคุณสมบัติทางกลทันที
Q3: พลาสติกที่มีลักษณะฟูเบา ควรใช้อัตราส่วนการบีบอัดเท่าใด? A: วัสดุที่มีความหนาแน่นรวมต่ำต้องการการบีบอัดที่สูงกว่าปกติ ในความเป็นจริง อัตราส่วนอาจต้องตั้งไว้ที่ 3.5:1 ถึง 4.5:1 นอกจากนี้ ร่องเกลียวในโซนรับวัตถุดิบต้องออกแบบให้ลึกพอที่จะรองรับปริมาตรที่ฟูเบา เพื่อให้ได้การหลอมที่สมบูรณ์ในตอนท้าย
Q4: การ เจาะลึก ค่า Compression Ratio ช่วยยืดอายุการใช้งานเครื่องจักรได้หรือไม่? A: ช่วยได้อย่างแน่นอนครับ เมื่อสกรูมีอัตราส่วนการบีบอัดที่พอดีกับความหนืดพลาสติก มอเตอร์และชุดเกียร์จะไม่ต้องรับภาระโหลดเกินกำลัง อย่างไรก็ตาม การไหลที่ราบรื่นช่วยลดแรงต้านทานหน้าเตา ยิ่งไปกว่านั้น มันช่วยลดการเสียดสีที่ทำให้กระบอกสูบสึกหรอก่อนกำหนด
Q5: ควรเปลี่ยนสกรูใหม่เมื่อพบปัญหาการบีบอัดลมไม่หมดหรือไม่? A: หากตรวจสอบแล้วพบว่าดีไซน์สกรูเดิมไม่รองรับกับชนิดของเรซินที่ใช้ การสร้างสกรูใหม่ถือเป็นการตัดสินใจที่ถูกต้อง ดังนั้น ควรให้วิศวกรเข้าประเมินและวาดแบบ Drawing ใหม่ นอกจากนี้ การออกแบบเฉพาะทางจะช่วยแก้ปัญหาคอขวดและลดอัตราของเสียได้อย่างเด็ดขาด