
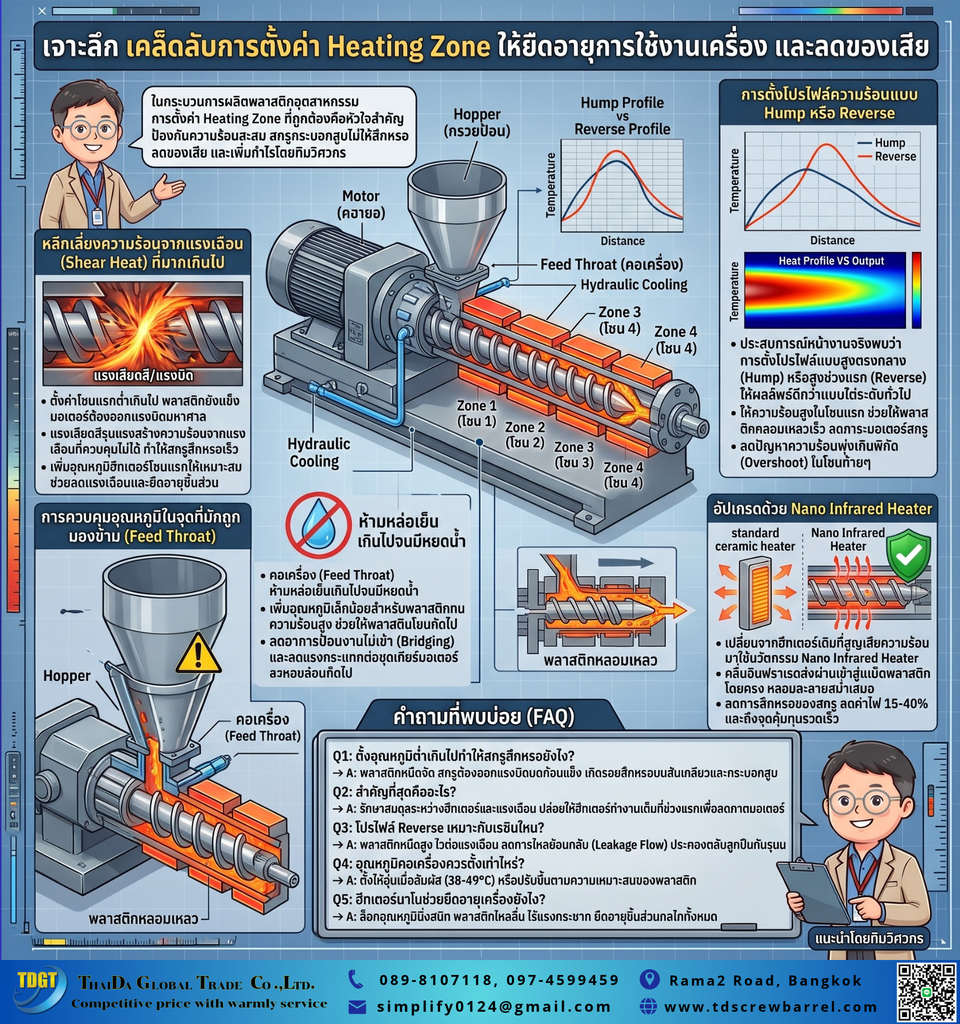
ในกระบวนการผลิตพลาสติกอุตสาหกรรม เคล็ดลับการตั้งค่า Heating Zone ให้ยืดอายุการใช้งานเครื่อง ถือเป็นหัวใจสำคัญที่ผู้ประกอบการและช่างหน้าเตาต้องให้ความใส่ใจอย่างยิ่ง อย่างไรก็ตาม หลายโรงงานมักตั้งค่าอุณหภูมิผิดพลาดจนทำให้เครื่องจักรต้องทำงานหนักเกินความจำเป็น นอกจากนี้ การปล่อยให้เกิดความร้อนสะสมเฉพาะจุดย่อมส่งผลให้สกรูกระบอกสูบเกิดการสึกหรออย่างรวดเร็ว ยิ่งไปกว่านั้น หากควบคุมความร้อนได้ไม่ดี พลาสติกจะเสื่อมสภาพและกลายเป็นของเสีย ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณเจาะลึกถึงวิธีการตั้งค่าความร้อนอย่างถูกต้องแบบตรงไปตรงมา เพื่อปกป้องเครื่องจักรและเพิ่มผลกำไรให้สายการผลิตของคุณครับ
หลักการและ เคล็ดลับการตั้งค่า Heating Zone ให้ยืดอายุการใช้งาน
การทำความเข้าใจพฤติกรรมการหลอมเหลวของพลาสติกคือจุดเริ่มต้นของการตั้งค่าที่ถูกต้อง ในความเป็นจริง ความร้อนที่ใช้หลอมพลาสติกมาจากสองแหล่งหลักคือ ฮีทเตอร์รัดกระบอก (Heater Bands) และความร้อนจากแรงเฉือน (Shear Heat) ดังนั้น การรักษาสมดุลระหว่างสองสิ่งนี้จึงเป็นสิ่งสำคัญ
การหลีกเลี่ยงความร้อนจากแรงเฉือนที่มากเกินไป
ตามหลักวิศวกรรม หากตั้งค่าฮีทเตอร์ในโซนแรกๆ ต่ำเกินไป พลาสติกจะยังคงแข็งตัวและมีความหนืดสูงมาก อย่างไรก็ตาม เมื่อพลาสติกที่ยังไม่สุกถูกดันไปข้างหน้า มอเตอร์จะต้องออกแรงบิดมหาศาลเพื่อบดก้อนพลาสติกเหล่านั้น นอกจากนี้ การเสียดสีอย่างรุนแรงจะสร้างความร้อนจากแรงเฉือนที่ควบคุมไม่ได้ ยิ่งไปกว่านั้น แรงกระทำนี้คือสาเหตุหลักที่ทำให้สกรูกระบอกสูบสึกหรอและเสื่อมสภาพก่อนกำหนด ท้ายที่สุด การเพิ่มอุณหภูมิฮีทเตอร์ให้เหมาะสมจะช่วยลดแรงเฉือนและยืดอายุชิ้นส่วนเหล่านี้ได้อย่างเด็ดขาด
การตั้งโปรไฟล์ความร้อนแบบ Hump หรือ Reverse
ผู้ผลิตเม็ดพลาสติกส่วนใหญ่มักแนะนำให้ตั้งโปรไฟล์ความร้อนแบบค่อยๆ ไต่ระดับ (Ascending) ในทางกลับกัน ประสบการณ์หน้างานจริงพบว่าการตั้งโปรไฟล์แบบสูงตรงกลาง (Hump) หรือสูงช่วงแรก (Reverse) มักจะให้ผลลัพธ์ที่ดีกว่า ด้วยเหตุนี้ การให้ความร้อนสูงในโซนแรกจะช่วยให้พลาสติกเริ่มหลอมเหลวตั้งแต่เนิ่นๆ ลดภาระการทำงานของมอเตอร์สกรู นอกจากนี้ การตั้งค่าแบบนี้ยังช่วยลดปัญหาความร้อนพุ่งเกินพิกัด (Overshoot) ในโซนท้ายๆ ได้อย่างมีประสิทธิภาพ
การควบคุมอุณหภูมิในจุดที่มักถูกมองข้าม
นอกจากการตั้งค่าที่กระบอกสูบแล้ว ยังมีจุดเชื่อมต่ออื่นๆ ที่มีผลต่ออายุการใช้งานของเครื่องจักร ดังนั้น ช่างซ่อมบำรุงต้องตรวจสอบและตั้งค่าอุณหภูมิให้ครบทุกองค์ประกอบ
ความสำคัญของ Feed Throat Temperature
บริเวณคอเครื่อง (Feed Throat) เป็นจุดที่รับเม็ดพลาสติกเข้าสู่ระบบ ในความเป็นจริง โรงงานหลายแห่งมักหล่อเย็นจุดนี้มากเกินไปจนเกิดหยดน้ำเกาะ อย่างไรก็ตาม สำหรับพลาสติกที่ทนความร้อนสูง การเพิ่มอุณหภูมิที่คอเครื่องเล็กน้อยจะช่วยให้พลาสติกพร้อมรับความร้อนในโซนถัดไปได้ดีขึ้น นอกจากนี้ การคุมความร้อนจุดนี้ให้พอดีจะช่วยลดอาการป้อนงานไม่เข้า (Bridging) และลดแรงกระแทกต่อชุดเกียร์มอเตอร์ได้
การอัปเกรดอุปกรณ์เพื่อสนับสนุน เคล็ดลับการตั้งค่า Heating Zone ให้ยืดอายุการใช้งาน
การตั้งค่าที่ถูกต้องต้องทำควบคู่กับการใช้อุปกรณ์ทำความร้อนที่ได้มาตรฐาน ในทางตรงกันข้าม การทนใช้ฮีทเตอร์ที่เสื่อมสภาพจะทำให้การควบคุมอุณหภูมิเป็นไปได้ยาก
การรักษาสมดุลด้วย Nano Infrared Heater
ฮีทเตอร์เซรามิกหรือไมก้าแบบเดิมมักมีการสูญเสียความร้อนออกสู่อากาศและทำให้อุณหภูมิแกว่ง ดังนั้น การเปลี่ยนมาใช้นวัตกรรม Nano Infrared Heater จึงเป็นทางออกที่ตอบโจทย์ อย่างไรก็ตาม นวัตกรรมนี้มาพร้อมกับ ฉนวน Airgel ที่กักเก็บความร้อนได้อย่างสมบูรณ์แบบ ยิ่งไปกว่านั้น คลื่นอินฟราเรดจะส่งผ่านเข้าสู่แกนเม็ดพลาสติกโดยตรง ช่วยให้หลอมละลายสม่ำเสมอ ลดการสึกหรอของสกรู ท้ายที่สุด โรงงานไม่เพียงแต่ยืดอายุเครื่องจักร แต่ยังสามารถ ลดค่าไฟ ได้ถึง 15-40% และถึง จุดคุ้มทุน ได้อย่างรวดเร็ว
คำถามที่พบบ่อย (FAQ)
Q1: การตั้งอุณหภูมิต่ำเกินไปทำให้สกรูสึกหรอได้อย่างไร? A: หากตั้งอุณหภูมิต่ำ พลาสติกจะหนืดจัดและละลายไม่ทันครับ ดังนั้น สกรูจึงต้องออกแรงบิดมหาศาลเพื่อเสียดสีและบดก้อนพลาสติกแข็ง อย่างไรก็ตาม การขัดถูอย่างรุนแรงนี้จะทำให้สันเกลียวสกรูและผนังกระบอกสูบเกิดรอยสึกหรอและพังทลายอย่างรวดเร็วครับ
Q2: เคล็ดลับการตั้งค่า Heating Zone ให้ยืดอายุการใช้งานเครื่อง ที่สำคัญที่สุดคืออะไร? A: การรักษาสมดุลระหว่างพลังงานความร้อนจากฮีทเตอร์และพลังงานเฉือนจากสกรูครับ ในความเป็นจริง เราควรปล่อยให้ฮีทเตอร์ทำงานอย่างเต็มประสิทธิภาพในช่วงแรกของกระบอกสูบ เพื่อลดภาระโหลดของมอเตอร์และป้องกันความร้อนสะสมที่ปลายสกรูครับ
Q3: การตั้งโปรไฟล์ความร้อนแบบ Reverse เหมาะกับเรซินประเภทใด? A: การตั้งความร้อนแบบ Reverse (สูงที่โซนแรกและต่ำลงที่โซนท้าย) เหมาะกับพลาสติกที่มีความหนืดสูงและไวต่อแรงเฉือนครับ นอกจากนี้ ยังช่วยลดปัญหาพลาสติกไหลย้อนกลับ (Leakage Flow) และช่วยประคองอายุการใช้งานของตลับลูกปืนกันรุน (Thrust Bearing) ไม่ให้รับแรงกระแทกหนักเกินไปครับ
Q4: อุณหภูมิที่คอเครื่อง (Feed Throat) ควรตั้งไว้ที่เท่าไหร่? A: โดยทั่วไปควรตั้งไว้ให้รู้สึกอุ่นเมื่อสัมผัส หรือประมาณ 38-49 องศาเซลเซียสครับ อย่างไรก็ตาม หากรันพลาสติกที่ต้องการความร้อนสูงมาก อาจต้องปรับอุณหภูมิคอเครื่องให้สูงขึ้นเล็กน้อย เพื่อช่วยให้พลาสติกพร้อมเข้าสู่โซนหลอมละลายโดยไม่จับตัวเป็นก้อนแข็งขวางทางไหลครับ
Q5: ฮีทเตอร์นาโนช่วยยืดอายุการใช้งานเครื่องจักรได้อย่างไร? A: ฮีทเตอร์นาโนมีฉนวน Airgel ที่ล็อกอุณหภูมิให้นิ่งสนิท ไม่แกว่งไปมาครับ ดังนั้น เมื่อความร้อนสม่ำเสมอ พลาสติกก็จะไหลลื่นไม่เกิดก้อนไตแข็ง นอกจากนี้ มอเตอร์และเกียร์บ็อกซ์จึงทำงานได้อย่างราบรื่น ไร้แรงกระชาก ช่วยยืดอายุชิ้นส่วนกลไกทั้งหมดได้อย่างคุ้มค่า (Reasonable Cost) ที่สุดครับ