
ในอุตสาหกรรมการผลิตพลาสติกยุคปัจจุบัน ผู้ประกอบการและช่างหน้าเตามักจะเกิดข้อสงสัยอยู่เสมอว่า L/D Ratio เท่าไหร่ ถึงจะเหมาะกับเครื่องของลูกค้า? ดังนั้น การทำความเข้าใจโครงสร้างเชิงวิศวกรรมของสกรูกระบอกสูบจึงเป็นสิ่งสำคัญสูงสุด อย่างไรก็ตาม โรงงานหลายแห่งมักเลือกซื้อเครื่องจักรตามสเปกมาตรฐานโดยไม่ได้พิจารณาถึงความเหมาะสมกับชนิดของเม็ดพลาสติกที่ใช้งานจริง นอกจากนี้ การใช้ความยาวสกรูที่ไม่สัมพันธ์กับกระบวนการผลิตมักก่อให้เกิดปัญหาการหลอมละลายที่ไม่สมบูรณ์หรือเกิดความร้อนสะสมมากเกินไป ยิ่งไปกว่านั้น การฝืนเดินเครื่องในสภาวะที่ไม่เหมาะสมย่อมทำให้มอเตอร์ต้องรับภาระหนักและกินกระแสไฟฟ้าอย่างสูญเปล่า ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณเจาะลึกถึงหลักการออกแบบและประเมินสัดส่วนสกรูอย่างตรงไปตรงมา เพื่อช่วยลดอัตราของเสียและเพิ่มประสิทธิภาพการผลิตให้กับโรงงานของคุณครับ
ทำความเข้าใจ สัดส่วนความยาวต่อเส้นผ่านศูนย์กลางสกรู (L/D Ratio)
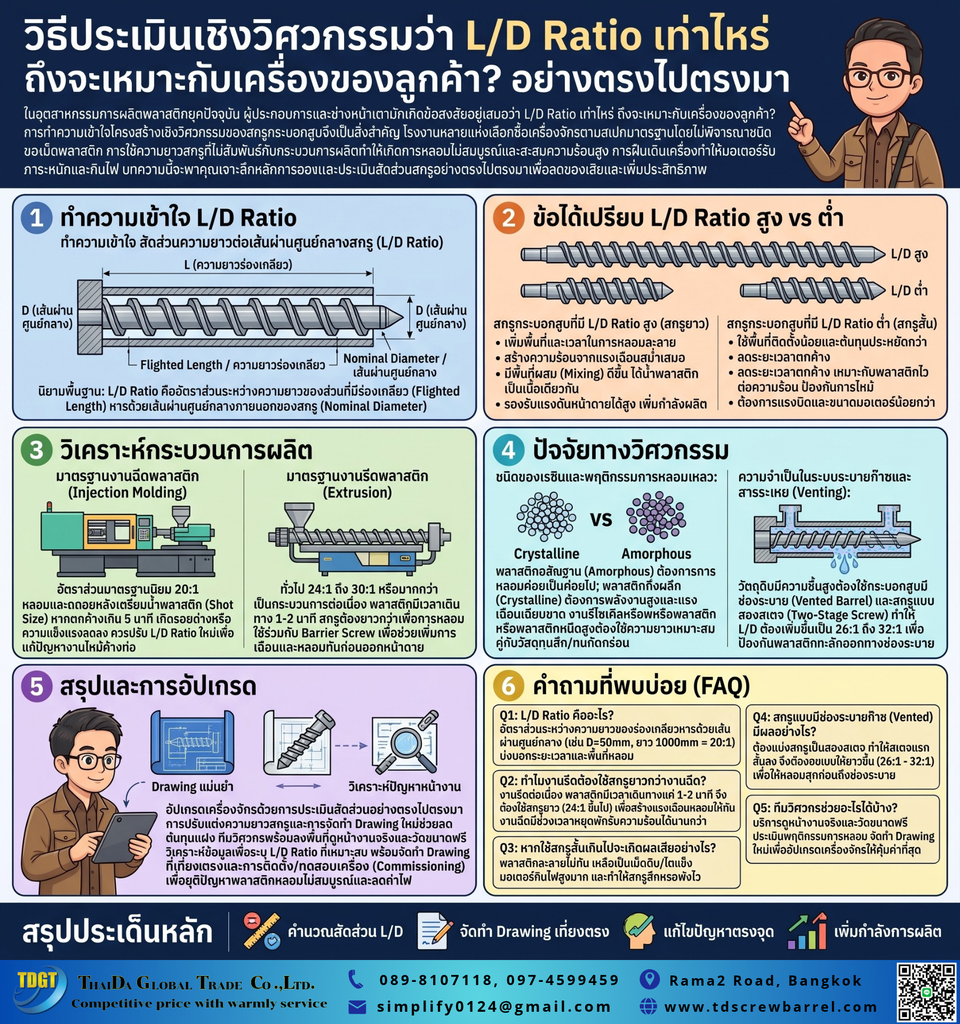
การวิเคราะห์ปัญหาหน้าเตาเพื่อหาคำตอบว่าเครื่องจักรควรมีสเปกแบบใดนั้น ต้องเริ่มต้นจากการเข้าใจนิยามพื้นฐานเสียก่อน ในความเป็นจริง L/D Ratio คืออัตราส่วนระหว่างความยาวของส่วนที่มีร่องเกลียว (Flighted Length) หารด้วยเส้นผ่านศูนย์กลางภายนอกของสกรู (Nominal Diameter) ด้วยเหตุนี้ สกรูที่มีขนาดเส้นผ่านศูนย์กลางเท่ากันแต่อัตราส่วนต่างกัน ย่อมมีพฤติกรรมการหลอมพลาสติกที่แตกต่างกันอย่างสิ้นเชิง
ข้อได้เปรียบของสกรูกระบอกสูบที่มี L/D Ratio สูง (สกรูยาว)
ตามหลักวิศวกรรมแล้ว สกรูที่มีความยาวมากจะช่วยเพิ่มพื้นที่และเวลาในการหลอมละลายเม็ดพลาสติก อย่างไรก็ตาม ข้อดีที่เห็นได้ชัดคือความสามารถในการสร้างความร้อนจากแรงเฉือน (Shear Heat) ได้อย่างสม่ำเสมอ นอกจากนี้ สกรูยาวยังเปิดโอกาสให้มีพื้นที่สำหรับการผสม (Mixing) ที่ดีขึ้น ส่งผลให้ความหนืดและอุณหภูมิของมวลพลาสติกหลอมเหลวมีความเป็นเนื้อเดียวกัน ยิ่งไปกว่านั้น เครื่องจักรจะสามารถปั๊มพลาสติกออกสู่หน้าดายได้ด้วยแรงดันที่สูงกว่า ท้ายที่สุด สเปกเครื่องที่มีความยาวสกรูมากจะรองรับกำลังการผลิตที่สูงขึ้นได้อย่างมีประสิทธิภาพ
ข้อได้เปรียบของสกรูกระบอกสูบที่มี L/D Ratio ต่ำ (สกรูสั้น)
แม้สกรูยาวจะมีข้อดีมากมาย แต่สกรูสั้นก็มีความจำเป็นในบางกระบวนการผลิต ในทางกลับกัน สกรูที่มีอัตราส่วนความยาวต่ำจะใช้พื้นที่ในการติดตั้งน้อยกว่าและมีต้นทุนการผลิตที่ประหยัดกว่า ดังนั้น ข้อได้เปรียบที่สำคัญที่สุดคือการลดระยะเวลาที่พลาสติกตกค้างอยู่ในกระบอกสูบ (Residence Time) เพราะฉะนั้น สำหรับพลาสติกที่ไวต่อความร้อน (Heat-sensitive) การใช้สกรูสั้นจะช่วยลดความเสี่ยงที่เนื้อพลาสติกจะไหม้หรือเสื่อมสภาพจากการถูกแช่ความร้อนเป็นเวลานาน นอกจากนี้ สกรูสั้นยังต้องการแรงบิด (Torque) และขนาดมอเตอร์ที่น้อยกว่าอีกด้วย
การวิเคราะห์กระบวนการผลิตเพื่อกำหนด อัตราส่วนความยาวสกรู ที่เหมาะสม
การจะตอบคำถามที่ว่า L/D Ratio เท่าไหร่ ถึงจะเหมาะกับเครื่องของลูกค้า? นั้น ทีมวิศวกรจะต้องประเมินจากรูปแบบการขึ้นรูปพลาสติกเป็นหลัก ในความเป็นจริง งานฉีดและงานรีดพลาสติกมีข้อจำกัดและต้องการระยะเวลาในการหลอมเหลวที่แตกต่างกันอย่างสิ้นเชิง
มาตรฐานสำหรับงานฉีดพลาสติก (Injection Molding)
สำหรับกระบวนการฉีดพลาสติก สกรูทำหน้าที่ทั้งหลอมและถอยหลังเพื่อเตรียมปริมาณน้ำพลาสติก (Shot Size) ดังนั้น อัตราส่วนมาตรฐานที่นิยมใช้กันทั่วโลกมักจะอยู่ที่ 20:1 อย่างไรก็ตาม หากพลาสติกมีระยะเวลาตกค้างในกระบอก (Residence Time) นานเกิน 5 นาที อาจทำให้เกิดปัญหาชิ้นงานมีรอยด่างหรือความแข็งแรงทางกลลดลง นอกจากนี้ หากต้องการฉีดชิ้นงานขนาดเล็กด้วยเครื่องจักรที่มีขนาดใหญ่ การให้วิศวกรเข้าประเมินหน้างานเพื่อออกแบบลดขนาดกระบอก (Downsizing) พร้อมปรับ L/D Ratio ใหม่ให้เหมาะสม จะช่วยแก้ปัญหางานไหม้ค้างท่อได้อย่างเด็ดขาด
มาตรฐานสำหรับงานรีดพลาสติก (Extrusion)
ในทางตรงกันข้าม กระบวนการรีดพลาสติก (เช่น การเป่าถุง รีดแผ่น หรือรีดท่อ) เป็นกระบวนการผลิตแบบต่อเนื่องที่ไม่มีเวลาให้พลาสติกหยุดพักเพื่อรับความร้อน ด้วยเหตุนี้ เม็ดพลาสติกจึงมีเวลาเพียง 1-2 นาทีตั้งแต่เข้าช่องฟีดจนถึงออกหน้าดาย เพราะฉะนั้น สกรูสำหรับงานรีดจึงต้องมีความยาวมากกว่างานฉีด โดยทั่วไปจะเริ่มต้นที่ 24:1 ไปจนถึง 30:1 หรือมากกว่านั้น ยิ่งไปกว่านั้น การใช้สกรูที่ยาวขึ้นร่วมกับการออกแบบ Barrier Screw จะช่วยเพิ่มความสามารถในการเฉือนและหลอมพลาสติกให้สุกทันก่อนออกหน้าดาย ท้ายที่สุด การออกแบบที่แม่นยำจะช่วยลดปัญหาการเกิดเจลหรือเม็ดพลาสติกดิบหลุดรอดไปที่ชิ้นงาน
ปัจจัยทางวิศวกรรมในการออกแบบเพื่อตอบโจทย์ว่า L/D Ratio เท่าไหร่ ถึงจะเหมาะกับเครื่องของลูกค้า?
นอกเหนือจากประเภทของเครื่องจักรแล้ว คุณสมบัติของเม็ดพลาสติกและการปรับแต่งเครื่องจักรพิเศษก็เป็นตัวแปรสำคัญที่ทีมช่างต้องนำมาพิจารณา ดังนั้น การเลือกใช้วัสดุและออกแบบโครงสร้างต้องทำอย่างรัดกุม
ชนิดของเรซินและพฤติกรรมการหลอมเหลว
พลาสติกแต่ละชนิดมีความไวต่อความร้อนและความต้องการแรงเฉือนที่ไม่เหมือนกัน อย่างไรก็ตาม พลาสติกอสัณฐาน (Amorphous) มักจะต้องการการหลอมอย่างค่อยเป็นค่อยไปเพื่อป้องกันการไหม้ ในขณะที่พลาสติกกึ่งผลึก (Crystalline) ต้องการพลังงานความร้อนสูงและแรงเฉือนที่เฉียบขาดในการหลอม นอกจากนี้ หากโรงงานต้องรันงานรีไซเคิลหรือพลาสติกที่มีความหนืดสูง การใช้สกรูที่มีความยาวเหมาะสมคู่กับการเลือกวัสดุ ทนสึก / ทนกัดกร่อน ภายใต้ มาตรฐานระดับโลก (Zhejiang Jinteng) จะช่วยปกป้องร่องเกลียวไม่ให้สึกหรอเร็วเกินไป ยิ่งไปกว่านั้น การปรับตั้งค่าอัตราส่วนการบีบอัด (Compression Ratio) ให้สัมพันธ์กับความยาวสกรู จะช่วยลดภาระโหลดของมอเตอร์ได้อย่างมหาศาล
ความจำเป็นในระบบระบายก๊าซและสารระเหย (Venting)
หากวัตถุดิบมีความชื้นสูงหรือมีก๊าซเกิดขึ้นระหว่างการหลอม การใช้กระบอกสูบแบบมีช่องระบาย (Vented Barrel) คือทางออกที่จำเป็น ดังนั้น สกรูจะต้องถูกออกแบบให้เป็นแบบสองสเตจ (Two-Stage Screw) ซึ่งทำให้อัตราส่วน L/D ต้องเพิ่มขึ้นอย่างหลีกเลี่ยงไม่ได้ ในความเป็นจริง สกรูประเภทนี้มักจะมีความยาวตั้งแต่ 26:1 ไปจนถึง 32:1 หรือสูงกว่านั้น เพราะฉะนั้น หากความยาวสกรูสั้นเกินไป พลาสติกจะไม่สามารถหลอมและคลายความดันได้ทัน ส่งผลให้มวลพลาสติกทะลักออกทางช่องระบายก๊าซ (Vent Bleed) ท้ายที่สุด การประเมินอย่างรอบคอบจะช่วยลดอัตราของเสียจากปัญหางานเป็นรูพรุนได้อย่างตรงจุด
อัปเกรดเครื่องจักรด้วยการประเมินสัดส่วนอย่างตรงไปตรงมา
การทนใช้เครื่องจักรที่สเปกไม่ตรงกับพฤติกรรมของเรซินมีแต่จะสร้างต้นทุนแฝงให้กับธุรกิจ ในทางกลับกัน การปรับแต่งความยาวสกรูและการจัดทำ Drawing ใหม่ถือเป็นการลงทุนที่คุ้มค่า (Reasonable Cost) อย่างยิ่ง อย่างไรก็ตาม ทีมวิศวกรของ TDGT มุ่งเน้นการลงพื้นที่ “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อเก็บข้อมูลเชิงลึกจากเครื่องจักรของคุณ นอกจากนี้ ข้อมูลเหล่านี้จะถูกนำมาวิเคราะห์ร่วมกับความต้องการของกำลังการผลิต เพื่อระบุอย่างชัดเจนว่า L/D Ratio เท่าไหร่ ถึงจะเหมาะกับเครื่องของลูกค้า? ยิ่งไปกว่านั้น การจัดทำ “Drawing ที่เที่ยงตรง” พร้อมการอัปเกรดชิ้นส่วนด้วยวัสดุเกรดพรีเมียม จะช่วยยุติปัญหาพลาสติกหลอมไม่สมบูรณ์และลดค่าไฟมอเตอร์ลงได้อย่างเป็นรูปธรรม ท้ายที่สุด เรายังมี บริการติดตั้งและทดสอบเครื่อง (Commissioning) เพื่อให้คุณมั่นใจว่าสายการผลิตจะกลับมาทำกำไรได้อย่างยั่งยืนครับ
คำถามที่พบบ่อย (FAQ)
Q1: L/D Ratio คืออะไรและคำนวณอย่างไรในทางวิศวกรรม? A: นิยามของ L/D Ratio คืออัตราส่วนระหว่างความยาวของร่องเกลียวสกรู (Flighted Length) หารด้วยเส้นผ่านศูนย์กลางภายนอก (Outside Diameter) ของสกรูตัวนั้นครับ ดังนั้น หากสกรูมีเส้นผ่านศูนย์กลาง 50 มิลลิเมตร และมีความยาวร่องเกลียว 1000 มิลลิเมตร อัตราส่วน L/D จะเท่ากับ 20:1 ครับ ในความเป็นจริง ค่านี้เป็นตัวบ่งบอกถึงระยะเวลาและพื้นที่ที่พลาสติกจะถูกบีบอัดและหลอมละลายภายในกระบอกสูบครับ
Q2: ทำไมงานเป่าถุงหรือรีดท่อถึงต้องการสกรูที่ยาวกว่างานฉีดพลาสติก? A: งานรีดพลาสติก (Extrusion) เป็นกระบวนการที่เดินเครื่องแบบต่อเนื่องครับ อย่างไรก็ตาม เม็ดพลาสติกจะมีเวลาเดินทางจากช่องฟีดจนถึงปากดายเพียงแค่ 1-2 นาทีเท่านั้น ดังนั้น สกรูจึงต้องมีความยาวมากขึ้น (มักจะ 24:1 ขึ้นไป) เพื่อสร้างความร้อนจากแรงเฉือนและหลอมพลาสติกให้สุกเป็นเนื้อเดียวกันทันเวลาครับ ในทางกลับกัน งานฉีดพลาสติกมีช่วงเวลาหยุดพักระหว่างรอบฉีด ทำให้พลาสติกมีเวลารับความร้อนจากฮีทเตอร์ได้นานกว่าครับ
Q3: หากใช้สกรูที่สั้นเกินไปกับพลาสติกที่หลอมยากจะเกิดผลเสียอย่างไร? A: หาก L/D Ratio ต่ำเกินไปสำหรับเรซินความหนืดสูง พลาสติกจะละลายไม่ทันและเหลือเป็นเม็ดดิบหรือก้อนไตแข็งปะปนออกมาครับ นอกจากนี้ เม็ดพลาสติกแข็งเหล่านี้จะสร้างแรงต้านทานมหาศาล ทำให้มอเตอร์ต้องออกแรงบิด (Torque) สูงผิดปกติจนกินกระแสไฟสูงปรี๊ด ยิ่งไปกว่านั้น การเสียดสีอย่างรุนแรงของก้อนพลาสติกแข็งยังเป็นสาเหตุหลักที่ทำให้สกรูกระบอกสูบสึกหรอพังไวกว่ากำหนดครับ
Q4: การออกแบบสกรูแบบมีช่องระบายก๊าซ (Vented) มีผลต่อการเลือกความยาวสกรูหรือไม่? A: มีผลอย่างมากครับ ในความเป็นจริง สกรูแบบ Vented ต้องถูกแบ่งออกเป็นสองสเตจ ซึ่งหมายความว่าพื้นที่สำหรับหลอมพลาสติกในสเตจแรกจะถูกบีบให้สั้นลง ด้วยเหตุนี้ เพื่อให้พลาสติกหลอมสุกก่อนถึงช่องระบายก๊าซ สกรูทั้งเส้นจึงต้องถูกออกแบบให้ยาวขึ้นเพื่อชดเชยพื้นที่ที่หายไป ท้ายที่สุด สกรูประเภทนี้จึงมักจะมีอัตราส่วน L/D อยู่ที่ 26:1 ถึง 32:1 หรือยาวกว่านั้นครับ
Q5: ทีมวิศวกร TDGT สามารถช่วยเหลือในการประเมินความยาวสกรูหน้าเตาได้อย่างไร? A: เราเน้นการบริการแบบช่างคิด-ช่างทำที่เข้าถึงหน้างานครับ ทีมวิศวกรของเราพร้อมลงพื้นที่ “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อตรวจสอบสภาพเครื่องจักรและประเมินพฤติกรรมการหลอมของเม็ดพลาสติกที่คุณใช้งาน นอกจากนี้ เราจะนำข้อมูลมาวิเคราะห์ว่า L/D Ratio ปัจจุบันเหมาะสมหรือไม่ พร้อมจัดทำ Drawing ใหม่ที่เที่ยงตรงเพื่ออัปเกรดเครื่องจักรให้ทำงานได้อย่างเสถียรและคุ้มค่าที่สุดครับ