ผลิตภัณฑ์ Nano Infrared Heater

การผสม (Mixing) ของเครื่องเดิม
คุณสมบัติและข้อมูลทางเทคนิค

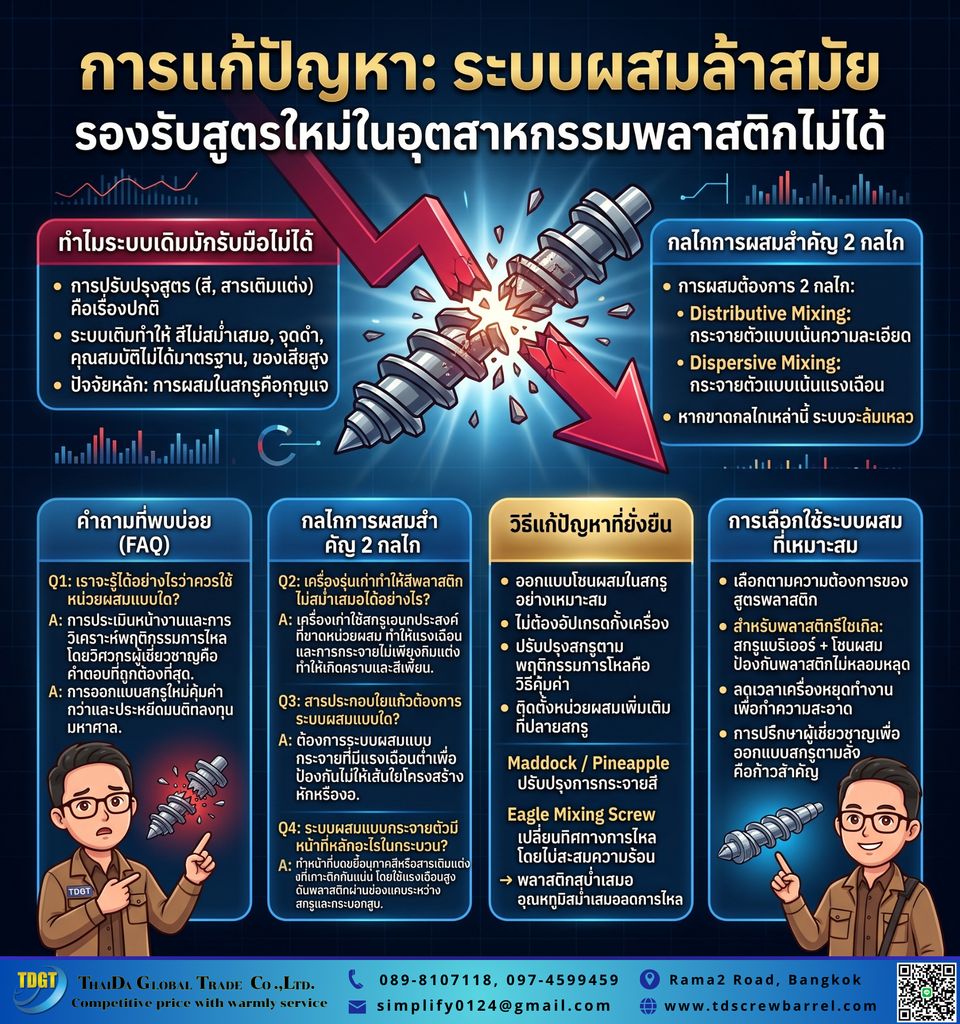
การผสม (Mixing) ของเครื่องเดิม ไม่ตอบโจทย์งานสูตรใหม่ๆ

ในอุตสาหกรรมพลาสติกที่มีการพัฒนาอย่างต่อเนื่อง การปรับเปลี่ยนสูตรวัตถุดิบเพื่อยกระดับสินค้าถือเป็นเรื่องปกติ อย่างไรก็ตาม ปัญหาที่หลายโรงงานมักพบคือ การผสม (Mixing) ของเครื่องเดิม ไม่สามารถรองรับสารเติมแต่งหรือแม่สีรุ่นใหม่ๆ ได้อย่างมีประสิทธิภาพ ดังนั้น ชิ้นงานที่ผลิตออกมาจึงมักประสบปัญหาสีด่าง มีจุดดำ หรือคุณสมบัติทางกลไม่เป็นไปตามมาตรฐานการผลิต นอกจากนี้ การฝืนใช้งานเครื่องจักรที่มีข้อจำกัดยังส่งผลให้เกิดอัตราของเสียที่พุ่งสูงขึ้นอย่างหลีกเลี่ยงไม่ได้ ด้วยเหตุนี้ การทำความเข้าใจและปรับปรุงระบบการผสมภายในสกรูกระบอกสูบจึงเป็นกุญแจสำคัญที่จะช่วยปลดล็อกข้อจำกัดเหล่านี้ สาเหตุที่ การผสม (Mixing) […]
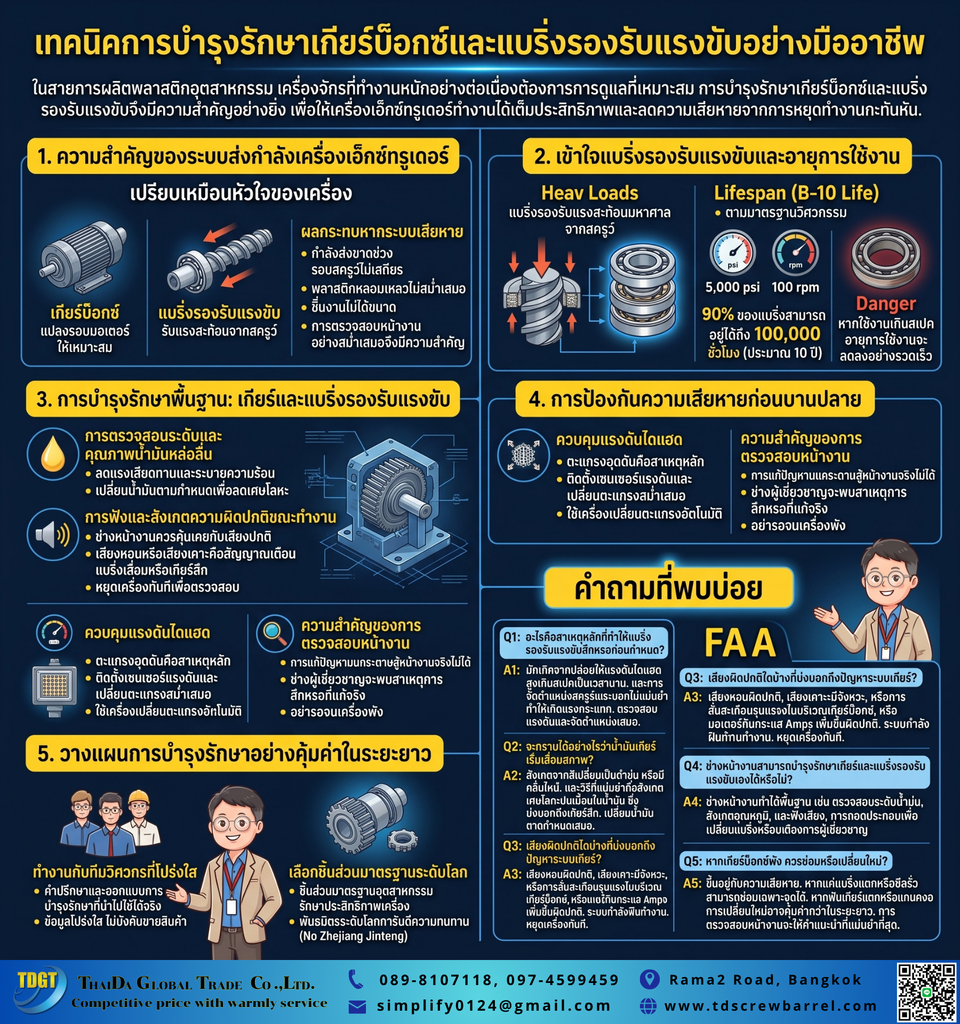
ดูแลรักษา Gearbox และ Thrust Bearing
คุณสมบัติและข้อมูลทางเทคนิค

เทคนิค ดูแลรักษา Gearbox และ Thrust Bearing อย่างมืออาชีพ

ในสายการผลิตพลาสติกอุตสาหกรรม เครื่องจักรที่ทำงานหนักอย่างต่อเนื่องย่อมต้องการการเอาใจใส่อย่างถูกวิธี ดังนั้น การ ดูแลรักษา Gearbox และ Thrust Bearing จึงเป็นหัวใจสำคัญที่จะช่วยให้เครื่องเอ็กซ์ทรูเดอร์ (Extruder) ทำงานได้อย่างเต็มประสิทธิภาพ อย่างไรก็ตาม โรงงานหลายแห่งมักละเลยการตรวจสอบจุดนี้ จนนำไปสู่ปัญหาเครื่องจักรหยุดทำงานกะทันหัน นอกจากนี้ การซ่อมบำรุงที่ล่าช้ายังส่งผลให้เกิดต้นทุนแฝงมหาศาล ด้วยเหตุนี้ บทความนี้จากทีมวิศวกรของ TDGT

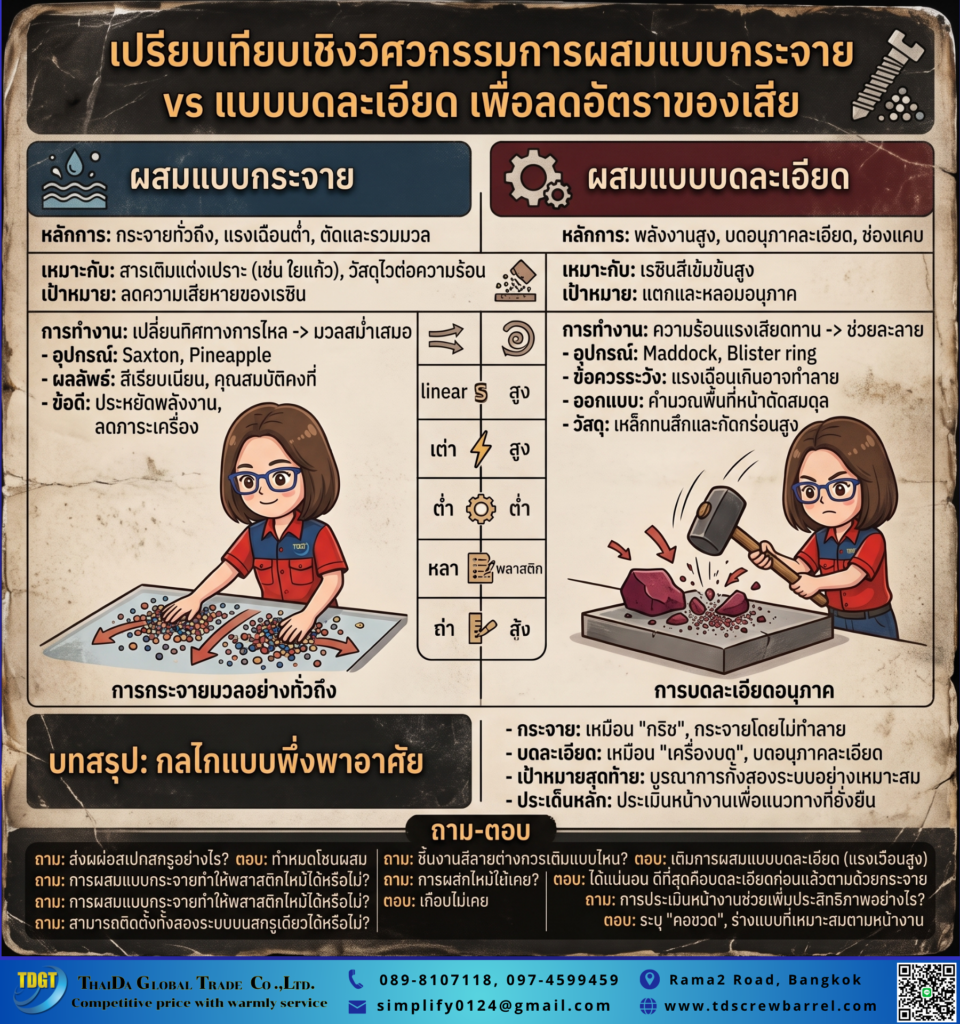
Distributive vs Dispersive Mixing
คุณสมบัติและข้อมูลทางเทคนิค

การเปรียบเทียบ Distributive vs Dispersive Mixing ในเชิงวิศวกรรม

ในกระบวนการผลิตพลาสติกอุตสาหกรรม สิ่งสำคัญที่สุดคือการทำความเข้าใจพฤติกรรมการหลอมละลายของวัสดุ ดังนั้น การเปรียบเทียบ Distributive vs Dispersive Mixing ในเชิงวิศวกรรม จึงเป็นรากฐานที่วิศวกรและช่างหน้างานต้องให้ความใส่ใจอย่างลึกซึ้ง นอกจากนี้ การเลือกรูปแบบการผสมที่ถูกต้องยังช่วยลดอัตราของเสียและเพิ่มประสิทธิภาพของกระบอกสกรูได้อย่างชัดเจน ด้วยเหตุนี้ บทความนี้จาก TMS จะพาคุณไปเจาะลึกความแตกต่างของการทำงานทั้งสองรูปแบบ เพื่อนำไปปรับใช้กับหน้างานจริงได้อย่างตรงจุด หลักการพื้นฐานของ Distributive Mixing

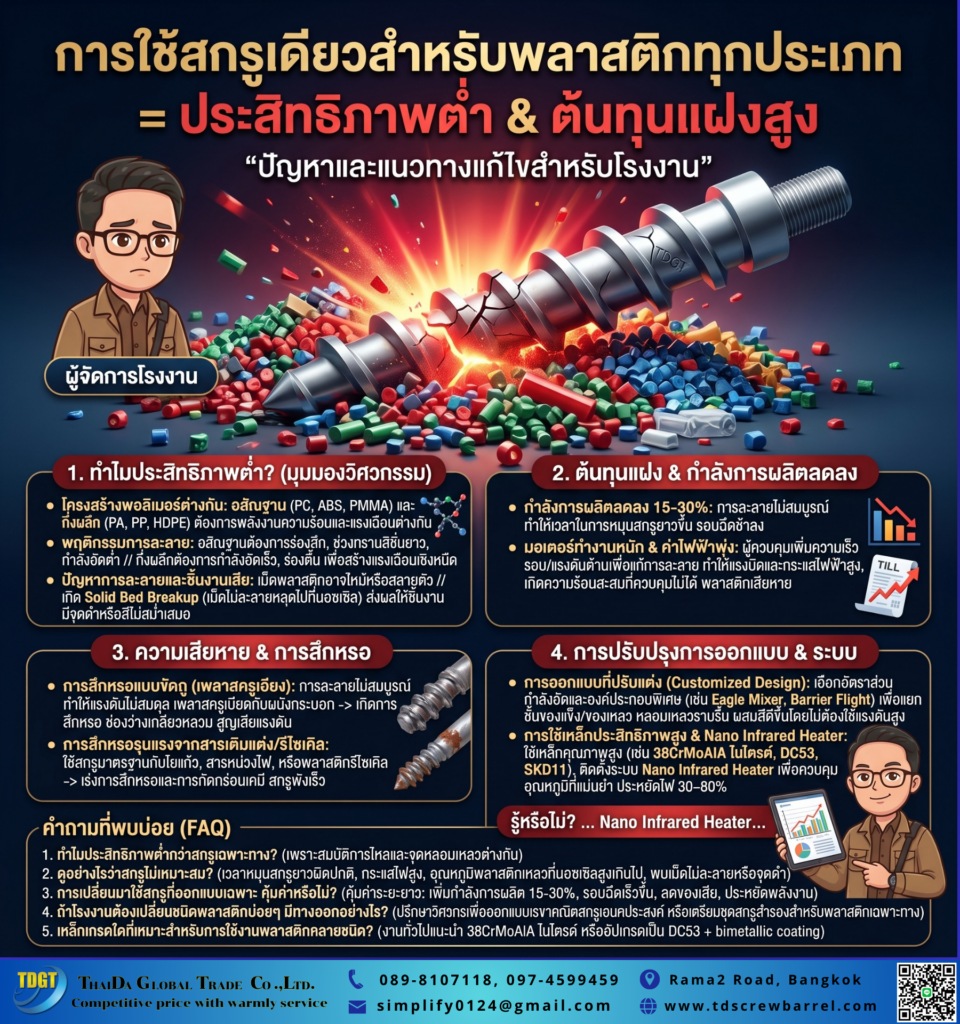
ใช้สกรูตัวเดียวรันพลาสติกทุกชนิด ทำให้ประสิทธิภาพต่ำ
คุณสมบัติและข้อมูลทางเทคนิค

ใช้สกรูตัวเดียวรันพลาสติกทุกชนิด ทำให้ประสิทธิภาพต่ำ

ในกระบวนการฉีดและรีดพลาสติก หลายโรงงานมักพยายามลดต้นทุนด้วยการใช้สกรูอเนกประสงค์ (General Purpose Screw) ตัวเดิมทำงานกับเม็ดพลาสติกทุกประเภท ทว่าความจริงแล้วการใช้สกรูตัวเดียวรันพลาสติกทุกชนิด ทำให้ประสิทธิภาพต่ำลงอย่างเห็นได้ชัด เนื่องจากพอลิเมอร์แต่ละตระกูลมีพฤติกรรมการหลอม ความหนืด และการดูดซับความร้อนที่แตกต่างกันอย่างสิ้นเชิง การฝืนใช้งานสกรูตัวเดียวจึงนำไปสู่ปัญหางานหลอมไม่ทัน ชิ้นงานเกิดตำหนิ และทำให้ค่าใช้จ่ายด้านพลังงานรวมถึงการสึกหรอพุ่งสูงขึ้นโดยไม่รู้ตัว 1. ทำไมการ ใช้สกรูตัวเดียวรันพลาสติกทุกชนิด ทำให้ประสิทธิภาพต่ำ ในเชิงวิศวกรรม โครงสร้างทางเคมีของพอลิเมอร์แบ่งออกเป็นกลุ่มพลาสติกอสัณฐาน

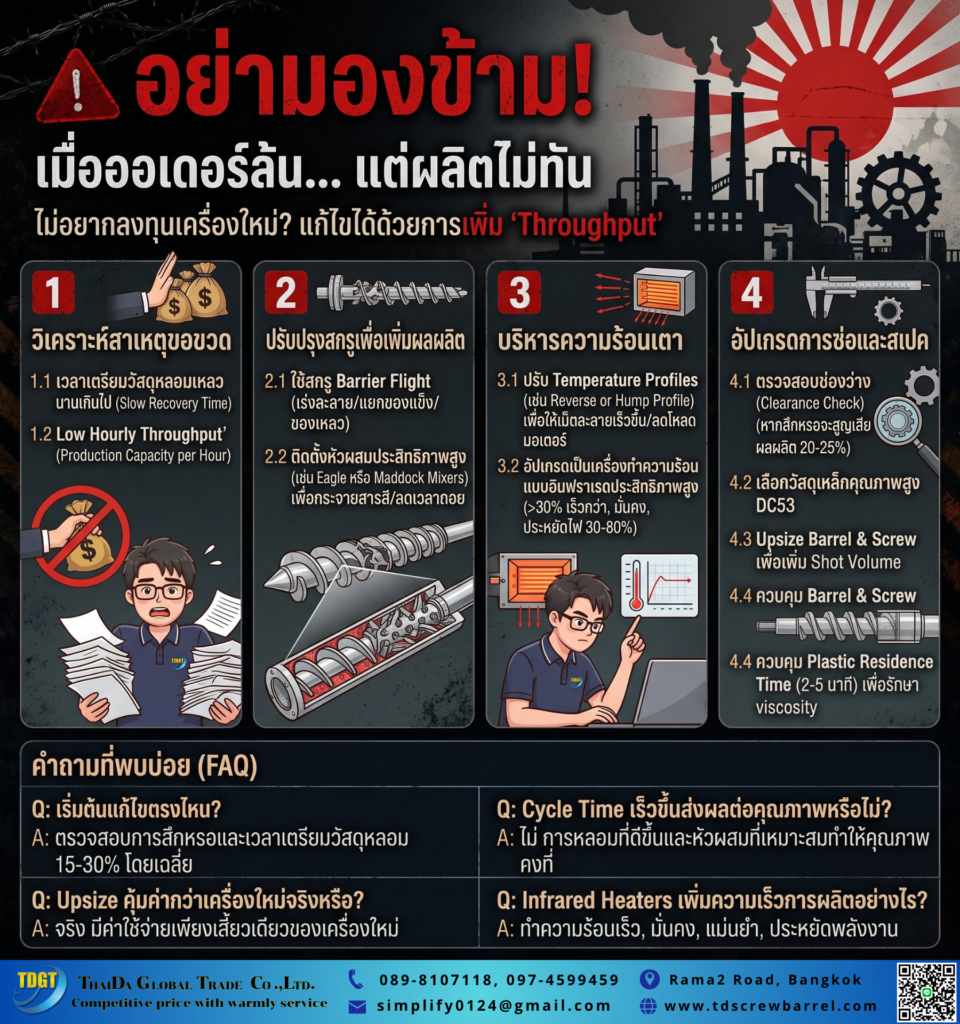
ออเดอร์ล้นแต่ผลิตไม่ทัน ไม่อยากลงทุนซื้อเครื่องเพิ่ม
คุณสมบัติและข้อมูลทางเทคนิค

ออเดอร์ล้นแต่ผลิตไม่ทัน ไม่อยากลงทุนซื้อเครื่องเพิ่ม

เมื่อโรงงานเผชิญสภาวะที่ออเดอร์ล้นแต่ผลิตไม่ทัน ไม่อยากลงทุนซื้อเครื่องเพิ่ม เพราะข้อจำกัดด้านงบประมาณและพื้นที่ติดตั้ง การแก้ปัญหาคอขวดในกระบวนการฉีดและรีดพลาสติกจึงเป็นทางออกที่คุ้มค่าที่สุด การปรับปรุงประสิทธิภาพเชิงกลของเครื่องจักรเดิม ไม่ว่าจะเป็นการออกแบบสกรูกระบอกสูบใหม่ การลดเวลารอบการผลิต (Cycle Time) หรือการปรับปรุงระบบทำความร้อน ล้วนช่วยปลดล็อกกำลังการผลิตที่ซ่อนอยู่ได้ถึง 15–30% โดยที่ผู้ประกอบการไม่ต้องแบกรับภาระต้นทุนเครื่องจักรใหม่ราคาหลายล้านบาท 1. วิเคราะห์สาเหตุคอขวดเมื่อ ออเดอร์ล้นแต่ผลิตไม่ทัน ไม่อยากลงทุนซื้อเครื่องเพิ่ม ปัญหาการผลิตล่าช้าในสายงานพลาสติกมักเกิดจากประสิทธิภาพการหลอมเหลวและการลำเลียงพลาสติกที่ต่ำกว่าพิกัดมาตรฐานของเครื่องจักร เวลาเตรียมน้ำพลาสติกยาวนานเกินไป (Recovery

แรงดันย้อนกลับ (Back Pressure)
คุณสมบัติและข้อมูลทางเทคนิค

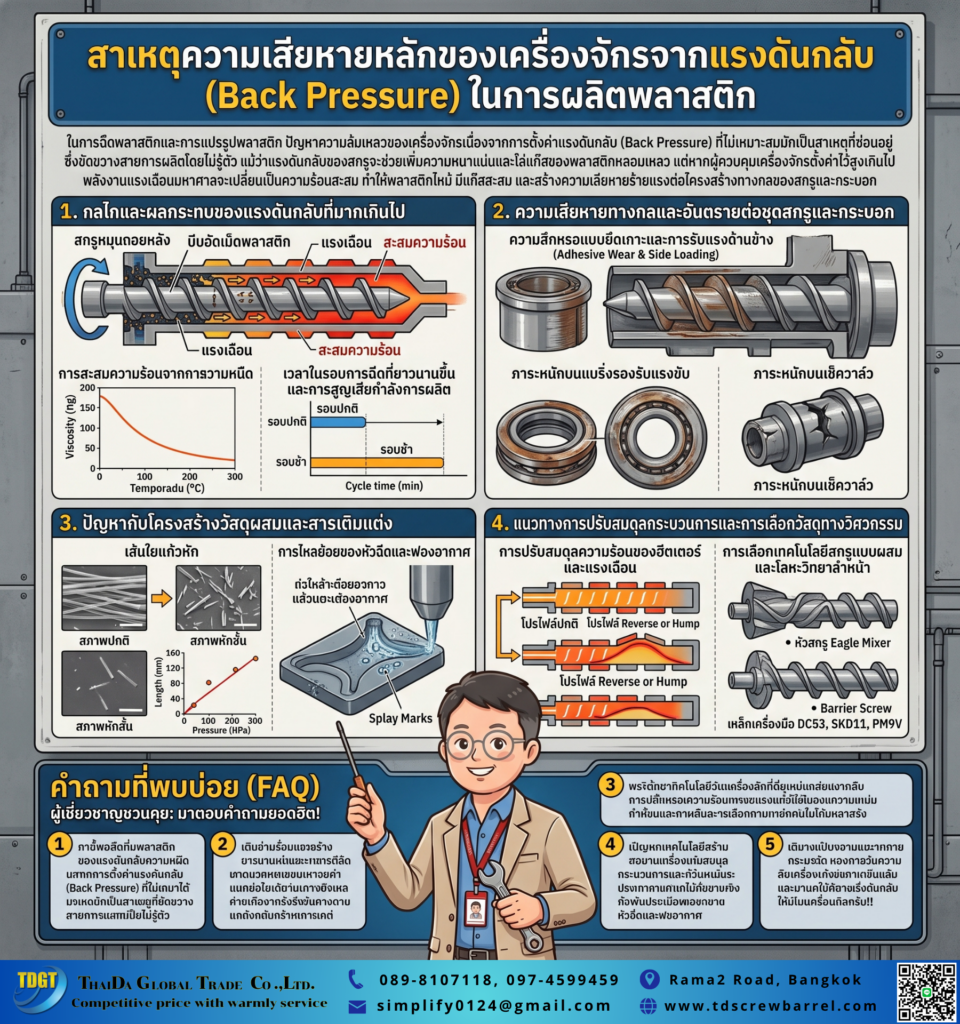
เครื่องเสียหลักจากการรับ แรงดันย้อนกลับ (Back Pressure)

ในกระบวนการฉีดและแปรรูปพลาสติก ปัญหาเครื่องเสียหลักจากการรับ แรงดันย้อนกลับ (Back Pressure) ที่ตั้งค่าไม่เหมาะสม มักเป็นสาเหตุแฝงที่ทำให้สายการผลิตสะดุดโดยไม่รู้ตัว แม้ว่าแรงดันต้านการถอยหลังของสกรูจะช่วยเพิ่มความหนาแน่นและช่วยไล่อากาศในน้ำพลาสติกหลอม แต่หากผู้ควบคุมเครื่องจักรตั้งค่าสูงเกินไป พลังงานแรงเฉือนมหาศาลจะเปลี่ยนเป็นความร้อนสะสม ส่งผลให้เนื้อพลาสติกไหม้เกรียม เกิดแก๊สสะสม และสร้างความเสียหายต่อโครงสร้างเชิงกลของชุดสกรูและกระบอกสูบอย่างรุนแรง 1. กลไกและผลกระทบเมื่อ แรงดันย้อนกลับ (Back Pressure) สูงเกินพิกัด เมื่อพลาสติกถูกลำเลียงเข้าสู่ร่องเกลียว

เรียนรู้หลักการออกแบบ Transition Zone เพื่อการส่งผ่านความร้อนที่ดีขึ้น ช่วยควบคุมแรงเฉือน เพิ่มประสิทธิภาพการหลอม และลดการใช้พลังงานในโรงงานพลาสติก
คุณสมบัติและข้อมูลทางเทคนิค

การออกแบบ Transition Zone เพื่อการส่งผ่านความร้อนที่ดีขึ้น

การออกแบบ Transition Zone เพื่อการส่งผ่านความร้อนที่ดีขึ้น ถือเป็นหัวใจสำคัญทางวิศวกรรมการผลิตพลาสติกที่ช่วยแก้ปัญหาการหลอมเหลวไม่สมบูรณ์และลดความเค้นสะสมในสายการผลิตได้อย่างยั่งยืน ในกระบวนการฉีดและรีดพลาสติก ช่วงร่องเกลียวอัดตัวนี้ทำหน้าที่หลอมเม็ดพลาสติกแข็งให้กลายเป็นน้ำพลาสติกเนื้อเนียน หากปรับสัดส่วนมุมเกลียวและความลึกร่องอย่างแม่นยำ โรงงานจะสามารถควบคุมพลังงานความร้อนได้อย่างสมดุล ส่งผลให้ประหยัดพลังงานไฟฟ้าและลดอัตราการเกิดของเสียได้อย่างเห็นผลชัดเจน 1. กลไกการเกิดความร้อนในกระบวนการหลอมพลาสติก ในระบบสกรูและกระบอกสูบ ความร้อนที่ใช้ในการหลอมเม็ดพลาสติกไม่ได้มาจากฮีทเตอร์ภายนอกเพียงอย่างเดียว แต่เกิดจากการทำงานร่วมกันของสองแหล่งพลังงานหลัก ความร้อนจากการนำความร้อน (Conductive Heat) ความร้อนภายนอกถูกส่งผ่านจากผนังกระบอกสูบเข้าไปยังเนื้อพลาสติก โดยอาศัยการนำความร้อนของแผ่นทำความร้อนรอบกระบอก

การควบคุม Shear Stress
คุณสมบัติและข้อมูลทางเทคนิค

การควบคุม Shear Stress ที่เหมาะสมผ่านการออกแบบ Flight สกรู

ในกระบวนการแปรรูปพลาสติกทั้งงานฉีดและงานรีด การควบคุม Shear Stress ให้อยู่ในระดับที่เหมาะสมถือเป็นหัวใจสำคัญทางวิศวกรรมที่กำหนดทั้งคุณภาพของพอลิเมอร์หลอมและอายุการใช้งานของเครื่องจักร หากแรงเฉือนหรือความเค้นเฉือนในร่องเกลียวสูงเกินไป โซ่โมเลกุลของพอลิเมอร์จะถูกทำลายจนเกิดการเสื่อมสภาพ เกิดจุดไหม้ หรือสีเพี้ยน ในทางตรงกันข้าม หากแรงเฉือนต่ำเกินไป กระบวนการหลอมจะไม่สมบูรณ์และเกิดปัญหาเม็ดพลาสติกหลอมไม่หมดหลุดไปยังหัวดาย ดังนั้น การทำความเข้าใจโครงสร้างทางเรขาคณิตของสันเกลียวสกรู (Flight Design) จึงเป็นกุญแจสำคัญในการปรับสมดุลพลังงานกลให้กลายเป็นความร้อนที่พอเหมาะ กลไกของ Shear Stress

การควบคุมกระบวนการผลิตพลาสติก
คุณสมบัติและข้อมูลทางเทคนิค

การควบคุมกระบวนการผลิตพลาสติก จากช่างเก่งๆยาก

หาช่างเก่งๆ ยาก งานมีปัญหาบ่อยเมื่อเปลี่ยนคนคุม ในอุตสาหกรรมการผลิตพลาสติก ความผันผวนของคุณภาพชิ้นงานมักเกิดขึ้นเสมอเมื่อเกิดการเปลี่ยนกะหรือเปลี่ยนคนคุมเครื่อง ดังนั้น การแก้ปัญหาเรื่อง การควบคุมกระบวนการผลิตพลาสติก จึงเป็นภารกิจเร่งด่วนของผู้บริหารโรงงานทุกคน อย่างไรก็ตาม หลายโรงงานยังคงพึ่งพาเพียงทักษะเฉพาะตัวของช่างเก่าแก่ ซึ่งมีความเสี่ยงสูงมากเมื่อเกิดการลาออกหรือโยกย้ายตำแหน่ง นอกจากนี้ การปรับตั้งค่าพารามิเตอร์แบบลองผิดลองถูกโดยขาดมาตรฐานทางวิศวกรรม ยังส่งผลให้อัตราของเสียพุ่งสูงขึ้นอย่างต่อเนื่อง ด้วยเหตุนี้ การวางระบบเครื่องจักรและชุดสกรูกระบอกสูบให้ทำงานได้อย่างเสถียร จึงเป็นรากฐานสำคัญที่จะช่วยให้สายการผลิตเดินหน้าได้อย่างราบรื่นและมีกำไรเติบโตอย่างมั่นคง สาเหตุที่ทำให้คุณภาพแกว่งเมื่อเปลี่ยนช่างคุมเครื่อง ปัญหาชิ้นงานไม่ได้มาตรฐานเมื่อเปลี่ยนผู้ปฏิบัติงานหน้าเตา

ปัญหา Feed Bridging
คุณสมบัติและข้อมูลทางเทคนิค

ปัญหา Feed Bridging ทำไมเติมเท่าไหร่ก็ไม่เต็ม?

ในอุตสาหกรรมการผลิตพลาสติก การหยุดชะงักของเครื่องจักรเพียงไม่กี่นาทีอาจหมายถึงการสูญเสียรายได้จำนวนมหาศาล ดังนั้น การทำความเข้าใจและจัดการกับ ปัญหา Feed Bridging จึงเป็นสิ่งสำคัญอย่างยิ่งสำหรับวิศวกรและผู้จัดการโรงงานทุกคน อย่างไรก็ตาม ปรากฏการณ์เครื่องไม่กินเนื้อพลาสติกนี้มักถูกมองข้ามจนกว่าจะสร้างความเสียหายอย่างรุนแรงต่อสายการผลิต นอกจากนี้ อาการอุดตันบริเวณคอรับวัตถุดิบยังเป็นสาเหตุหลักที่ทำให้เครื่องจักรทำงานโดยไม่มีพลาสติกหล่อเลี้ยง (Dry Running) ยิ่งไปกว่านั้น มันยังส่งผลเสียต่อชิ้นส่วนฮาร์ดแวร์ภายในอย่างรุนแรง ด้วยเหตุนี้ บทความนี้จะพาทุกท่านไปเจาะลึกถึงสาเหตุที่แท้จริงและวิธีการแก้ไขอุปสรรคตัวร้ายนี้อย่างยั่งยืน ทำความเข้าใจ ปัญหา

Scroll to Top