
ในอุตสาหกรรมพลาสติกปัจจุบัน กระบวนการผลิตฟิล์มเป่า ถือเป็นเทคโนโลยีหัวใจหลักที่ขับเคลื่อนการผลิตบรรจุภัณฑ์ทั่วโลก อย่างไรก็ตาม การควบคุมความเสถียรของเครื่องจักรเพื่อให้ได้แผ่นฟิล์มที่บางสม่ำเสมอและมีความเหนียวทนทานนั้นไม่ใช่เรื่องง่าย นอกจากนี้ การขาดความเข้าใจในพฤติกรรมการไหลของเรซินมักนำไปสู่ปัญหาคอขวดและอัตราของเสียที่พุ่งสูงขึ้น ยิ่งไปกว่านั้น การฝืนเดินเครื่องโดยไม่ปรับตั้งค่าพารามิเตอร์ให้สอดคล้องกับคุณสมบัติของเม็ดพลาสติก ย่อมส่งผลกระทบต่อทั้งกำไรและอายุการใช้งานของสกรูกระบอกสูบ ท้ายที่สุด บทความนี้จะพาคุณเจาะลึกถึงหลักวิศวกรรมที่ซ่อนอยู่เบื้องหลังการเป่าฟิล์ม เพื่อช่วยให้โรงงานของคุณสามารถยกระดับกำลังการผลิตได้อย่างตรงไปตรงมา
หลักการทำงานของ กระบวนการผลิตฟิล์มเป่า เชิงวิศวกรรม
การสร้างแผ่นฟิล์มที่สมบูรณ์แบบต้องอาศัยการทำงานที่สอดประสานกันของชิ้นส่วนเครื่องจักรทั้งหมด ดังนั้น การทำความเข้าใจแต่ละขั้นตอนอย่างละเอียดจะช่วยให้วิศวกรสามารถป้องกันปัญหาหน้าเตาได้อย่างรัดกุม
การหลอมละลายและการสูบฉีด (Melting and Pumping)
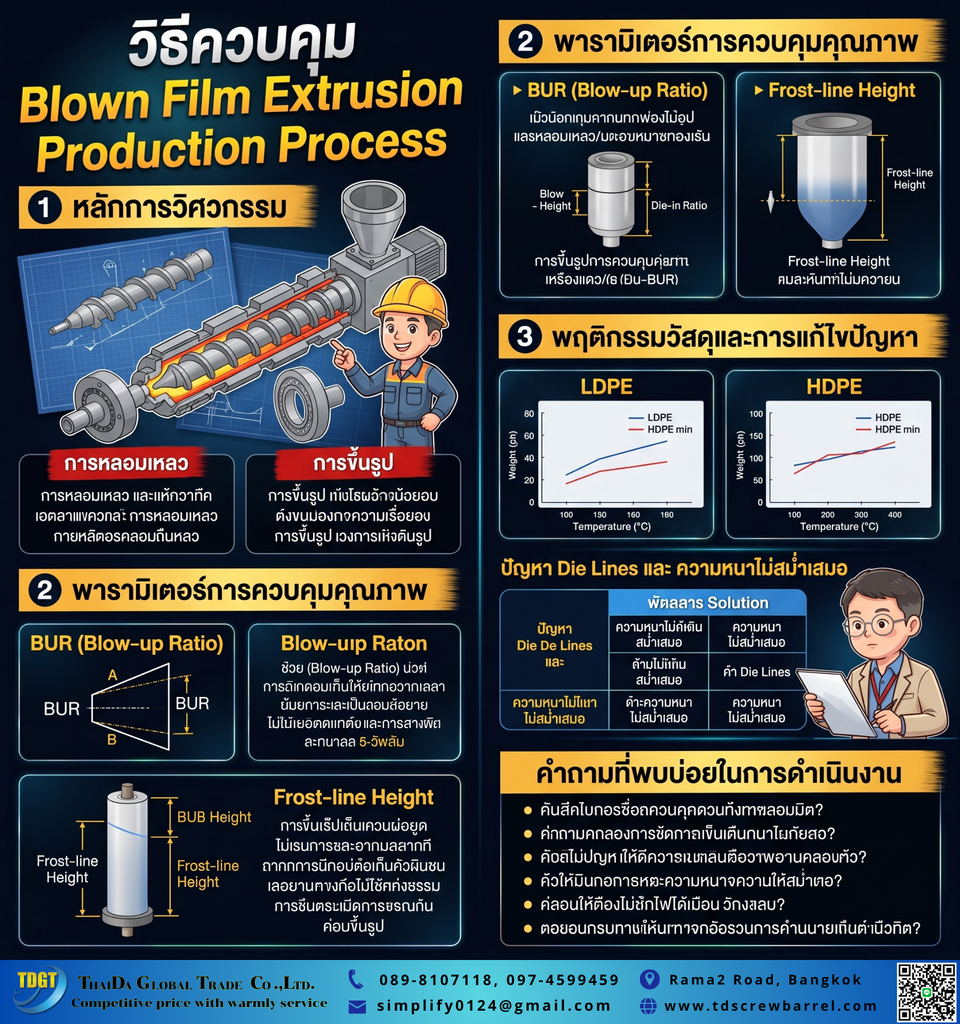
เมื่อเม็ดพลาสติกเข้าสู่กระบอกสูบ ฮีทเตอร์และแรงเฉือนจากสกรูจะทำหน้าที่หลอมละลายพลาสติกให้กลายเป็นของเหลว อย่างไรก็ตาม สกรูต้องได้รับการออกแบบมาให้เหมาะสมกับความหนืดของวัสดุเพื่อป้องกันการเกิดความร้อนสะสม (Shear Heat) ที่มากเกินไป นอกจากนี้ การควบคุมอุณหภูมิหลอมเหลว (Melt Temperature) ให้เสถียรจะช่วยให้ปริมาตรการสูบฉีดพลาสติกเข้าสู่หัวดายมีความสม่ำเสมอ ยิ่งไปกว่านั้น หากพลาสติกหลอมละลายไม่สมบูรณ์ ก้อนพลาสติกแข็งที่ตกค้างจะเข้าไปขัดขวางการไหลและทำให้เกิดรอยตำหนิบนแผ่นฟิล์มในที่สุด
การเป่าขยายและการขึ้นรูป (Blowing and Forming)
พลาสติกหลอมเหลวจะถูกรีดออกจากหัวดายวงแหวน (Annular Die) ในลักษณะของท่อทรงกระบอก ในขณะเดียวกัน อากาศจะถูกอัดเข้าไปภายในท่อเพื่อเป่าขยายฟิล์มให้ได้ขนาดตามที่ต้องการ ท้ายที่สุด ท่อพลาสติกนี้จะถูกดึงขึ้นไปด้านบนพร้อมกับถูกเป่าลมเย็นจากวงแหวนลม (Air Ring) เพื่อลดอุณหภูมิและทำให้พลาสติกแข็งตัวอย่างรวดเร็ว
ปัจจัยควบคุมคุณภาพใน กระบวนการเป่าฟิล์ม
การปรับแต่งพารามิเตอร์หน้างานมีความสำคัญอย่างยิ่งต่อคุณสมบัติทางกลและรูปลักษณ์ของชิ้นงาน เพราะฉะนั้น ช่างคุมเครื่องจำเป็นต้องเข้าใจความสัมพันธ์ของตัวแปรเหล่านี้
อัตราส่วนการเป่าขยาย (Blow-up Ratio หรือ BUR)
BUR คืออัตราส่วนระหว่างเส้นผ่านศูนย์กลางของฟิล์มที่ถูกเป่าขยายเทียบกับเส้นผ่านศูนย์กลางของหัวดาย ดังนั้น ค่านี้จะเป็นตัวกำหนดการจัดเรียงตัวของโมเลกุลในทิศทางขวาง (Transverse Direction) อย่างไรก็ตาม การปรับเพิ่มค่า BUR จะช่วยเพิ่มความเหนียวและลดปัญหาฟิล์มฉีกขาดง่าย ในทางกลับกัน หากเป่าขยายมากเกินไปโดยที่พลาสติกมีค่าความแข็งแรงของสารหลอม (Melt Strength) ต่ำ ท่อฟิล์มอาจเกิดการแกว่งตัวและแตกออกได้
การควบคุมเส้นเยือกแข็ง (Frost-line Height)
เส้นเยือกแข็งคือจุดที่พลาสติกหลอมเหลวเปลี่ยนสถานะกลายเป็นของแข็งอย่างสมบูรณ์ ซึ่งสามารถสังเกตได้จากความขุ่นที่เกิดขึ้นบนแผ่นฟิล์ม ยิ่งไปกว่านั้น ระดับความสูงของเส้นเยือกแข็งมีผลโดยตรงต่อความใส (Clarity) และความเงางาม (Gloss) ของผลิตภัณฑ์ นอกจากนี้ การเพิ่มความเร็วของลมเย็นจะช่วยกดเส้นเยือกแข็งให้ต่ำลง ส่งผลให้ผลึกพลาสติกมีขนาดเล็กลงและฟิล์มมีความใสมากขึ้น ท้ายที่สุด การรักษาเส้นเยือกแข็งให้นิ่งสนิทคือหัวใจของการควบคุมความหนาฟิล์มให้สม่ำเสมอ
การเลือกใช้วัสดุใน กระบวนการผลิตฟิล์มเป่า
เรซินแต่ละชนิดมีพฤติกรรมการไหลและคุณสมบัติทางความร้อนที่แตกต่างกัน ด้วยเหตุนี้ การเลือกใช้สกรูกระบอกสูบให้สัมพันธ์กับวัสดุจึงเป็นสิ่งที่หลีกเลี่ยงไม่ได้
คุณสมบัติของ Low-Density Polyethylene (LDPE)
LDPE มีโครงสร้างโมเลกุลแบบกิ่งก้านสาขายาว (Long-chain Branching) ซึ่งช่วยเพิ่มความแข็งแรงให้กับพลาสติกขณะหลอมเหลว ดังนั้น พลาสติกชนิดนี้จึงทนทานต่อการเป่าขยายได้ดีเยี่ยมและฟิล์มมีความเสถียรสูง อย่างไรก็ตาม โครงสร้างกิ่งก้านนี้ทำให้ LDPE มีพฤติกรรมความหนืดแบบเฉือนลดลง (Shear-thinning) อย่างชัดเจน นอกจากนี้ มอเตอร์ของเครื่องอัดรีดจึงไม่ต้องออกแรงบิดมากนักเมื่อทำงานที่ความเร็วรอบสูง
ข้อจำกัดของ High-Density Polyethylene (HDPE)
HDPE เป็นพลาสติกที่มีโครงสร้างโมเลกุลแบบเส้นตรง ทำให้ฟิล์มที่ได้มีความทนทานต่อแรงดึงสูงและป้องกันการซึมผ่านของความชื้นได้ดี ในทางตรงกันข้าม HDPE มีค่าความแข็งแรงของสารหลอมค่อนข้างต่ำ ท่อฟิล์มจึงมีโอกาสฉีกขาดง่ายระหว่างการเป่าขยาย ยิ่งไปกว่านั้น ความหนืดของ HDPE ไม่ค่อยลดลงเมื่อได้รับแรงเฉือน ส่งผลให้เครื่องจักรต้องทำงานหนักและใช้พลังงานสูงขึ้น เพราะฉะนั้น การผสม LDPE ลงไปเล็กน้อยจะช่วยแก้ปัญหาคอขวดในการผลิตได้อย่างมีนัยสำคัญ
การบำรุงรักษาและแก้ปัญหาหน้าเตา
เพื่อรักษาอัตราการผลิตให้ได้ตามเป้าหมาย การเฝ้าระวังความผิดปกติและแก้ไขอย่างเป็นระบบจึงมีความสำคัญอย่างยิ่ง
การกำจัดรอยเส้นและจุดดำบนแผ่นฟิล์ม
รอยเส้น (Die Lines) มักเกิดจากสิ่งสกปรกตกค้างหรือรอยขีดข่วนบริเวณปลายปากดาย ดังนั้น การขัดทำความสะอาดอย่างสม่ำเสมอและการใช้แผ่นกรอง (Screen Pack) ที่เหมาะสมจะช่วยป้องกันปัญหานี้ได้ อย่างไรก็ตาม หากพบจุดดำฝังอยู่ในเนื้อฟิล์ม สาเหตุมักมาจากการออกแบบสกรูที่มีจุดอับ (Dead Spots) ทำให้พลาสติกไปสะสมและไหม้เกรียม ท้ายที่สุด การปรึกษาวิศวกรเพื่อปรับวาดแบบ Drawing ของสกรูใหม่คือทางออกที่คุ้มค่าและยั่งยืน
การแก้ไขปัญหาความหนาฟิล์มแกว่ง
ความหนาที่ไม่สม่ำเสมออาจเกิดจากอุณหภูมิหลอมเหลวที่ไม่นิ่งหรือเกิดช่องว่างการสึกหรอในกระบอกสูบ ยิ่งไปกว่านั้น เมื่อเกิดระยะห่าง (Clearance) มากเกินไป พลาสติกจะไหลย้อนกลับทำให้แรงดันหน้าดายตกลง นอกจากนี้ การอัปเกรดระบบให้ความร้อนเป็น Nano Infrared Heater จะช่วยกักเก็บอุณหภูมิได้นิ่งสนิท ลดปัญหาการแกว่งตัวของพลาสติก และยกระดับประสิทธิภาพของกระบวนการเป่าฟิล์มได้อย่างเป็นรูปธรรม
คำถามที่พบบ่อย (FAQ)
Q1: เส้นเยือกแข็ง (Frost-line) มีความสำคัญอย่างไรในการเป่าฟิล์ม? A: เส้นเยือกแข็งคือจุดที่พลาสติกเปลี่ยนจากของเหลวใสเป็นของแข็งที่ขุ่นมัว อย่างไรก็ตาม การควบคุมเส้นเยือกแข็งให้นิ่งและอยู่ในระดับที่เหมาะสมจะช่วยกำหนดขนาดของผลึกพลาสติก นอกจากนี้ ยังส่งผลโดยตรงต่อความใส ความเงางาม และความหนาที่สม่ำเสมอของแผ่นฟิล์ม
Q2: อัตราส่วนการเป่าขยาย (BUR) คืออะไรและมีผลอย่างไร? A: BUR คือสัดส่วนระหว่างเส้นผ่านศูนย์กลางของลูกโป่งฟิล์มกับขนาดปากดาย ดังนั้น การเพิ่มค่า BUR จะช่วยยืดและจัดเรียงโมเลกุลในแนวขวาง ทำให้แผ่นฟิล์มมีความเหนียวและต้านทานการฉีกขาดได้ดีขึ้น ยิ่งไปกว่านั้น ค่า BUR ที่เหมาะสมมักอยู่ระหว่าง 1.5:1 ถึง 3.5:1 ขึ้นอยู่กับชนิดพลาสติก
Q3: ทำไม LDPE จึงเป่าฟิล์มได้ง่ายกว่า HDPE? A: เนื่องจาก LDPE มีโครงสร้างโมเลกุลแบบกิ่งยาว (Long-chain Branching) ซึ่งช่วยเพิ่มค่าความแข็งแรงขณะหลอมเหลว (Melt Strength) ในทางกลับกัน HDPE มีโครงสร้างเส้นตรงที่ทำให้เนื้อพลาสติกเหลวฉีกขาดง่ายขณะถูกเป่าลมขยาย ท้ายที่สุด การผสม LDPE ลงใน HDPE จะช่วยเพิ่มความเสถียรของลูกโป่งฟิล์มได้อย่างดี
Q4: ปัญหารอยเส้นขนานยาว (Die Lines) บนฟิล์มเกิดจากอะไร? A: รอยเส้นเหล่านี้มักเกิดจากการมีเศษพลาสติกไหม้หรือสิ่งสกปรกไปติดค้างอยู่ที่บริเวณปากดาย (Die Lip) นอกจากนี้ การมีรอยขูดขีดบนผิวโลหะของปากดายก็ทำให้เกิดรอยได้เช่นกัน เพราะฉะนั้น การดูแลความสะอาดและการเลือกใช้วัสดุเคลือบแข็งบริเวณดายจึงมีความจำเป็น
Q5: ความผิดปกติของอุณหภูมิหน้าเตาส่งผลต่อการผลิตฟิล์มอย่างไร? A: หากอุณหภูมิไม่คงที่ ความหนืดของพลาสติกจะแกว่งไปมา ทำให้แรงดันในการสูบฉีดพลาสติกเข้าหัวดายไม่สม่ำเสมอ ด้วยเหตุนี้ ฟิล์มที่ออกมาจะมีความหนาบางสลับกันและไม่ได้ขนาดตามสเปก ท้ายที่สุด การเปลี่ยนมาใช้ฮีทเตอร์แบบนาโนจะช่วยแก้ปัญหานี้และช่วยประหยัดพลังงาน