
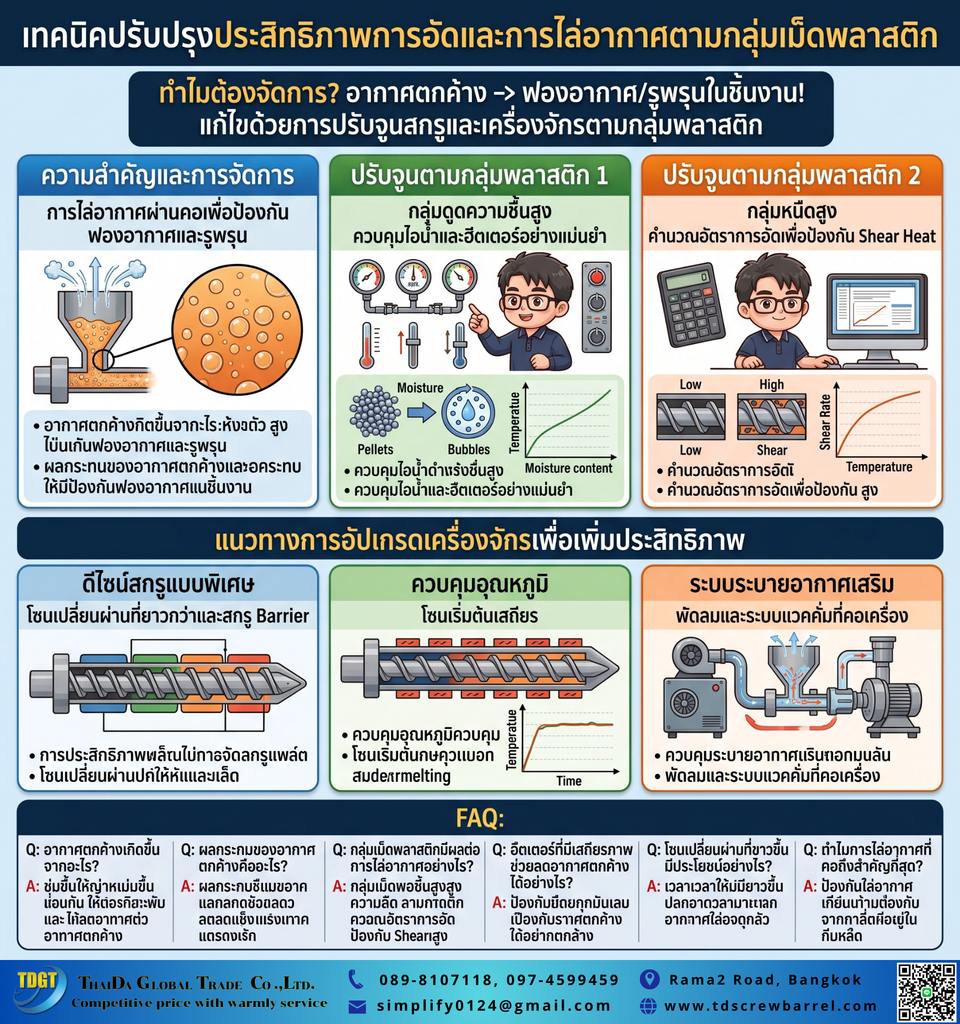
ในกระบวนการอัดรีดและฉีดพลาสติก ปัญหา ไล่ฟองอากาศ ชิ้นงานเป็นรูพรุน ถือเป็นความท้าทายทางวิศวกรรมที่ผู้ประกอบการหลายท่านต้องเผชิญอย่างหลีกเลี่ยงไม่ได้ ดังนั้น การทำความเข้าใจถึงสาเหตุที่แท้จริงหน้าเตาจึงเป็นสิ่งสำคัญสูงสุด อย่างไรก็ตาม หลายโรงงานมักแก้ปัญหาด้วยการปรับความเร็วรอบสกรูเพียงอย่างเดียว ซึ่งมักจะเป็นการแก้ปัญหาที่ปลายเหตุ นอกจากนี้ การที่อากาศหรือสารระเหยตกค้างอยู่ในระบบจะส่งผลให้ชิ้นงานสูญเสียคุณสมบัติทางกลอย่างรุนแรง ยิ่งไปกว่านั้น หากปล่อยให้ปัญหานี้ลุกลาม ต้นทุนการผลิตและอัตราของเสียจะพุ่งสูงขึ้นอย่างรวดเร็ว ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณไปเจาะลึกถึงเทคนิคการจัดการและปรับปรุงสกรูกระบอกสูบอย่างตรงไปตรงมา เพื่อคืนประสิทธิภาพสูงสุดให้กับเครื่องจักรของคุณครับ
สาเหตุทางวิศวกรรมที่ทำให้ ไล่ฟองอากาศ ชิ้นงานเป็นรูพรุน
ในความเป็นจริง การเกิดฟองอากาศมักเริ่มต้นตั้งแต่กระบวนการป้อนวัตถุดิบไปจนถึงการหลอมละลาย เพราะฉะนั้น การวิเคราะห์พฤติกรรมการไหลและการบีบอัดของพลาสติกจึงเป็นสิ่งจำเป็นในการหาวิธีป้องกัน
ความชื้นและสารระเหยสะสมในวัตถุดิบ
เรซินบางชนิดมีคุณสมบัติดูดความชื้นจากอากาศได้ดีเยี่ยม ดังนั้น เมื่อเม็ดพลาสติกเข้าสู่กระบอกสูบที่มีความร้อนสูง ความชื้นจะเปลี่ยนสถานะเป็นไอน้ำทันที อย่างไรก็ตาม ไอน้ำเหล่านี้ต้องการพื้นที่ในการขยายตัว นอกจากนี้ หากการออกแบบร่องเกลียวสกรูไม่สามารถรีดอากาศย้อนกลับไปที่คอเครื่อง (Feed Throat) ได้ ไอน้ำจะถูกกักขังอยู่ในมวลพลาสติกหลอมเหลว ยิ่งไปกว่านั้น ปรากฏการณ์นี้คือจุดเริ่มต้นที่ทำให้ ไล่ฟองอากาศ ชิ้นงานเป็นรูพรุน อย่างชัดเจน ท้ายที่สุด การอบไล่ความชื้นก่อนนำเม็ดพลาสติกเข้าเครื่องจึงเป็นข้อควรระวังอันดับแรก
การออกแบบอัตราส่วนการบีบอัดที่ไม่เหมาะสม
อัตราส่วนการบีบอัด (Compression Ratio) มีความสำคัญอย่างยิ่งต่อการผลักดันอากาศออกจากระบบ ในทางกลับกัน หากร่องเกลียวในโซนป้อน (Feed Zone) มีความลึกไม่สัมพันธ์กับความหนาแน่นรวม (Bulk Density) ของวัสดุ การดันอากาศย้อนกลับจะทำได้ยาก ด้วยเหตุนี้ อากาศที่หลุดรอดเข้าไปในโซนหลอมละลาย (Transition Zone) จะแทรกซึมเข้าสู่เนื้องาน นอกจากนี้ การใช้สกรูมาตรฐานทั่วไป (General Purpose) กับพลาสติกวิศวกรรมมักก่อให้เกิดปัญหานี้ เพราะฉะนั้น การคำนวณและออกแบบสกรูให้แมตช์กับเรซินจึงเป็นทางออกที่ยั่งยืน
ผลกระทบเมื่อเกิดปัญหา ไล่ฟองอากาศ ชิ้นงานเป็นรูพรุน หน้าเตา
การประเมินความเสียหายจากการตกค้างของฟองอากาศจะช่วยให้เราเห็นความสำคัญของการแก้ปัญหาอย่างเป็นระบบ ดังนั้น เราจึงต้องพิจารณาผลกระทบในเชิงคุณภาพและต้นทุนควบคู่กันไป
ความแข็งแรงทางกลและคุณภาพผิวลดลง
เมื่อเกิดปัญหา ไล่ฟองอากาศ ชิ้นงานเป็นรูพรุน รูพรุนที่ซ่อนอยู่ภายในจะทำหน้าที่เป็นจุดรวมความเค้น (Stress Concentrators) อย่างไรก็ตาม เมื่อชิ้นงานรับแรงกระแทกหรือแรงดึง รอยร้าวจะเริ่มต้นจากจุดรูพรุนเหล่านี้อย่างรวดเร็ว นอกจากนี้ ผิวชิ้นงานอาจสูญเสียความเรียบเนียนและเกิดรอยตำหนิ ยิ่งไปกว่านั้น การสูญเสียคุณสมบัติทางกลมักทำให้ลูกค้าปฏิเสธการรับสินค้า ท้ายที่สุด โรงงานต้องแบกรับภาระของเสีย (Scrap) ที่เพิ่มขึ้นอย่างสูญเปล่า
ความดันหน้าดาย (Head Pressure) แกว่งตัว
ฟองอากาศที่ขยายตัวเมื่อเจอความร้อนสูงจะทำให้แรงดันในการสูบฉีดพลาสติกไม่เสถียร ในทางตรงกันข้าม การรักษาแรงดันให้นิ่งคือหัวใจของการควบคุมขนาดชิ้นงานพลาสติก ด้วยเหตุนี้ เมื่อแรงดันแกว่งไปมา มิติความกว้างและความหนาของชิ้นงานก็จะผิดเพี้ยนตามไปด้วย นอกจากนี้ มอเตอร์ของเครื่องอัดรีดจะต้องทำงานหนักขึ้นเพื่อรักษาสมดุล ท้ายที่สุด การกำจัดอากาศออกจากระบบจึงเป็นการรักษาความเสถียรของกระบวนการผลิตทั้งระบบ
แนวทางอัปเกรดเครื่องจักรแก้ปัญหา ไล่ฟองอากาศ เมื่อชิ้นงานเป็นรูพรุน
การพลิกวิกฤตหน้าเตาให้เป็นโอกาสสามารถทำได้ด้วยการอัปเกรดชิ้นส่วนเครื่องจักรหลัก ดังนั้น การทำงานร่วมกับทีมวิศวกรที่รู้ลึกและพร้อมให้คำปรึกษาอย่างตรงไปตรงมาจึงเป็นทางเลือกที่คุ้มค่า (Reasonable Cost) ที่สุด
การประยุกต์ใช้สกรูแบบสองสเตจ (Two-Stage Screw)
สำหรับพลาสติกที่มีความชื้นหรือสารระเหยสูง การอัปเกรดเป็นสกรูแบบสองสเตจร่วมกับระบบระบายอากาศ (Degassing) คือทางออกที่ยอดเยี่ยม อย่างไรก็ตาม สกรูชนิดนี้จะถูกออกแบบให้มีโซนลดความดัน (Decompression Zone) บริเวณช่องระบายก๊าซ นอกจากนี้ การออกแบบสเตจที่สองให้มีความสามารถในการสูบฉีด (Pumping Capacity) เร็วกว่าสเตจแรก จะช่วยป้องกันไม่ให้พลาสติกล้นออกทางช่องระบาย (Vent Bleed) ยิ่งไปกว่านั้น การให้ทีมวิศวกรเข้า “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อจัดทำ Drawing ที่เที่ยงตรง จะช่วยให้การ ไล่ฟองอากาศ เมื่อชิ้นงานเป็นรูพรุน ถูกจัดการได้อย่างสมบูรณ์แบบภายใต้มาตรฐานระดับโลก (Zhejiang Jinteng)
การควบคุมความหนืดด้วยฮีทเตอร์นาโน
การรักษาสมดุลความหนืดของพลาสติกมีผลโดยตรงต่อการรีดอากาศ ในความเป็นจริง หากอุณหภูมิหน้าเตาแกว่งไปมา พลาสติกอาจหลอมเหลวเร็วเกินไปจนไปเคลือบติดร่องเกลียวและกักขังอากาศไว้ด้านใน ดังนั้น การเปลี่ยนมาใช้นวัตกรรม Nano Infrared Heater ที่มาพร้อมฉนวน Airgel จะช่วยล็อกความร้อนให้นิ่งสนิท อย่างไรก็ตาม นอกจากการควบคุมความหนืดได้อย่างแม่นยำเพื่อไล่อากาศแล้ว รังสีอินฟราเรดยังช่วยลดภาระมอเตอร์ได้อย่างมหาศาล นอกจากนี้ โรงงานยังสามารถลดค่าไฟได้ถึง 15-40% ท้ายที่สุด การประหยัดพลังงานนี้จะช่วยให้คุณถึงจุดคุ้มทุนได้อย่างรวดเร็ว
คำถามที่พบบ่อย (FAQ)
Q1: สาเหตุหลักที่ทำให้ ไล่ฟองอากาศ เมื่อชิ้นงานเป็นรูพรุน คืออะไร? A: โดยส่วนใหญ่มักเกิดจากความชื้นสะสมในเม็ดพลาสติกและการออกแบบสกรูกระบอกสูบที่ไม่สัมพันธ์กับอัตราการบีบอัด (Compression Ratio) ของวัสดุ อย่างไรก็ตาม หากอากาศไม่ถูกรีดกลับไปที่คอเครื่อง มันจะแทรกซึมเข้าสู่เนื้องาน นอกจากนี้ อุณหภูมิหลอมเหลวในโซนป้อนที่สูงเกินไปก็อาจทำให้พลาสติกกักขังอากาศไว้ด้านในได้เช่นกัน
Q2: การใช้ระบบระบายอากาศ (Degassing) บนสกรูมีหลักการทำงานอย่างไร? A: ระบบระบายอากาศทำงานร่วมกับสกรูแบบสองสเตจ (Two-Stage Screw) ดังนั้น เมื่อพลาสติกเดินทางมาถึงบริเวณช่องระบาย ร่องเกลียวจะถูกออกแบบให้ลึกขึ้นเพื่อลดความดันลงจนเกือบเป็นศูนย์ อย่างไรก็ตาม การลดความดันนี้ช่วยให้ก๊าซและไอน้ำหลุดออกจากมวลพลาสติกหลอมเหลวได้ นอกจากนี้ การต่อปั๊มสุญญากาศเสริมจะยิ่งเพิ่มประสิทธิภาพการไล่อากาศให้หมดจด
Q3: รูพรุนในชิ้นงานพลาสติกส่งผลกระทบต่อความแข็งแรงของผลิตภัณฑ์อย่างไร? A: รูพรุนที่ตกค้างจะทำหน้าที่เป็นจุดรวมความเค้น (Stress Concentrators) ในความเป็นจริง เมื่อชิ้นงานถูกดึงหรือรับแรงกระแทก รอยร้าวจะเริ่มต้นจากจุดฟองอากาศเหล่านี้อย่างรวดเร็ว ยิ่งไปกว่านั้น มันทำให้โครงสร้างของชิ้นงานเปราะบางและสูญเสียความทนทาน ท้ายที่สุด ชิ้นงานจะไม่ได้มาตรฐานและกลายเป็นของเสีย
Q4: นวัตกรรมฮีทเตอร์นาโนช่วยแก้ปัญหางานเป็นรูพรุนได้อย่างไร? A: เทคโนโลยี Nano Infrared Heater ช่วยล็อกอุณหภูมิหลอมเหลวของพลาสติกให้นิ่งสนิทด้วยฉนวน Airgel ระดับอวกาศ ดังนั้น ความหนืดของพลาสติกจึงเสถียรและไม่สวิงไปมา อย่างไรก็ตาม เมื่อความหนืดคงที่ การเคลื่อนที่ของมวลพลาสติกเพื่ออัดแน่นและผลักดันอากาศออกไปจึงทำได้อย่างสมดุล นอกจากนี้ ยังช่วยลดปัญหาแรงดันหน้าดายแกว่งตัวอีกด้วย
Q5: หากเจอปัญหาชิ้นงานเป็นรูพรุน ควรเริ่มต้นตรวจสอบและแก้ไขที่จุดใดก่อน? A: อันดับแรกควรตรวจสอบระบบเครื่องอบเม็ดพลาสติก (Hopper Dryer) ว่าไล่ความชื้นได้ตามอุณหภูมิและเวลาที่กำหนดหรือไม่ จากนั้นให้พิจารณาถึงความสึกหรอของสกรูกระบอกสูบ ดังนั้น การให้ทีมวิศวกรผู้เชี่ยวชาญลงพื้นที่เพื่อประเมินหน้างานและพิจารณาอัปเกรดดีไซน์สกรู จะช่วยแก้ปัญหาคอขวดนี้ได้อย่างตรงไปตรงมาและคุ้มค่าที่สุดครับ