
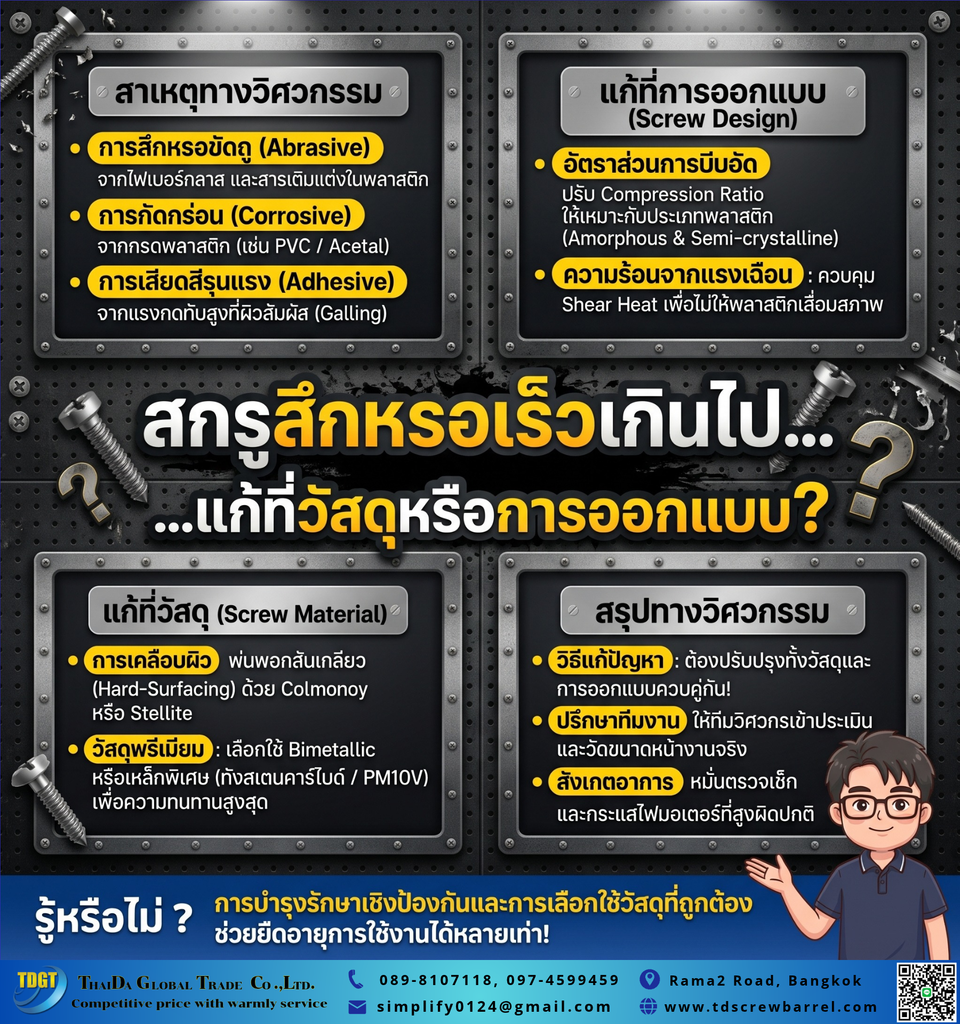
ในอุตสาหกรรมพลาสติกยุคปัจจุบัน ปัญหา สกรูสึกหรอเร็วเกินไป ถือเป็นความท้าทายที่ผู้ประกอบการและช่างหน้าเตาต้องเผชิญหน้าอยู่เสมอ อย่างไรก็ตาม เมื่อกำลังการผลิตตกลงหรือชิ้นงานพลาสติกไม่ได้สเปก คำถามที่มักตามมาคือ เราควรแก้ปัญหานี้ที่การเลือกใช้วัสดุ (Material) หรือการออกแบบสกรูกระบอกสูบ (Screw Design) กันแน่ นอกจากนี้ การฝืนใช้เครื่องจักรที่มีรอยสึกหรอย่อมทำให้มอเตอร์ต้องรับภาระหนักและกินกระแสไฟฟ้าสูงขึ้น ยิ่งไปกว่านั้น ชิ้นงานพลาสติกอาจเกิดรอยไหม้ดำหรือมีสิ่งเจือปนหลุดรอดออกมา ท้ายที่สุด บทความนี้จากทีมวิศวกร TDGT จะพาคุณเจาะลึกถึงสาเหตุเชิงวิศวกรรมและแนวทางแก้ไขปัญหาอย่างตรงไปตรงมา เพื่อยืดอายุการใช้งานและลดต้นทุนแฝงในสายการผลิตพลาสติกครับ
สาเหตุทางวิศวกรรมที่ทำให้ สกรูสึกหรอเร็วเกินไป ในกระบวนการผลิต
การวิเคราะห์ต้นตอของปัญหานั้นต้องเริ่มต้นจากการทำความเข้าใจประเภทของความเสียหายที่เกิดขึ้นหน้าเตา ในความเป็นจริง การสึกหรอของสกรูแบ่งออกเป็นสามประเภทหลัก ซึ่งแต่ละประเภทมีสาเหตุกลไกและวิธีรับมือที่แตกต่างกันโดยสิ้นเชิง ดังนั้น การระบุชนิดของการสึกหรอจึงเป็นก้าวแรกที่สำคัญอย่างยิ่งในการวางแผนซ่อมบำรุง
การสึกหรอแบบขัดถู (Abrasive Wear) จากวัสดุผสม
เมื่อโรงงานต้องรีดหรือฉีดพลาสติกที่มีส่วนผสมของไฟเบอร์กลาส (Glass Fiber) แคลเซียมคาร์บอเนต ผงโลหะ หรือสารเติมแต่งที่มีความแข็งสูง การขูดขีดบนผิวโลหะย่อมเกิดขึ้นอย่างหลีกเลี่ยงไม่ได้ อย่างไรก็ตาม สารเสริมแรงเหล่านี้จะเข้าไปเสียดสีกับผิวโลหะบริเวณสันเกลียวสกรูและร่องเกลียว โดยเฉพาะในโซนหลอมละลาย (Transition Zone) นอกจากนี้ หากพลาสติกแข็งตัวหรือละลายไม่ทัน มันจะทำหน้าที่เสมือนกระดาษทรายที่ขัดถูผิวสกรูตลอดเวลา ยิ่งไปกว่านั้น ปรากฏการณ์การขัดถูนี้คือสาเหตุอันดับต้นๆ ที่ทำให้ สกรูสึกหรอเร็วเกินไป จนระยะห่าง (Clearance) ระหว่างสกรูกับผนังกระบอกกว้างเกินขีดจำกัด
การสึกหรอจากการกัดกร่อน (Corrosive Wear)
สารเคมีและก๊าซที่เกิดจากการหลอมพลาสติกบางชนิดสามารถสร้างสารประกอบที่เป็นกรดกัดกร่อนผิวโลหะได้อย่างรุนแรง ในทางกลับกัน พลาสติกจำพวก PVC จะปล่อยกรดไฮโดรคลอริก (HCl) ในขณะที่กลุ่ม Acetal จะปล่อยกรดฟอร์มิก และกลุ่ม Fluoroplastics จะปล่อยกรดไฮโดรฟลูออริก ด้วยเหตุนี้ การกัดกร่อนจึงเข้าไปทำลายโครงสร้างของเหล็ก ทำให้ผิวเคลือบเกิดรอยตามดหลุดร่อนและสึกหรอเร็วกว่าปกติ ท้ายที่สุด หากปล่อยให้พลาสติกกลุ่มนี้ค้างอยู่ในกระบอกสูบนานเกินไปโดยไม่มีการล้างเครื่อง (Purging) ที่ถูกต้อง ปฏิกิริยาเคมีจะเร่งให้ความเสียหายลุกลามอย่างรวดเร็ว
การสึกหรอจากการเสียดสี (Adhesive Wear หรือ Galling)
การสึกหรอประเภทนี้เกิดขึ้นเมื่อโลหะสองชิ้นเสียดสีกันด้วยแรงกดทับที่สูงมาก จนทำให้เนื้อโลหะจากชิ้นที่อ่อนกว่าหลุดติดไปกับโลหะที่แข็งกว่า ในความเป็นจริง สกรูในกระบอกสูบมีลักษณะถูกยึดเพียงด้านเดียว (Cantilevered) หากการหลอมพลาสติกทำได้ไม่ดีพอ ก้อนพลาสติกแข็งจะดันให้แกนสกรูเบียดเข้ากับผนังกระบอกสูบ ดังนั้น การเสียดสีอย่างรุนแรงนี้จะทำให้เกิดรอยขูดลึกและทำให้หน้าเตาพังทลายลงในระยะเวลาอันสั้น
สกรูสึกหรอเร็วเกินไป ควรแก้ที่การออกแบบ (Screw Design) หรือไม่?
หลายครั้งที่ผู้ประกอบการมุ่งเน้นไปที่การเปลี่ยนเกรดเหล็กเพียงอย่างเดียว แต่ลืมพิจารณาถึงโครงสร้างทางวิศวกรรมของตัวสกรู ในทางตรงกันข้าม การออกแบบที่ไม่สัมพันธ์กับพฤติกรรมการไหลของเรซินอาจเป็นตัวการที่สร้างความเสียหายตั้งแต่เริ่มต้น ท้ายที่สุด การวาดแบบ (Drawing) ที่เที่ยงตรงและแม่นยำจึงเป็นสิ่งที่มองข้ามไม่ได้หากต้องการปกป้องเครื่องจักร
การปรับอัตราส่วนการบีบอัด (Compression Ratio) ให้สัมพันธ์กับเรซิน
พลาสติกแต่ละชนิดมีคุณสมบัติการเปลี่ยนสถานะจากของแข็งเป็นของเหลวที่แตกต่างกัน อย่างไรก็ตาม พลาสติกอสัณฐาน (Amorphous) เช่น PC, PVC, ABS ต้องการความร้อนที่ค่อยเป็นค่อยไป จึงเหมาะกับสกรูที่มีโซนหลอมละลาย (Transition Zone) ยาวและอัตราส่วนการบีบอัดที่ต่ำกว่า นอกจากนี้ พลาสติกกึ่งผลึก (Crystalline) เช่น PE, PP, Nylon จะเปลี่ยนสถานะอย่างรวดเร็วเมื่อถึงจุดหลอมเหลว จึงต้องการโซนหลอมละลายที่สั้นและอัตราส่วนบีบอัดที่สูงกว่า ยิ่งไปกว่านั้น หากนำสกรูที่มีอัตราการบีบอัดสูงเกินไปมาใช้กับพลาสติกที่มีความหนืดสูง มอเตอร์จะต้องออกแรงบิดมหาศาลเพื่อบดก้อนพลาสติกแข็ง ทำให้สกรูเบียดกระบอกและเกิด Adhesive Wear ในที่สุด
การจัดการความร้อนจากแรงเฉือน (Shear Heat)
ดีไซน์สกรูที่ดุดันหรือมีช่องว่างตื้นเกินไปมักจะสร้างความร้อนจากแรงเฉือนสูงมาก ในความเป็นจริง ความร้อนที่ควบคุมไม่ได้นี้จะทำให้พลาสติกเสื่อมสภาพและเกิดก๊าซที่มีฤทธิ์กัดกร่อน ด้วยเหตุนี้ การปรับเปลี่ยนโครงสร้างร่องเกลียวเพื่อลดแรงเฉือนส่วนเกิน จะช่วยปกป้องผิวโลหะจากการถูกโจมตีทางเคมี ท้ายที่สุด การออกแบบหน้าเตาที่ดีจะช่วยประคองไม่ให้ สกรูสึกหรอเร็วเกินไป ได้อย่างยั่งยืน
การเลือกใช้วัสดุ (Screw Material) เพื่อยุติปัญหาหน้าเตาสึกหรอ
เมื่อต้องรับมือกับวัสดุที่มีความท้าทายสูง การพึ่งพาดีไซน์สกรูที่ถูกต้องเพียงอย่างเดียวอาจไม่เพียงพอ ดังนั้น การอัปเกรดเกรดเหล็กและเทคโนโลยีการเคลือบผิวจึงเข้ามามีบทบาทสำคัญในการสร้างเกราะป้องกันที่แข็งแกร่ง เพื่อรักษาระยะ Clearance ให้นิ่งสนิท
การเคลือบผิวและการพ่นพอกสันเกลียว (Hard-Surfacing)
การชุบแข็งแบบไนไตรด์ (Nitriding) เป็นวิธีมาตรฐานที่ช่วยเพิ่มความแข็งให้กับผิวโลหะได้ลึกประมาณ 0.007 ถึง 0.014 นิ้ว อย่างไรก็ตาม ชั้นเคลือบนี้อาจถูกทำลายได้ง่ายเมื่อเจอวัสดุที่มีความคม นอกจากนี้ การพ่นพอกสันเกลียว (Flight Hard-Surfacing) ด้วยโลหะผสมพิเศษ เช่น Colmonoy หรือ Stellite จะช่วยเสริมความแข็งแกร่งในจุดที่ต้องรับแรงเสียดสีหนักที่สุด ยิ่งไปกว่านั้น การเลือกเทคนิคเคลือบผิวให้ตรงกับชนิดของพลาสติก จะช่วยรับมือกับแรงต้านทานเชิงกลได้อย่างยอดเยี่ยม
การใช้วัสดุเกรดพรีเมียมและ Bimetallic
เหล็กมาตรฐาน (เช่น 4140) อาจรับมือกับพลาสติกทั่วไปได้ดี แต่เมื่อเจอกับไฟเบอร์กลาสระดับ 30% ขึ้นไปหรือเรซินที่มีฤทธิ์กัดกร่อน เหล็กเหล่านี้จะพังทลายอย่างรวดเร็ว ในทางกลับกัน การเลือกใช้วัสดุที่ ทนสึก / ทนกัดกร่อน เช่น เหล็กเครื่องมือเกรดพรีเมียม (PM9V, PM10V) หรือการใช้เทคโนโลยี Bimetallic (ที่มีส่วนผสมของทังสเตนคาร์ไบด์) จะช่วยสกัดกั้นการสึกหรอได้อย่างหมดจด ด้วยเหตุนี้ แม้การลงทุนเริ่มต้นจะสูงกว่า แต่ความคุ้มค่า (Reasonable Cost) และอายุการใช้งานในระยะยาวนั้นเหนือกว่าการใช้เหล็กเกรดธรรมดาอย่างเทียบไม่ติด
สรุป… แก้ที่วัสดุหรือการออกแบบจึงจะดีที่สุด?
คำตอบที่ถูกต้องตามหลักวิศวกรรมคือ “ต้องแก้ทั้งสองอย่างควบคู่กันไป” ครับ ในความเป็นจริง วัสดุที่แข็งแกร่งที่สุดอย่างทังสเตนคาร์ไบด์ก็อาจแตกหักหรือสึกหรอได้หากการออกแบบสกรูสร้างแรงต้านทางกลมหาศาล ในทางตรงกันข้าม สกรูที่ออกแบบมาอย่างสมบูรณ์แบบก็อาจพังได้หากใช้วัสดุที่ไม่สามารถทนทานต่อกรดกัดกร่อนจากพลาสติกได้ ดังนั้น การให้ทีมวิศวกรเข้า “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” เพื่อประเมินรอยสึกหรอและเก็บข้อมูลพฤติกรรมการไหลของพลาสติก จึงเป็นก้าวแรกที่สำคัญที่สุด อย่างไรก็ตาม การผสมผสานระหว่าง Drawing ที่เที่ยงตรงและชิ้นส่วนอะไหล่มาตรฐานระดับโลก (Zhejiang Jinteng) จะช่วยให้เครื่องจักรของคุณทำงานได้อย่างเต็มประสิทธิภาพ ท้ายที่สุด โรงงานจะสามารถลดอัตราของเสียและประหยัดพลังงานได้อย่างเป็นรูปธรรมครับ
คำถามที่พบบ่อย (FAQ)
Q1: ทำไมสกรูที่เพิ่งสั่งผลิตเปลี่ยนใหม่ถึงมีอาการ สกรูสึกหรอเร็วเกินไป อย่างเห็นได้ชัด? A: อาการนี้มักเกิดจากการที่สเปกวัสดุของสกรูไม่สัมพันธ์กับชนิดพลาสติกที่ใช้ครับ ในความเป็นจริง หากนำสกรูที่ทำจากเหล็กมาตรฐานไปรีดหรือฉีดพลาสติกผสมไฟเบอร์กลาส (Glass Fiber) หรือวัสดุที่มีฤทธิ์กัดกร่อนสูง สกรูจะเกิดการสึกหรอแบบขัดถูอย่างรุนแรงตั้งแต่เดือนแรกๆ ดังนั้น การอัปเกรดวัสดุให้ ทนสึก / ทนกัดกร่อน จึงเป็นทางออกที่ตรงจุดที่สุดครับ
Q2: ไฟเบอร์กลาส (Glass Fiber) ส่งผลต่อความเสียหายและการสึกหรอของสกรูอย่างไร? A: ไฟเบอร์กลาสเป็นวัสดุที่มีความแข็งและคมมากโดยธรรมชาติครับ อย่างไรก็ตาม เมื่อไฟเบอร์กลาสถูกหลอมรวมกับพลาสติกและถูกดันผ่านร่องเกลียวสกรูภายใต้แรงดันสูง มันจะทำหน้าที่คล้ายกระดาษทรายที่คอยขัดถูผิวโลหะตลอดเวลา นอกจากนี้ หากการออกแบบสกรูมีอัตราส่วนบีบอัดที่ไม่เหมาะสม แรงเสียดสีจะยิ่งทวีความรุนแรง ท้ายที่สุด การพ่นพอกสันเกลียวด้วยโลหะแข็งพิเศษจะช่วยป้องกันปัญหานี้ได้อย่างเด็ดขาดครับ
Q3: การลดความเร็วรอบสกรู (RPM) ช่วยแก้ปัญหาสกรูสึกหรอหน้าเตาได้หรือไม่? A: การลดรอบสกรูช่วยลดแรงเสียดสีและความร้อนจากแรงเฉือนได้เพียงชั่วคราวเท่านั้นครับ ในทางกลับกัน การแก้ปัญหาด้วยวิธีนี้จะทำให้ยอดการผลิตของโรงงานตกลงอย่างน่าเสียดาย ยิ่งไปกว่านั้น หากต้นตอมาจากดีไซน์สกรูที่ไม่แมตช์กับเรซิน การสึกหรอก็จะยังคงดำเนินต่อไป ท้ายที่สุด การปรับปรุง Drawing ใหม่ให้ตรงสเปกทางวิศวกรรมคือคำตอบที่ถาวรกว่าครับ
Q4: รอยสึกหรอของสกรูทำให้กำลังการผลิตและแรงดันหน้าดายตกลงได้อย่างไร? A: เมื่อสันเกลียวสกรูสึกหรอ ระยะห่าง (Clearance) ระหว่างสกรูกับผนังกระบอกสูบจะกว้างขึ้นครับ ดังนั้น พลาสติกหลอมเหลวแทนที่จะถูกดันไปข้างหน้า กลับเกิดการไหลย้อนกลับ (Leakage Flow) ข้ามสันเกลียว อย่างไรก็ตาม ปรากฏการณ์นี้ทำให้ปริมาณมวลพลาสติกที่ออกหน้าดายลดลง นอกจากนี้ มอเตอร์ยังต้องกินกระแสไฟเพิ่มขึ้นเพื่อพยายามปั่นชดเชยกำลังผลิตที่หายไปครับ
Q5: สกรูที่ชุบแข็งแบบไนไตรด์ (Nitriding) เพียงพอสำหรับการผลิตด้วยพลาสติกรีไซเคิลหรือไม่? A: การชุบไนไตรด์ช่วยเพิ่มความแข็งที่ผิวเหล็กได้ดีในระดับหนึ่งสำหรับพลาสติกเกรดบริสุทธิ์ครับ ในทางตรงกันข้าม พลาสติกรีไซเคิลมักมีสิ่งเจือปน ฝุ่น และเศษโลหะปะปนมาด้วย ซึ่งจะทำลายชั้นเคลือบไนไตรด์ที่บางเพียงไม่กี่มิลลิเมตรได้อย่างรวดเร็ว ด้วยเหตุนี้ การเลือกใช้เทคโนโลยี Bimetallic หรือเหล็กเกรด PM10V จะช่วยสร้างความทนทานที่คุ้มค่า (Reasonable Cost) กว่าในระยะยาวครับ
Q6: ควรให้วิศวกรผู้เชี่ยวชาญเข้าประเมินหน้างานเพื่อแก้ปัญหาสกรูสึกหรอเมื่อใด? A: ควรเรียกทีมช่างเข้าประเมินทันทีเมื่อพบว่ากำลังการผลิต (Throughput) ตกลงอย่างต่อเนื่องแม้มอเตอร์จะกินกระแสไฟ (Amp) เต็มที่แล้วก็ตามครับ นอกจากนี้ หากชิ้นงานพลาสติกเริ่มมีคราบไหม้หรือจุดดำปะปนออกมา นั่นคือสัญญาณเตือนอันตรายว่ามีจุดอับเกิดขึ้น ยิ่งไปกว่านั้น การให้ทีมวิศวกรเข้า “ดูหน้างานจริง” และ “เข้าวัดขนาดฟรี” จะช่วยวิเคราะห์ความเสียหายได้อย่างตรงไปตรงมาที่สุดครับ