
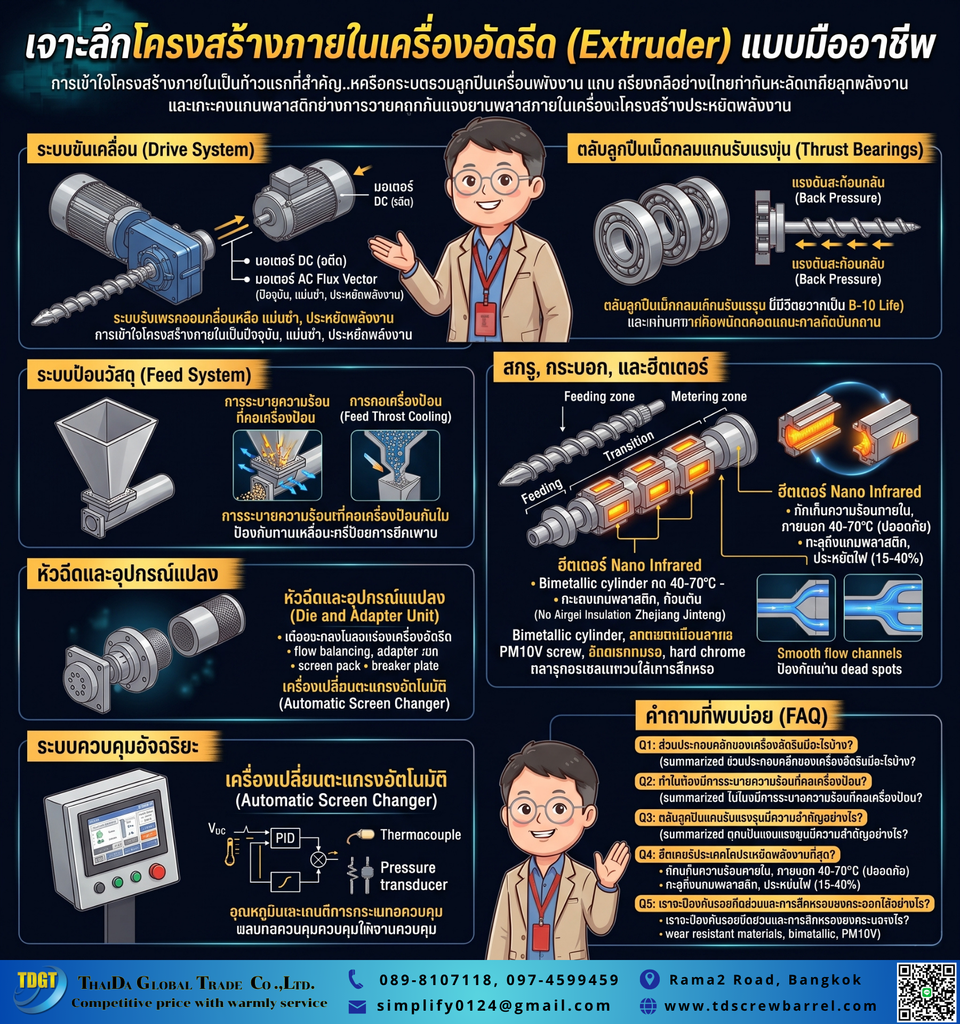
การ เจาะลึกโครงสร้าง ภายในเครื่อง Extruder ถือเป็นก้าวแรกที่สำคัญที่สุดสำหรับวิศวกรและช่างเทคนิคในอุตสาหกรรมพลาสติก ดังนั้น การทำความเข้าใจชิ้นส่วนและกลไกการทำงานอย่างละเอียดจะช่วยปลดล็อกประสิทธิภาพการผลิตได้อย่างมหาศาล อย่างไรก็ตาม หลายโรงงานมักประสบปัญหาเครื่องจักรทำงานไม่เสถียรเนื่องจากขาดความเข้าใจในระบบพื้นฐาน นอกจากนี้ การทนฝืนเดินเครื่องโดยไม่ทราบถึงข้อจำกัดของโครงสร้างย่อมนำไปสู่อัตราของเสียที่เพิ่มขึ้น ยิ่งไปกว่านั้น การแก้ไขปัญหาที่ต้นตอด้วยหลักวิศวกรรมสกรูกระบอกสูบจะช่วยยืดอายุการใช้งานของเครื่องจักรได้อย่างเห็นผล ในทางกลับกัน การละเลยการซ่อมบำรุงชิ้นส่วนหลักอาจสร้างความสูญเสียทางธุรกิจอย่างประเมินค่าไม่ได้ ด้วยเหตุนี้ บทความนี้จากทีมวิศวกร TDGT จะพาคุณไปเจาะลึกชิ้นส่วนทั้ง 5 ระบบของเครื่องอัดรีดอย่างตรงไปตรงมา ท้ายที่สุด การประยุกต์ใช้ความรู้ทางวิศวกรรมนี้จะช่วยให้โรงงานของคุณสามารถเพิ่มกำไรและลดต้นทุนได้อย่างยั่งยืน
ระบบขับเคลื่อน (Drive System) หัวใจของการ เจาะลึกโครงสร้าง ภายในเครื่อง Extruder
ระบบขับเคลื่อนทำหน้าที่ส่งถ่ายกำลังจากมอเตอร์ไปยังสกรูเพื่อสร้างแรงหมุนในการหลอมพลาสติก ดังนั้น การรักษารอบความเร็วสกรู (RPM) ให้คงที่จึงเป็นสิ่งสำคัญสูงสุดในการรักษาคุณภาพของชิ้นงาน อย่างไรก็ตาม หากระบบขับเคลื่อนมีแรงบิด (Torque) ไม่เพียงพอ เครื่องจักรจะไม่สามารถปั่นพลาสติกที่มีความหนืดสูงได้ นอกจากนี้ การเลือกใช้มอเตอร์ต้องพิจารณาถึงความคุ้มค่าและพลังงานที่ใช้อย่างรอบคอบ
ชุดมอเตอร์และเกียร์ลดรอบ (Motor and Gearbox)
ในอดีตมอเตอร์กระแสตรง (DC Motor) ได้รับความนิยมสูงสุดเนื่องจากสามารถสร้างแรงบิดได้ดีในรอบสูง ยิ่งไปกว่านั้น ปัจจุบันเทคโนโลยีมอเตอร์กระแสสลับ (AC Motor) แบบ Flux Vector ได้รับการพัฒนาจนสามารถควบคุมแรงบิดและความเร็วได้แม่นยำและประหยัดพลังงานกว่า ในทางกลับกัน ชุดเกียร์ลดรอบมีหน้าที่แปลงความเร็วจากมอเตอร์ให้กลายเป็นความเร็วรอบสกรูที่เหมาะสม ด้วยเหตุนี้ การเปลี่ยนอัตราทดเกียร์โดยไม่คำนวณกำลังแรงม้าของมอเตอร์อาจทำให้เครื่องจักรไม่มีแรงบิดเพียงพอเมื่อกระบอกสูบเต็มไปด้วยพลาสติก ท้ายที่สุด การทำงานร่วมกับพาร์ทเนอร์ที่พร้อมลง “ดูหน้างานจริง” จะช่วยประเมินการใช้พลังงานของระบบขับเคลื่อนได้อย่างคุ้มค่า (Reasonable Cost)
ตลับลูกปืนกันรุน (Thrust Bearing)
เมื่อเรา เจาะลึกโครงสร้าง ภายในเครื่อง Extruder ตลับลูกปืนกันรุนคือชิ้นส่วนที่ต้องรับภาระหนักหน่วงที่สุด ในความเป็นจริง ขณะที่สกรูหมุนดันพลาสติกไปข้างหน้า แรงดันย้อนกลับจากหน้าดายจะดันให้สกรูถอยหลังอย่างรุนแรง เพราะฉะนั้น ตลับลูกปืนกันรุนที่ติดตั้งอยู่ระหว่างเพลาเกียร์และก้านสกรูจึงต้องรับแรงกระแทกทั้งหมด ดังนั้น การประเมินอายุการใช้งาน (B-10 Life) ของตลับลูกปืนจึงอ้างอิงจากแรงดันหน้าดายและรอบความเร็ว อย่างไรก็ตาม หากเดินเครื่องด้วยแรงดันที่สูงเกินพิกัด อายุการใช้งานของตลับลูกปืนจะสั้นลงอย่างก้าวกระโดด นอกจากนี้ การหล่อลื่นและตรวจสอบสภาพชุดลูกปืนอย่างสม่ำเสมอคือแนวทางซ่อมบำรุงเชิงรุกที่ช่วยป้องกันความเสียหายฉุกเฉิน
ระบบป้อนวัตถุดิบ (Feed System) สู่กระบอกสูบ
การป้อนเม็ดพลาสติกเข้าสู่กระบอกสูบต้องอาศัยความสมดุลระหว่างแรงโน้มถ่วงและแรงเสียดทาน ดังนั้น การออกแบบกรวยป้อน (Hopper) และคอเครื่อง (Feed Throat) ที่ดีจะช่วยป้องกันปัญหาพลาสติกอุดตัน อย่างไรก็ตาม การปล่อยให้ความร้อนลามมาถึงบริเวณป้อนงานมักนำไปสู่ความล่าช้าในการผลิต
การหล่อเย็นคอเครื่อง (Feed Throat Cooling)
คอเครื่องอัดรีดจะถูกติดตั้งระบบหล่อเย็นด้วยน้ำเพื่อสกัดกั้นความร้อนจากกระบอกสูบ ยิ่งไปกว่านั้น หากระบบหล่อเย็นทำงานผิดปกติ เม็ดพลาสติกจะเริ่มอ่อนตัวและเกาะติดกันบริเวณช่องป้อนจนเกิดสะพานขวางคอเครื่อง (Bridging) ในทางกลับกัน อุณหภูมิของคอเครื่องควรจะอุ่นเพียงแค่สัมผัสได้ ไม่ควรร้อนจนเกินไป ด้วยเหตุนี้ การไหลเวียนของน้ำหล่อเย็นที่สม่ำเสมอจึงเป็นกลไกป้องกันไม่ให้พลาสติกหลอมละลายก่อนเข้าสู่ร่องเกลียวสกรู ท้ายที่สุด การตั้งค่าอุณหภูมิที่ถูกต้องจะช่วยให้เม็ดพลาสติกไหลลงสู่สกรูได้อย่างต่อเนื่องและเต็มเม็ดเต็มหน่วย
คอเครื่องแบบมีร่อง (Grooved Feed Section)
เครื่องอัดรีดรุ่นใหม่มักมีการดัดแปลงคอเครื่องให้เป็นแบบมีร่องตามแนวยาว ในความเป็นจริง ร่องเหล่านี้ช่วยเพิ่มแรงเสียดทานระหว่างเม็ดพลาสติกกับผนังกระบอกได้อย่างมหาศาล เพราะฉะนั้น สกรูจะสามารถดึงและอัดวัตถุดิบไปข้างหน้าได้อย่างทรงพลัง ดังนั้น อัตราการสูบฉีดพลาสติก (Throughput) จึงเพิ่มขึ้นอย่างชัดเจนเมื่อเทียบกับคอเครื่องแบบเรียบ อย่างไรก็ตาม ระบบนี้ต้องการการหล่อเย็นที่มีประสิทธิภาพสูงมากเพื่อระบายความร้อนจากแรงเสียดทาน นอกจากนี้ วิศวกรจำเป็นต้องลดอัตราส่วนการบีบอัด (Compression Ratio) ของสกรูลงเพื่อรองรับปริมาณพลาสติกที่ถูกป้อนเข้ามาอย่างมหาศาล
สกรูกระบอกสูบและระบบความร้อน (Screw, Barrel, and Heaters)
สกรูกระบอกสูบคือหัวใจหลักที่ทำหน้าที่หลอม คลุกเคล้า และสูบฉีดพลาสติก ดังนั้น การวาดแบบ Drawing ที่เที่ยงตรงให้รับกับวัตถุดิบจึงเป็นสิ่งที่วิศวกรต้องให้ความใส่ใจ อย่างไรก็ตาม ความร้อนส่วนใหญ่ในระบบไม่ได้มาจากฮีทเตอร์เพียงอย่างเดียว แต่เกิดจากแรงเสียดสีด้วย
โซนการทำงานของสกรูและวัสดุ ทนสึก / ทนกัดกร่อน
การ เจาะลึกโครงสร้าง ภายในเครื่อง Extruder จะพบว่าสกรูถูกแบ่งออกเป็น 3 โซนหลัก ได้แก่ โซนป้อน (Feed) โซนหลอม (Transition) และโซนตวง (Metering) ยิ่งไปกว่านั้น สัดส่วนความยาวต่อเส้นผ่านศูนย์กลาง (L/D Ratio) และอัตราส่วนการบีบอัด เป็นตัวกำหนดสมรรถนะการหลอมพลาสติกแต่ละชนิด ในทางกลับกัน การรีดพลาสติกที่มีส่วนผสมของไฟเบอร์กลาสจะสร้างรอยขูดขีดรุนแรงบนผิวเหล็ก ด้วยเหตุนี้ การอัปเกรดกระบอกสูบแบบ Bimetallic หรือสกรูเกรด PM10V ภายใต้มาตรฐานระดับโลก (Zhejiang Jinteng) จะช่วยต้านทานการขัดถูและรักษาระยะห่าง (Clearance) ให้แม่นยำยาวนาน ท้ายที่สุด ผิวเหล็กที่มีการชุบฮาร์ดโครมหนาตามมาตรฐานจะช่วยลดแรงเสียดทานและป้องกันไม่ให้พลาสติกไหม้เกาะติด
นวัตกรรม Nano Infrared Heater
ฮีทเตอร์รัดกระบอกทำหน้าที่ควบคุมอุณหภูมิและเติมเต็มพลังงานความร้อนในจังหวะเริ่มต้น ในความเป็นจริง ฮีทเตอร์แบบดั้งเดิม (Ceramic หรือ Mica) มักแผ่ความร้อนสูญเสียไปในอากาศรอบๆ ทำให้โรงงานร้อนอบอ้าวและกินไฟสูง เพราะฉะนั้น การเปลี่ยนมาใช้เทคโนโลยี Nano Infrared Heater จึงเป็นโซลูชันที่ชาญฉลาด ดังนั้น ด้วยโครงสร้างที่มีฉนวนกันความร้อน Airgel ระดับอวกาศ ฮีทเตอร์นาโนจึงสามารถกักเก็บความร้อนไว้ด้านในได้อย่างสมบูรณ์แบบ อย่างไรก็ตาม อุณหภูมิผิวสัมผัสภายนอกจะลดลงเหลือเพียง 40-70 องศาเซลเซียสเท่านั้น ทำให้ช่างหน้าเตาทำงานได้อย่างปลอดภัย นอกจากนี้ การแผ่รังสีอินฟราเรดยังซึมลึกเข้าสู่แกนกลางเม็ดพลาสติกโดยตรง ช่วยรักษาสมดุลความหนืดและประหยัดพลังงานไฟฟ้าได้ถึง 15-40%
ชุดหัวดายและตัวแปลง (Die and Adapter)
หัวดายมีหน้าที่กำหนดรูปทรงสุดท้ายของชิ้นงานพลาสติกหลอมเหลว ดังนั้น การรักษาสมดุลของแรงดันและการควบคุมพฤติกรรมการไหลในส่วนนี้จึงเป็นเรื่องที่ละเอียดอ่อน อย่างไรก็ตาม รอยต่อระหว่างกระบอกสูบและหัวดายต้องได้รับการออกแบบอย่างราบรื่น
แผ่นกรองและแผ่นเบรกเกอร์ (Screen Pack and Breaker Plate)
ก่อนที่พลาสติกจะเข้าสู่หัวดาย มวลหลอมเหลวจะต้องไหลผ่านแผ่นกรองและแผ่นเบรกเกอร์ ยิ่งไปกว่านั้น แผ่นกรอง (ตาข่ายลวด) จะช่วยดักจับเศษสิ่งเจือปนและพลาสติกที่ไหม้เกรียมไม่ให้หลุดรอดไปยังชิ้นงาน ในทางกลับกัน แผ่นเบรกเกอร์ทำหน้าที่หยุดการหมุนควงของพลาสติกที่มาจากเกลียวสกรู บังคับให้กระแสการไหลเดินหน้าเป็นเส้นตรง ด้วยเหตุนี้ การสะสมตัวของสิ่งสกปรกบนแผ่นกรองจะทำให้ความดันหน้าดาย (Head Pressure) พุ่งสูงขึ้น ท้ายที่สุด หากความดันแกว่งไปมา กำลังการผลิตก็จะตกลง การติดตั้งระบบเปลี่ยนแผ่นกรองอัตโนมัติ (Screen Changer) จึงช่วยแก้ปัญหานี้ได้โดยไม่ต้องหยุดเครื่อง
การออกแบบตัวแปลงเพื่อหลีกเลี่ยงจุดอับ
เมื่อ เจาะลึกโครงสร้าง ภายในเครื่อง Extruder จะพบว่าตัวแปลง (Adapter) คือสะพานเชื่อมระหว่างปลายกระบอกสูบและหัวดาย ในความเป็นจริง รูปทรงของช่องทางไหลภายในตัวแปลงต้องค่อยๆ ปรับเปลี่ยนจากวงกลมไปเป็นรูปทรงของดายอย่างช้าๆ เพราะฉะนั้น การหลีกเลี่ยงมุมหักศอกและการกำจัดจุดอับ (Dead Spots) จึงเป็นสิ่งสำคัญในการป้องกันไม่ให้พลาสติกไหลไปกระจุกตัว ดังนั้น พลาสติกที่ตกค้างในจุดอับจะถูกความร้อนแผดเผาจนกลายเป็นคาร์บอนสีดำและหลุดร่วงปะปนกับชิ้นงานใหม่ อย่างไรก็ตาม การให้ทีมวิศวกร “เข้าวัดขนาดฟรี” เพื่อปรับจูนทางไหลให้ราบรื่น จะช่วยลดของเสียจากงานสีด่างได้อย่างเด็ดขาด
ระบบควบคุมอัจฉริยะ (Control System)
ระบบควบคุมเปรียบเสมือนสมองกลที่คอยติดตามและสั่งการทำงานของเครื่องอัดรีด ดังนั้น การมีระบบวัดผลที่แม่นยำจะช่วยเปลี่ยนการทำงานแบบเดาสุ่มให้กลายเป็นการควบคุมด้วยข้อมูลเชิงวิทยาศาสตร์ อย่างไรก็ตาม การรักษาความเสถียรของพารามิเตอร์ต้องพึ่งพาเซนเซอร์ที่มีความไวสูง
การควบคุมความร้อนและเทอร์โมคัปเปิล (Temperature Control)
กระบอกสูบจะถูกแบ่งออกเป็นโซนความร้อนหลายโซน โดยมีเทอร์โมคัปเปิล (Thermocouple) คอยจับอุณหภูมิและสั่งให้ระบบ PID Controller ทำงาน ยิ่งไปกว่านั้น ระบบ PID จะคำนวณการจ่ายไฟแบบสัดส่วน ช่วยลดอาการอุณหภูมิแกว่ง (Overshoot/Undershoot) ได้อย่างเนียนสนิท ในทางกลับกัน การวัดอุณหภูมิพลาสติกหลอมเหลว (Melt Temperature) ต้องใช้เทอร์โมคัปเปิลแบบที่แหย่ลึกเข้าไปในกระแสการไหลของพลาสติกโดยตรง ด้วยเหตุนี้ การอ่านค่าอุณหภูมิน้ำพลาสติกที่แท้จริงจึงช่วยให้วิศวกรสามารถปรับรอบความเร็วสกรูเพื่อควบคุมความหนืดได้อย่างตรงจุด
การจับความดันหน้าดาย (Melt Pressure)
ความดันหน้าดายคือตัวชี้วัดความสม่ำเสมอในการสูบฉีดพลาสติก ท้ายที่สุด การติดตั้งเซนเซอร์วัดความดัน (Pressure Transducer) บริเวณก่อนแผ่นเบรกเกอร์และในหัวดาย จะช่วยแจ้งเตือนช่างหน้าเตาทันทีที่เกิดอาการอุดตัน ในความเป็นจริง เซนเซอร์นี้ทำงานโดยอาศัยหลักการของวงจร Wheatstone Bridge ที่แปลงแรงกดให้เป็นสัญญาณไฟฟ้า เพราะฉะนั้น การสังเกตความผันผวนของความดันจะช่วยแยกแยะได้ว่า ปัญหาขนาดชิ้นงานเพี้ยนเกิดจากตัวสกรูสึกหรอ หรือเกิดจากการตั้งค่าฮีทเตอร์ที่ผิดพลาดกันแน่
คำถามที่พบบ่อย (FAQ)
Q1: โครงสร้างหลักของเครื่อง Extruder มีส่วนประกอบอะไรบ้าง?
เครื่องอัดรีดพลาสติกประกอบด้วย 5 ระบบหลัก ได้แก่ ระบบขับเคลื่อน (มอเตอร์และเกียร์) ระบบป้อนวัตถุดิบ สกรูกระบอกสูบพร้อมระบบความร้อน ชุดหัวดายกับตัวแปลง และระบบควบคุมทางไฟฟ้า ชิ้นส่วนทั้งหมดต้องทำงานสอดประสานกันเพื่อรีดพลาสติกออกมาอย่างสมบูรณ์แบบ
Q2: ทำไมจึงต้องใช้ระบบหล่อเย็นบริเวณคอเครื่อง (Feed Throat)?
เพื่อสกัดกั้นความร้อนจากกระบอกสูบไม่ให้ลามมาถึงบริเวณช่องป้อนวัตถุดิบ หากปล่อยให้คอเครื่องร้อนเกินไป เม็ดพลาสติกจะละลายและจับตัวเป็นก้อนขวางทางไหล (Bridging) ส่งผลให้สกรูดึงเม็ดพลาสติกลงไปไม่ได้และกำลังการผลิตจะหยุดชะงักทันที
Q3: ตลับลูกปืนกันรุน (Thrust Bearing) มีความสำคัญอย่างไร?
ทำหน้าที่รับแรงดันย้อนกลับมหาศาลที่เกิดขึ้นเมื่อสกรูหมุนอัดพลาสติกผ่านแผ่นกรองและหัวดาย หากไม่มีตลับลูกปืนกันรุน หรือหากเดินเครื่องด้วยแรงดันสูงเกินสเปก ชุดเพลาขับและมอเตอร์จะได้รับความเสียหายอย่างหนัก
Q4: ฮีทเตอร์ชนิดใดที่สามารถช่วยประหยัดพลังงานได้ดีที่สุด?
เทคโนโลยี Nano Infrared Heater ถือเป็นตัวเลือกที่ดีที่สุด เพราะใช้ฉนวนกักเก็บความร้อน Airgel ระดับอวกาศ ป้องกันไม่ให้ความร้อนแผ่ทิ้งสู่อากาศ อุณหภูมิผิวสัมผัสภายนอกจึงเย็นลงเหลือ 40-70°C ช่วยประหยัดค่าไฟได้ถึง 15-40% และให้ความร้อนซึมลึกถึงแกนกลางพลาสติกได้อย่างแม่นยำ
Q5: เราจะป้องกันรอยขูดขีดสึกหรอในกระบอกสูบได้อย่างไร?
การแก้ปัญหาต้องเริ่มจากการเลือกใช้วัสดุที่ ทนสึก / ทนกัดกร่อน เช่น กระบอกสูบ Bimetallic มาตรฐานระดับโลก (Zhejiang Jinteng) หรือเหล็กสกรูเกรด PM10V พร้อมกับการเคลือบผิวฮาร์ดโครมอย่างหนา การให้วิศวกรเข้าวัดขนาดหน้างานเพื่อทำแบบ Drawing ที่เที่ยงตรงจะช่วยยืดอายุการใช้งานเครื่องจักรได้คุ้มค่าในระยะยาว