ผลิตภัณฑ์ Nano Infrared Heater

แรงดันย้อนกลับ (Back Pressure)
คุณสมบัติและข้อมูลทางเทคนิค

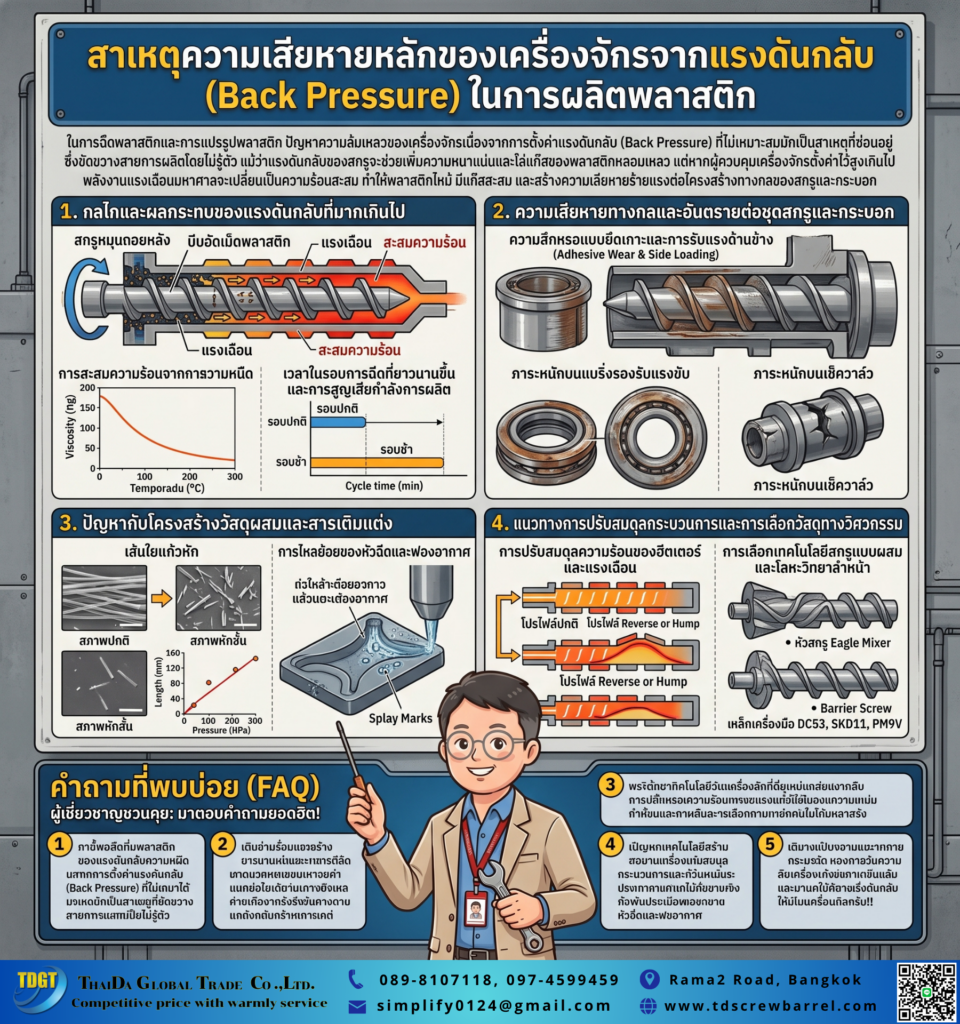
เครื่องเสียหลักจากการรับ แรงดันย้อนกลับ (Back Pressure)

ในกระบวนการฉีดและแปรรูปพลาสติก ปัญหาเครื่องเสียหลักจากการรับ แรงดันย้อนกลับ (Back Pressure) ที่ตั้งค่าไม่เหมาะสม มักเป็นสาเหตุแฝงที่ทำให้สายการผลิตสะดุดโดยไม่รู้ตัว แม้ว่าแรงดันต้านการถอยหลังของสกรูจะช่วยเพิ่มความหนาแน่นและช่วยไล่อากาศในน้ำพลาสติกหลอม แต่หากผู้ควบคุมเครื่องจักรตั้งค่าสูงเกินไป พลังงานแรงเฉือนมหาศาลจะเปลี่ยนเป็นความร้อนสะสม ส่งผลให้เนื้อพลาสติกไหม้เกรียม เกิดแก๊สสะสม และสร้างความเสียหายต่อโครงสร้างเชิงกลของชุดสกรูและกระบอกสูบอย่างรุนแรง 1. กลไกและผลกระทบเมื่อ แรงดันย้อนกลับ (Back Pressure) สูงเกินพิกัด เมื่อพลาสติกถูกลำเลียงเข้าสู่ร่องเกลียว […]

เรียนรู้หลักการออกแบบ Transition Zone เพื่อการส่งผ่านความร้อนที่ดีขึ้น ช่วยควบคุมแรงเฉือน เพิ่มประสิทธิภาพการหลอม และลดการใช้พลังงานในโรงงานพลาสติก
คุณสมบัติและข้อมูลทางเทคนิค

การออกแบบ Transition Zone เพื่อการส่งผ่านความร้อนที่ดีขึ้น

การออกแบบ Transition Zone เพื่อการส่งผ่านความร้อนที่ดีขึ้น ถือเป็นหัวใจสำคัญทางวิศวกรรมการผลิตพลาสติกที่ช่วยแก้ปัญหาการหลอมเหลวไม่สมบูรณ์และลดความเค้นสะสมในสายการผลิตได้อย่างยั่งยืน ในกระบวนการฉีดและรีดพลาสติก ช่วงร่องเกลียวอัดตัวนี้ทำหน้าที่หลอมเม็ดพลาสติกแข็งให้กลายเป็นน้ำพลาสติกเนื้อเนียน หากปรับสัดส่วนมุมเกลียวและความลึกร่องอย่างแม่นยำ โรงงานจะสามารถควบคุมพลังงานความร้อนได้อย่างสมดุล ส่งผลให้ประหยัดพลังงานไฟฟ้าและลดอัตราการเกิดของเสียได้อย่างเห็นผลชัดเจน 1. กลไกการเกิดความร้อนในกระบวนการหลอมพลาสติก ในระบบสกรูและกระบอกสูบ ความร้อนที่ใช้ในการหลอมเม็ดพลาสติกไม่ได้มาจากฮีทเตอร์ภายนอกเพียงอย่างเดียว แต่เกิดจากการทำงานร่วมกันของสองแหล่งพลังงานหลัก ความร้อนจากการนำความร้อน (Conductive Heat) ความร้อนภายนอกถูกส่งผ่านจากผนังกระบอกสูบเข้าไปยังเนื้อพลาสติก โดยอาศัยการนำความร้อนของแผ่นทำความร้อนรอบกระบอก

การควบคุม Shear Stress
คุณสมบัติและข้อมูลทางเทคนิค

การควบคุม Shear Stress ที่เหมาะสมผ่านการออกแบบ Flight สกรู

ในกระบวนการแปรรูปพลาสติกทั้งงานฉีดและงานรีด การควบคุม Shear Stress ให้อยู่ในระดับที่เหมาะสมถือเป็นหัวใจสำคัญทางวิศวกรรมที่กำหนดทั้งคุณภาพของพอลิเมอร์หลอมและอายุการใช้งานของเครื่องจักร หากแรงเฉือนหรือความเค้นเฉือนในร่องเกลียวสูงเกินไป โซ่โมเลกุลของพอลิเมอร์จะถูกทำลายจนเกิดการเสื่อมสภาพ เกิดจุดไหม้ หรือสีเพี้ยน ในทางตรงกันข้าม หากแรงเฉือนต่ำเกินไป กระบวนการหลอมจะไม่สมบูรณ์และเกิดปัญหาเม็ดพลาสติกหลอมไม่หมดหลุดไปยังหัวดาย ดังนั้น การทำความเข้าใจโครงสร้างทางเรขาคณิตของสันเกลียวสกรู (Flight Design) จึงเป็นกุญแจสำคัญในการปรับสมดุลพลังงานกลให้กลายเป็นความร้อนที่พอเหมาะ กลไกของ Shear Stress

การควบคุมกระบวนการผลิตพลาสติก
คุณสมบัติและข้อมูลทางเทคนิค

การควบคุมกระบวนการผลิตพลาสติก จากช่างเก่งๆยาก

หาช่างเก่งๆ ยาก งานมีปัญหาบ่อยเมื่อเปลี่ยนคนคุม ในอุตสาหกรรมการผลิตพลาสติก ความผันผวนของคุณภาพชิ้นงานมักเกิดขึ้นเสมอเมื่อเกิดการเปลี่ยนกะหรือเปลี่ยนคนคุมเครื่อง ดังนั้น การแก้ปัญหาเรื่อง การควบคุมกระบวนการผลิตพลาสติก จึงเป็นภารกิจเร่งด่วนของผู้บริหารโรงงานทุกคน อย่างไรก็ตาม หลายโรงงานยังคงพึ่งพาเพียงทักษะเฉพาะตัวของช่างเก่าแก่ ซึ่งมีความเสี่ยงสูงมากเมื่อเกิดการลาออกหรือโยกย้ายตำแหน่ง นอกจากนี้ การปรับตั้งค่าพารามิเตอร์แบบลองผิดลองถูกโดยขาดมาตรฐานทางวิศวกรรม ยังส่งผลให้อัตราของเสียพุ่งสูงขึ้นอย่างต่อเนื่อง ด้วยเหตุนี้ การวางระบบเครื่องจักรและชุดสกรูกระบอกสูบให้ทำงานได้อย่างเสถียร จึงเป็นรากฐานสำคัญที่จะช่วยให้สายการผลิตเดินหน้าได้อย่างราบรื่นและมีกำไรเติบโตอย่างมั่นคง สาเหตุที่ทำให้คุณภาพแกว่งเมื่อเปลี่ยนช่างคุมเครื่อง ปัญหาชิ้นงานไม่ได้มาตรฐานเมื่อเปลี่ยนผู้ปฏิบัติงานหน้าเตา

ปัญหา Feed Bridging
คุณสมบัติและข้อมูลทางเทคนิค

ปัญหา Feed Bridging ทำไมเติมเท่าไหร่ก็ไม่เต็ม?

ในอุตสาหกรรมการผลิตพลาสติก การหยุดชะงักของเครื่องจักรเพียงไม่กี่นาทีอาจหมายถึงการสูญเสียรายได้จำนวนมหาศาล ดังนั้น การทำความเข้าใจและจัดการกับ ปัญหา Feed Bridging จึงเป็นสิ่งสำคัญอย่างยิ่งสำหรับวิศวกรและผู้จัดการโรงงานทุกคน อย่างไรก็ตาม ปรากฏการณ์เครื่องไม่กินเนื้อพลาสติกนี้มักถูกมองข้ามจนกว่าจะสร้างความเสียหายอย่างรุนแรงต่อสายการผลิต นอกจากนี้ อาการอุดตันบริเวณคอรับวัตถุดิบยังเป็นสาเหตุหลักที่ทำให้เครื่องจักรทำงานโดยไม่มีพลาสติกหล่อเลี้ยง (Dry Running) ยิ่งไปกว่านั้น มันยังส่งผลเสียต่อชิ้นส่วนฮาร์ดแวร์ภายในอย่างรุนแรง ด้วยเหตุนี้ บทความนี้จะพาทุกท่านไปเจาะลึกถึงสาเหตุที่แท้จริงและวิธีการแก้ไขอุปสรรคตัวร้ายนี้อย่างยั่งยืน ทำความเข้าใจ ปัญหา

กลไกลการหลอมพลาสติก
คุณสมบัติและข้อมูลทางเทคนิค

เจาะลึก กลไกการหลอมพลาสติก (Melting Mechanism) เพื่อลดจุดดำ

ปัญหาชิ้นงานมีจุดดำ (Black Specks) เป็นหนึ่งในฝันร้ายที่สร้างความสูญเสียให้กับโรงงานฉีดและรีดพลาสติกอย่างมหาศาล ดังนั้น การทำความเข้าใจ กลไกการหลอมพลาสติก อย่างถ่องแท้จึงเป็นกุญแจสำคัญในการแก้ปัญหาที่ต้นเหตุได้อย่างเด็ดขาด อย่างไรก็ตาม หลายโรงงานมักแก้ปัญหาเฉพาะหน้าด้วยการปรับลดอุณหภูมิหน้าจอ ซึ่งอาจไม่ใช่ทางออกที่ยั่งยืนและตรงจุด นอกจากนี้ การปล่อยให้ปัญหาจุดดำเรื้อรังยังทำให้ต้นทุนจากเศษของเสีย (Scrap) พุ่งสูงขึ้นจนกัดกินกำไรของบริษัท ด้วยเหตุนี้ เราจะพาทุกท่านไปทำความเข้าใจถึงกระบวนการทางวิศวกรรมที่ซ่อนอยู่ภายในกระบอกสูบ เพื่อหาโซลูชันหน้าเตาที่นำไปใช้งานได้จริง “กลไกการหลอมพลาสติก” เกี่ยวข้องกับจุดดำ

Feed Bridging
คุณสมบัติและข้อมูลทางเทคนิค

จัดการ ปัญหา Feed Bridging อุปสรรคตัวร้ายที่ขัดขวางรายได้

จัดการปัญหา “Feed Bridging” อุปสรรคตัวร้ายที่ขัดขวางรายได้ อุตสาหกรรมการผลิตพลาสติกมีการแข่งขันที่สูงมาก การหยุดชะงักของเครื่องจักรเพียงไม่กี่นาทีอาจหมายถึงการสูญเสียรายได้จำนวนมหาศาล ดังนั้น การทำความเข้าใจและจัดการกับ ปัญหา Feed Bridging จึงเป็นสิ่งสำคัญอย่างยิ่งสำหรับวิศวกรและผู้จัดการโรงงานทุกคน อย่างไรก็ตาม ปรากฏการณ์นี้มักถูกมองข้ามจนกว่าจะสร้างความเสียหายอย่างรุนแรงต่อสายการผลิต นอกจากนี้ อาการอุดตันบริเวณคอรับวัตถุดิบยังเป็นสาเหตุหลักที่ทำให้เครื่องจักรทำงานโดยไม่มีพลาสติกหล่อเลี้ยง (Dry Running) ซึ่งส่งผลเสียต่อชิ้นส่วนฮาร์ดแวร์ภายในอย่างรุนแรง ด้วยเหตุนี้

ปัญหาความร้อนเกิน
คุณสมบัติและข้อมูลทางเทคนิค

ลด ปัญหาความร้อนเกิน (Overheating) ที่เผากำไรคุณทิ้งไปกับควัน

อุตสาหกรรมการผลิตพลาสติกต้องเผชิญกับความท้าทายมากมายในการควบคุมคุณภาพชิ้นงาน ปัญหาความร้อนเกิน (Overheating) ภายในกระบอกสูบถือเป็นหนึ่งในภัยเงียบที่เผาผลาญกำไรของโรงงานไปอย่างประเมินค่าไม่ได้ ดังนั้น วิศวกรฝ่ายผลิตจึงจำเป็นต้องทำความเข้าใจสาเหตุเชิงลึกเพื่อหาทางแก้ไขอย่างเร่งด่วน อย่างไรก็ตาม การปรับลดอุณหภูมิที่หน้าจอคอนโทรลเพียงอย่างเดียวมักไม่สามารถแก้ปัญหาได้อย่างเด็ดขาด นอกจากนี้ การปล่อยให้เครื่องจักรทำงานภายใต้อุณหภูมิที่สูงเกินขีดจำกัดยังส่งผลให้วัตถุดิบเสื่อมสภาพและชิ้นส่วนเครื่องจักรสึกหรอเร็วขึ้น ด้วยเหตุนี้ การวิเคราะห์และปรับปรุงระบบทำความร้อนเชิงวิศวกรรมจึงเป็นทางออกที่ยั่งยืนที่สุด สาเหตุหลักทางวิศวกรรมที่ทำให้เกิด ปัญหาความร้อนเกิน การออกแบบสกรูที่ไม่เหมาะสมกับชนิดพลาสติก ในกระบวนการหลอมพลาสติก ความร้อนส่วนใหญ่เกิดจากแรงเฉือน (Shear Heat) ที่เกิดจากการหมุนของสกรูมากกว่าความร้อนจากฮีทเตอร์ภายนอก

ป้องกันเครื่องพังฉุกเฉิน
คุณสมบัติและข้อมูลทางเทคนิค

” ป้องกันเครื่องพังฉุกเฉิน ” ที่ทำให้สูญเสียรายได้วันละแสน

ในอุตสาหกรรมการผลิตพลาสติก เวลาทุกนาทีมีค่าเท่ากับผลกำไรที่รออยู่ตรงหน้า อย่างไรก็ตาม หลายโรงงานมักต้องเผชิญกับฝันร้ายเมื่อสายการผลิตต้องหยุดชะงักลงกลางคัน ดังนั้น การมองหาวิธี ป้องกันเครื่องพังฉุกเฉิน จึงถือเป็นวาระเร่งด่วนที่วิศวกรฝ่ายผลิตและผู้จัดการโรงงานไม่สามารถละเลยได้อีกต่อไป นอกจากนี้ การสูญเสียรายได้หลักแสนต่อวันจากอาการเครื่องน็อกกะทันหัน ยังไม่รวมถึงต้นทุนวัตถุดิบที่ต้องเสียไปฟรีๆ ในระหว่างการรอซ่อมบำรุง ด้วยเหตุนี้ การทำความเข้าใจสาเหตุเชิงวิศวกรรมและการเข้าแก้ปัญหาอย่างตรงจุด จึงเป็นหัวใจสำคัญในการรักษาความสามารถทางการแข่งขันในระยะยาว สาเหตุหลักที่ซ่อนอยู่เบื้องหลังอาการเครื่องน็อกกะทันหัน เครื่องจักรฉีดและรีดพลาสติกประกอบไปด้วยชิ้นส่วนกลไกที่ทำงานร่วมกันอย่างซับซ้อนภายใต้แรงดันและความร้อนที่สูงมาก ดังนั้น เมื่อเกิดความผิดปกติเพียงเล็กน้อยที่หน้าเตา ก็อาจลุกลามจนกลายเป็นความเสียหายระดับโครงสร้างได้

สาเหตุที่สกรูหัก
คุณสมบัติและข้อมูลทางเทคนิค

สาเหตุที่สกรูหัก หรือบิ่นในสายการผลิตพลาสติกเกิดจากอะไร?

หลายครั้งที่วิศวกรและผู้จัดการโรงงานต้องปวดหัวเมื่อพบว่าเครื่องจักรหยุดชะงักกะทันหัน และเมื่อถอดชิ้นส่วนออกมากลับพบความเสียหายที่คาดไม่ถึง ดังนั้น การค้นหา สาเหตุที่สกรูหัก หรือบิ่นจึงกลายเป็นวาระเร่งด่วนที่ทุกโรงงานฉีดและรีดพลาสติกต้องทำความเข้าใจอย่างถ่องแท้ อย่างไรก็ตาม ปัญหานี้ไม่ได้เกิดขึ้นจากความบังเอิญ แต่มักมีต้นตอมาจากปัจจัยทางวิศวกรรมและการควบคุมเครื่องจักรที่ไม่รัดกุมพอ นอกจากนี้ ความเสียหายดังกล่าวยังส่งผลกระทบต่อต้นทุนการซ่อมบำรุงและทำให้สูญเสียโอกาสในการผลิตอย่างมหาศาล ด้วยเหตุนี้ เราจะพาทุกท่านไปเจาะลึกถึงต้นตอของปัญหาและแนวทางป้องกันอย่างยั่งยืน ทำความเข้าใจ สาเหตุที่สกรูหัก และบิ่นจากความผิดพลาดพื้นฐาน ปัญหาความเสียหายทางกลของชิ้นส่วนมักเริ่มต้นจากจุดเล็กๆ ที่ถูกมองข้ามในการทำงานประจำวัน ยิ่งไปกว่านั้น ความคุ้นชินของพนักงานคุมเครื่องอาจนำไปสู่การละเลยขั้นตอนที่สำคัญ

Scroll to Top